改善SMT过程工艺对提高Type C焊接质量的影响研究
2021-08-10姚长春刘洪光
姚长春,刘洪光
(安波福中央电气(上海)有限公司,上海201800)
随着消费类电子和汽车类电子越来越小型化,传统的USB已经慢慢被微型化的全新Type C USB(C型连接器)接口形式替代,由于这种接口小巧轻薄,使用方便,还能够集充电、数据传输以及视频输出于一体,所以越来越多的设计接口优先选用Type C。但是,采用fine pitch设计的TypeC为了满足客户的质量要求,怎样确保Type C的焊接质量,这在SMT组装中遇到了很大的挑战,本文通过改善SMT过程工艺的方法来提高Type C焊接质量,确保达到客户的要求,希望为从事本行业的同事提供参考。
1 实验目的
为了提高TYPE C(C型连接器)的焊接质量,实验通过对SMT过程工艺的改善,来达到客户质量需求的目的和要求。从而为产品质量的可靠性和长期稳定性提供解决方案。
2 选型设计和实验方案
2.1 选型设计分析
材料的数据分析:TYPE C,贴片引脚数量12引脚,宽度0.22 mm,每两个引脚中心距0.5 mm;印刷电路板上引脚孔长0.28 mm,宽0.15 mm(方形)如图1所示。
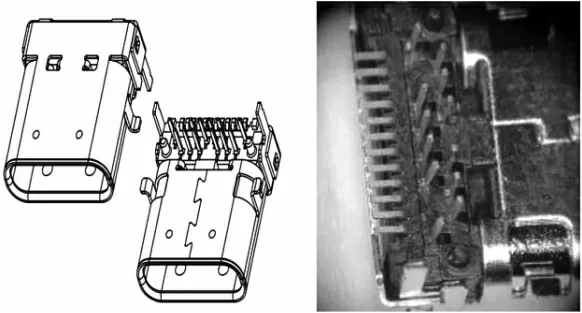
图1 TYPE C的尺寸图
PCB焊盘通孔大小0.65 mm,PCB厚度1.2 mm,如图2所示。
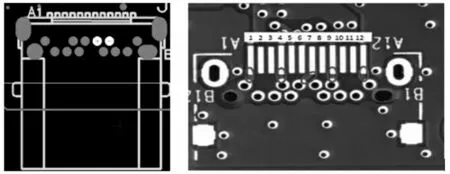
图2 PCB焊盘尺寸和孔径尺寸
根据以上数据理论计算PIN的填充率结果只有68%,如图3所示。
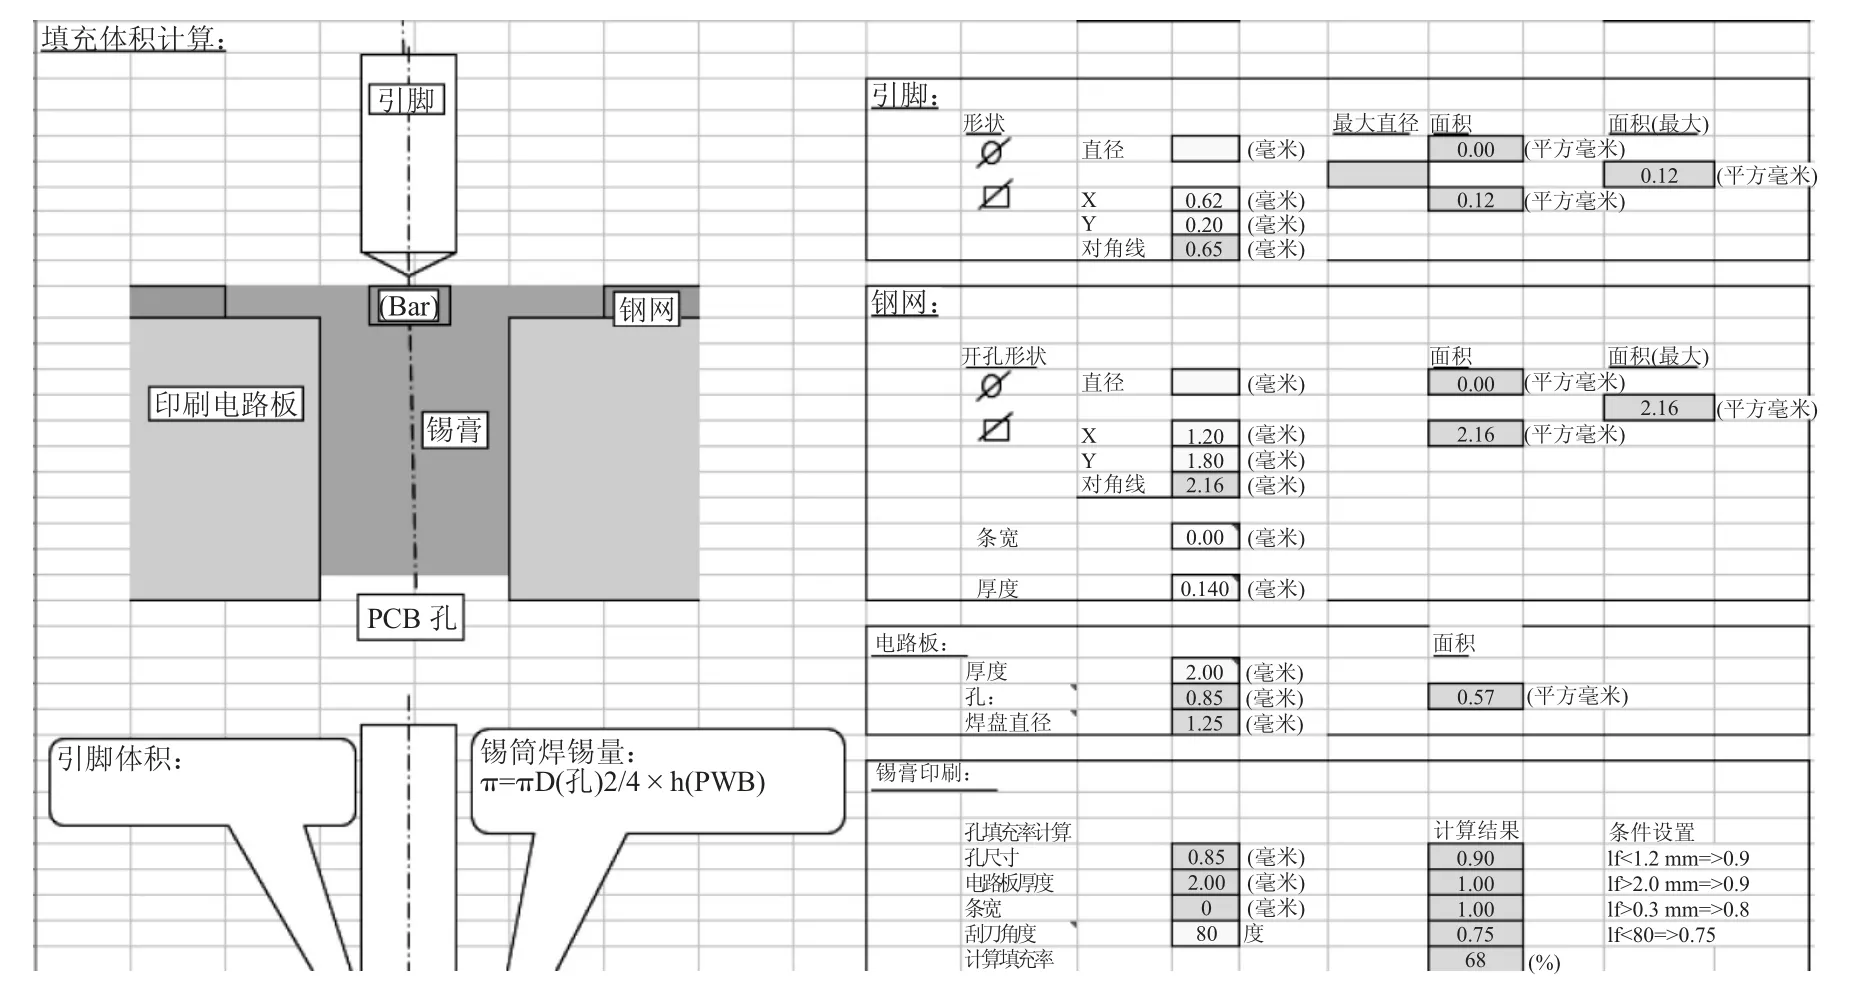
图3 理论填充率的计算
焊接质量要求:尽管IPC 610针对PTH材料的填充率有要求(三级的标准是填充率大于等于75%),但是客户对Type C的焊接质量要求填充率要达到100%,如图4所示。
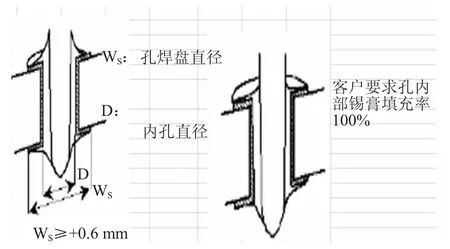
图4 客户对TPYE C的焊接质量要求示意图
根据原始的钢网开孔和常规的焊接流程工艺,实际的焊接结果为:通过X-RAY内部检测和AOI检测,再加之人工目检,都达不到常规的IPC三级要求,更无法满足客户的超高质量要求,如图5所示。……
