侧围外板顶边梁正修边结构与工艺浅析
2021-05-03冯海群庞高磊夏灿添
模具制造 2021年3期
关键词:结构
冯海群,庞高磊,夏灿添
(广汽乘用车有限公司,广东广州511434)
1 引言
随着我国汽车行业快速发展,车企的竞争越来越激烈,成本的控制也是各个车企采取的有效手段。因此在保证质量的前提下,各个环节采取降本策略。在制造环节中,冲压汽车覆盖件的模具成本中占有一定比。设计简便的模具能降低制造成本、降低量产期的维修保养成本。现以某轿车的侧围为例,从顶边梁(见图1)正修与侧修的模具结构差异、正修边的工艺进行分析。
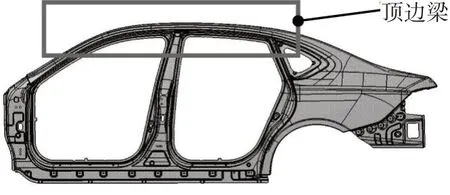
图1 侧围制件图
2 修边工序模具基本结构
2.1 修边工序定义
一个制件的成形,一般需要4个工序:拉伸、修边、翻遍、冲孔,修边工序是把拉伸成形后板件(见图2)修剪废料区域的过程(见图3)。

图2 拉伸成形后外形

图3 修边后外形
2.2 修边工序模具组成
修边模结构一般由下模、上模、压料板构成,如图4、图5、图6所示。下模、上模都安装修边刀;压料板是装配在上模,其目的是压住板件,使得修边过程不会产生毛刺、变形,如图7所示。

图4 侧围修边工序下模
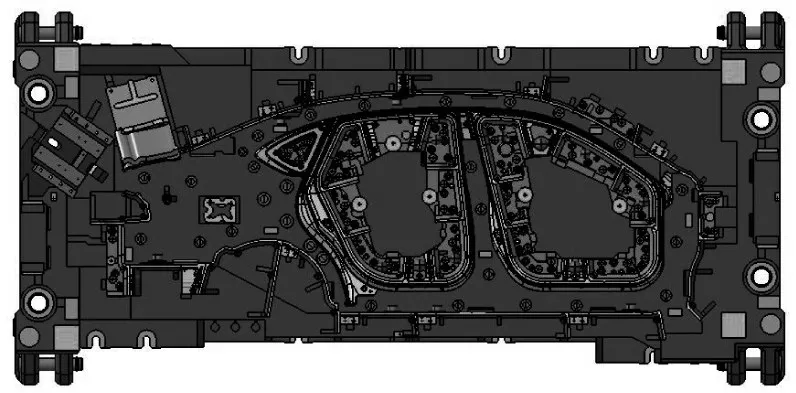
图5 侧围修边工序上模
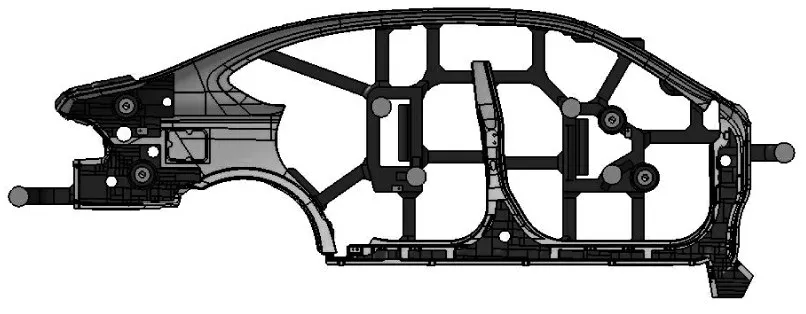
图6 侧围修边工序压料板

图7 修边断面图
3 正修边与侧修边的结构差异
3.1 正修边
关于侧围顶边梁正修边,修边刀固定在上模,修剪的方向与机台冲压方向一致,日系车企(本田、丰田)多采用此结构,其结构简单。
正修边的条件是:修边角度θ<15°(修边角度即是制件修边位置的形状与水平角度的夹角)。图8所示的是某车型实际修边角度θ=5°,这样在修边过程刃口不容易崩,减少毛刺产生,而且能缩短废料排放通道,切完的废料直接滑出模具外。……
登录APP查看全文