热成形模具的托起机构设计
2021-03-31翟海峰
模具制造 2021年2期
关键词:设置
翟海峰
(精工汽车保定模具技术分公司,河北保定 071000)
1 引言
热成形技术是一项将热锻造技术和冷冲压技术相结合的新型制造工艺。热成形工艺可使板料成形性能提升,制件能够拉伸一次成形,并通过激光切割形式完成修边及冲孔的加工。
拉伸成形后的制件通过托起机构顶起,机械手抓取制件,完成制件的转运生产。
热冲压成形技术中冷却系统对模具温度分布以及成形后制件品质有重要影响。因此托起机构的布置在满足托举制件的功能时,也需要满足对镶块冷却系统即水路系统布置的影响最小的要求。
2 托料机构组成
托料机构一般由顶出机构、油管、油路接头组成,顶出机构主要有以下两种类型。
2.1 推杆型顶出机构
推杆型顶出机构如图1 所示,推杆型顶出机构由推杆1、连接杆2、油缸3 组成,件1 直径φ10~φ12mm,长度L为200~450mm,顶部40~50mm范围内高频淬火。

图1 推杆型顶出机构
2.2 托板型顶出机构
托板型顶出机构如图2 所示。托板型顶出机构:由托料板1、双肘节接头2、连接杆3、油缸4 组成。托板型顶出机构托料板厚度t 优选6~8mm,顶部40~50mm范围内高频淬火。

图2 托板型顶出机构
2.3 安装要求
顶出部位与镶块的单边间隙为0.5mm,其余部位与模座间隙大于3mm,避免因镶块与模座之间的安装误差引起托起机构与镶块干涉的问题。
3 托起机构对水路影响
在布置托起的位置,冷却系统的水道在镶块长度方向不能贯通,如图3所示,托板型影响的区域大于推杆型影响区域。
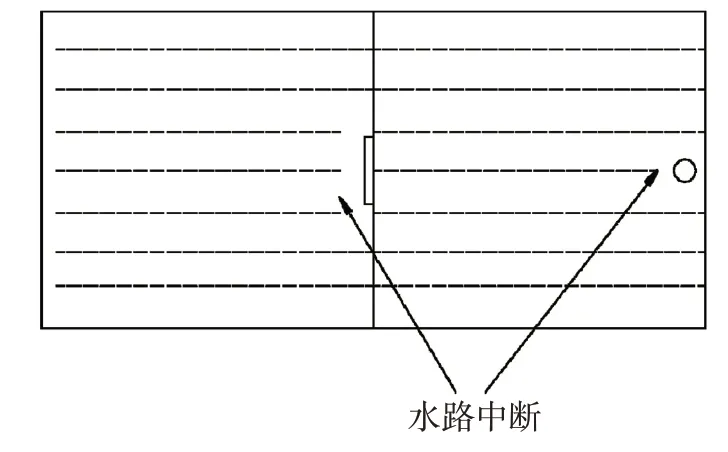
图3 托起位置水路中断
热成形模具通过镶块的冷却系统对制件进行淬火,流速越快,制件淬火效果越好。……
登录APP查看全文
