落料模智能控制定位系统研究
2021-05-03马波涛王才张应生
模具制造 2021年3期
马波涛,王才,张应生
(长城汽车股份有限公司生产技术开发中心,河北保定071000)
1 引言
冲压作为汽车生产的第一工序,生产过程中有大量工作需要人工调整,影响工作节拍。如何将生产中人工操作调整改为自动化调整是提升生产节拍的关键因素。基于生产现场多制件共用落料模的定位手动调整影响车间生产效率的问题[1],开展智能控制定位系统技术研究,达到多规格开卷落料模定位调整过程≥5s,从而实现降低设备的等待时间,达成提升车间生产效率的目的。
2 现有结构形式
目前,车间现场在对多制件开卷落料模进行生产切换时采用手动调整的方式,耗费时间长,生产安全隐患大,切换过程如图1所示(虚框中为板料定位手动调整过程)。
2.1 现有结构的工作过程
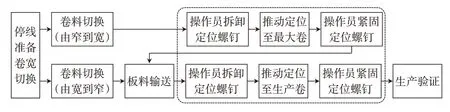
图1 手动调整过程
当卷料由窄到宽切换时,为避免卷料输送过程中与定位干涉,需先将定位调整至最大卷宽位置后(过程1)才能将板料输送到工作状态,再根据板料宽度调整定位至工作位置,如图2所示。

图2 定位移动过程
为保证定位效果,单副模具上设置两组4套定位机构,各定位机构间需相互配合但又各自独立,调整时每一个定位机构均需要单独进行调整,共计调整4次,如图3所示。
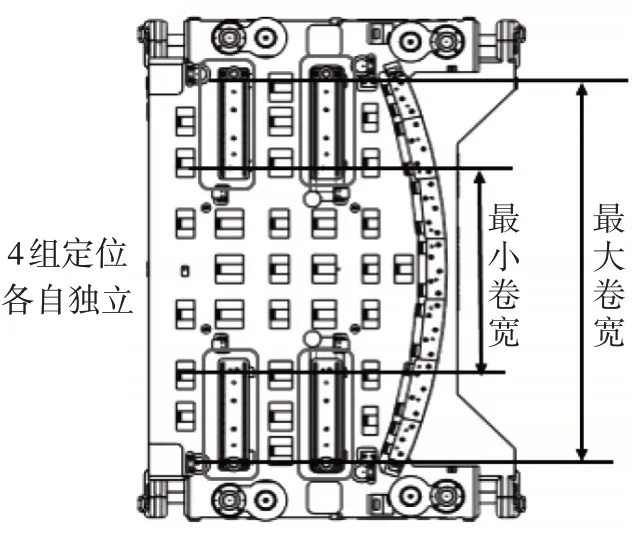
图3 定位机构单独调整
2.2 现有结构缺点
开卷线体整线全长约60m[2],且线体中间位置无安全通道,无法穿越。模具处于线体中间位置,现场人员调整完成模具前侧2处定位机构后,需绕行整个线体至模具后侧,调整剩余2处定位机构。……
登录APP查看全文