汽车前后保险杠装饰条成型分析
2021-11-02王永庆黄忠国朱帮权
模具制造 2021年9期
王永庆,幸 东,黄忠国,朱帮权,陈 志
(三威实业(珠海)有限公司,广东珠海 519000)
1 引言
MoldFlow应用越来越广泛,尤其是两款塑件差异较大的情况下,显得尤为重要,两款塑件不平衡,影响注射成型,所以通过模流分析进行模拟,找到两款塑件平衡点。由于人们对品质要求越来越高,为了达到塑件的设计要求,需要不断地创新和研发,并提高注射成型技术,通过模流分析软件,提前预判塑件缺陷,减少修模的成本费用。
2 汽车前后保险杠装饰条分析
按常规设计汽车前后保险杠装饰条,如图1 所示。塑件A 尺寸1,386×174×68mm,塑件壁厚为3mm且净重约315g;塑件B 尺寸1,029×46×62mm,塑件壁厚为3mm且净重约199g。由于A、B两款塑件差异较大,通常会拆为2 副模具独立生产,这样生产便于控制塑件合格率,以往这类塑件是分开注射成型。但是客户为了节省成本又要更好的塑件外观质量,且需把A、B两款塑件放在一副模具里注射成型,这对塑件注射平衡提出了更高要求,后续会因为A、B两款塑件注射不平衡,直接影响塑件电镀,电镀对塑件填充平衡及压力分布及为重要。A、B 两款塑件重量和尺寸差异较大,调节平衡存在一定的困难。
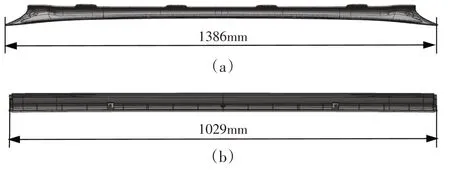
图1 塑件分布及尺寸
2.1 建模
通过UG软件把A、B两款塑件文件添加在一个文件里,转换成XT格式,通过CAD DOCTOR前处理,然后画网格把自由边和重叠边修为0,网格匹配率要求达到85%以上。如图2所示,注射成型后需要电镀,表面外观面不能有熔接痕产生,所以采用针阀热流道控制熔接痕,一个热咀分两点斜方进胶,由于A、B 两款塑件尺寸不一样,从而导致A、B两款塑件进胶出现先后次序。……
登录APP查看全文