690镍基合金换热管对接焊接工艺
2021-08-26杨小杰张丹萍戴德平
杨小杰 张丹萍 戴德平
摘要:以镍基合金换热管(SB-163 N06690,尺寸φ19 mm×2.5 mm)的工艺研发为例,全面介绍该焊接工艺的开发过程,包括适用实际工况的焊接设备选型,焊接坡口的设计、试验与优化,焊接工艺参数的开发,必要的工装设计,焊接接头的检验,以及破坏性试验。通过工艺开发获得了高质量的焊接接头,各项指标验证符合使用要求,节约了大量工程制造成本,可在类似焊接接头上进行推广应用。
关键词:民用核设备;镍基合金换热管;焊接接头;焊接工艺
中图分类号:TG457.19 文献标志码:B 文章编号:1001-2003(2021)07-0066-04
DOI:10.7512/j.issn.1001-2303.2021.07.12
0 前言
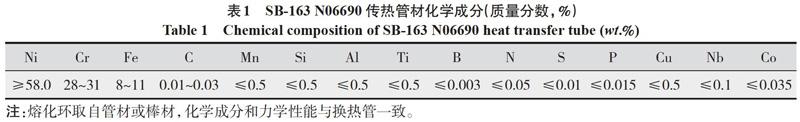
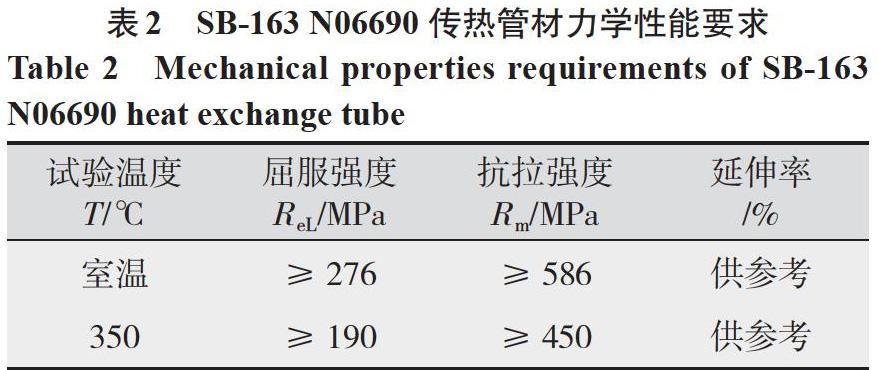
为满足自主知识产权的第三代核电要求,我国在30余年引进、消化、吸收国外压水堆技术的基础上,充分考虑我国装备制造业的现实基础,按照最新安全标准HAF102的要求以及URD、EUR的相关要求,同时借鉴日本福岛核事故的经验反馈以及AP1000、EPR等先进压水堆设计理念,正在设计和研制安全性更高的民用核安全设备。传统热交换器的传热管基本是通过冷轧直接成型,冷轧设备制造能力在一定程度上限制了传热管的长度,大长度传热管的连接通常使用焊接方法。由于690镍基合金换热管本身的特点[1],如材料的焊接特性、换热管尺寸小、对焊接参数和焊接条件敏感等,焊接难度大。同时换热管使用工况严苛,对焊接接头的要求极高。为此,文中针对性地进行了工艺开发,研制出一整套适用的焊接工艺[2]。
1 工艺开发
1.1 设备选型
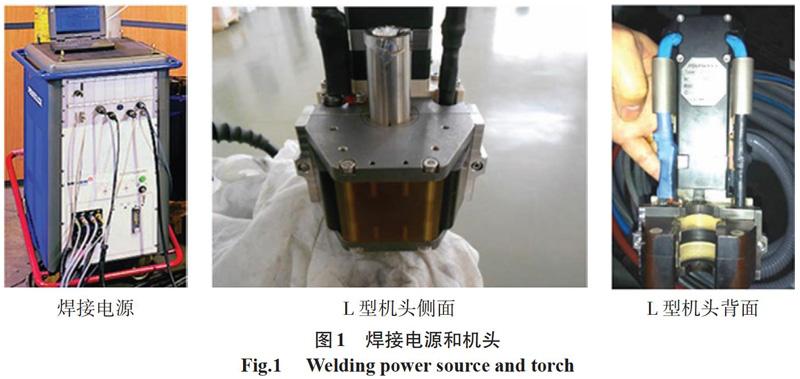
换热管为镍基合金材料,且尺寸小,对电弧变化敏感,因此对焊接电源要求高,在选型过程中,主要考虑以下条件:电源输出应有分区编程控制;可根据需要设置脉冲频率和脉冲时间;带水冷系统;高频引弧,最小熄弧电流约为3 A,以消除弧坑。……