EEMUA 158标准下SAW原始焊缝的FCAW-G返修工艺研究
2021-08-26蒋丁存陈哲闵祥军孙强刘亚杰
蒋丁存 陈哲 闵祥军 孙强 刘亚杰

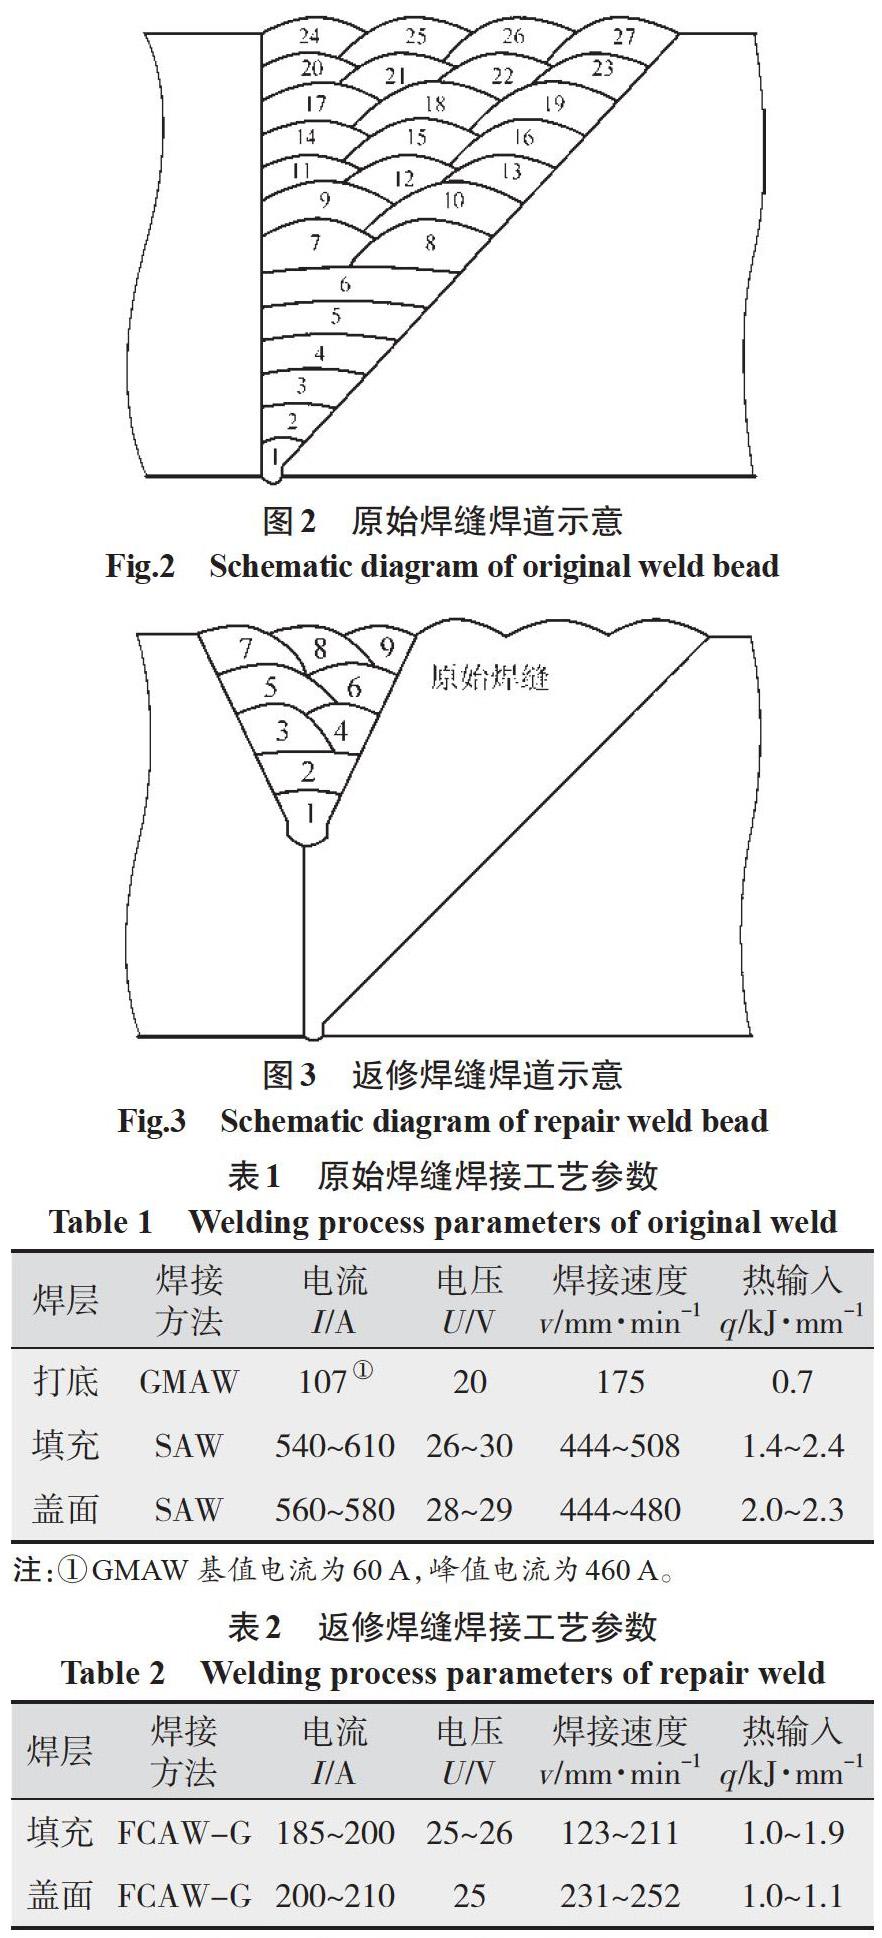
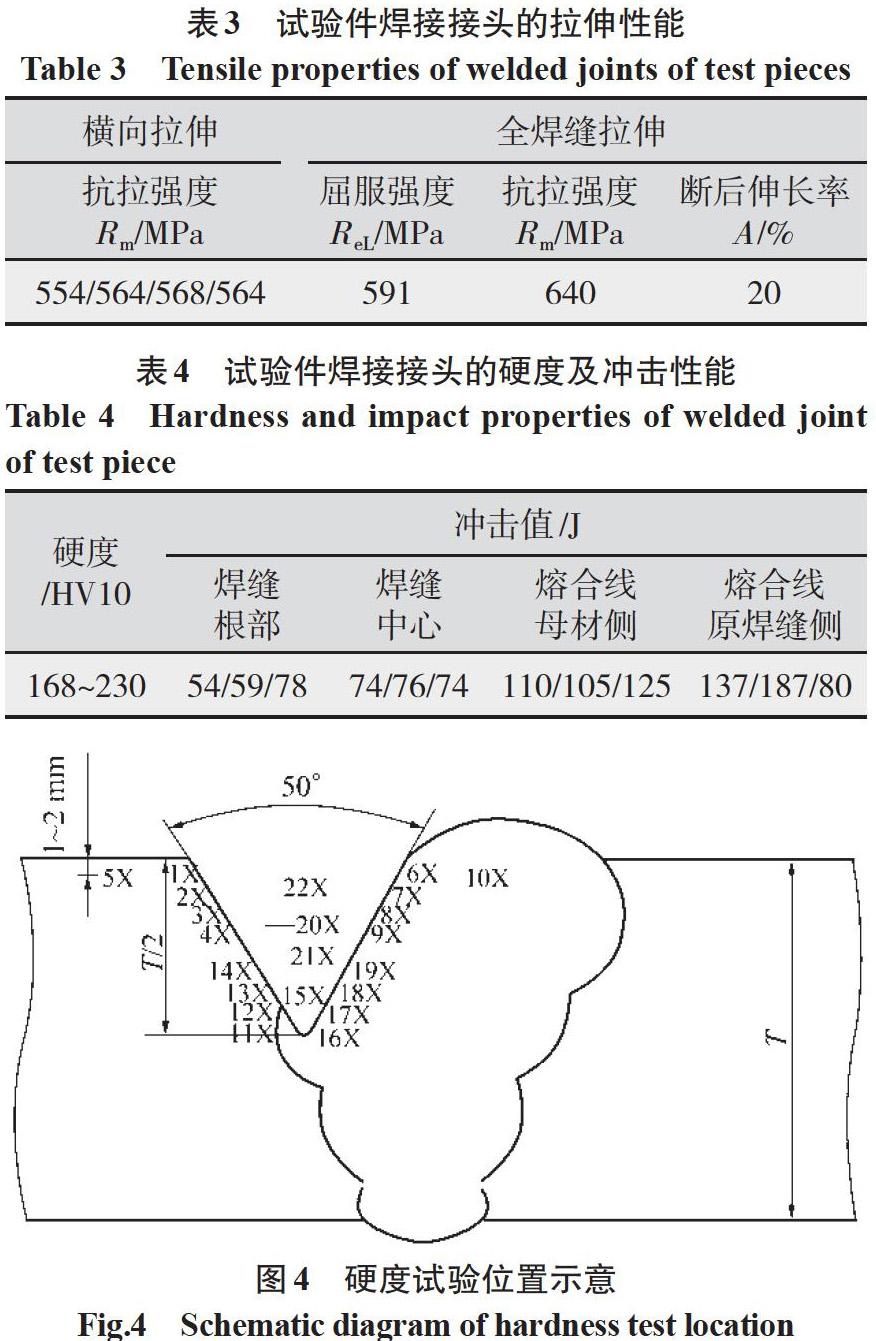

摘要:基于EEMUA 158标准要求,返修焊接工艺与原焊缝不同时需要进行返修焊接工艺评定。针对S355级别结构钢,原始焊缝采用埋弧自动焊工艺,焊接完成后进行外观和无损检测以及碳弧气刨和打磨处理,返修深度为母材壁厚的1/2,返修范围包含原始焊缝和母材,返修工艺使用药芯焊丝气体保护焊,返修完成后进行外观、无损检测,对返修焊缝进行横向拉伸、全焊缝拉伸、冲击试验、宏观腐蚀及硬度测试等相关理化试验,试验结果满足EEMUA 158标准要求,并取得DNV GL的认证。
关键词:EEMUA 158;SAW;FCAW-G返修;焊接工艺
中图分类号:TG457.11 文献标志码:C 文章编号:1001-2003(2021)07-0086-03
DOI:10.7512/j.issn.1001-2303.2021.07.16
0 前言
EEMUA 158[1]规范由工程设备及材料使用者协会(EEMUA)海洋服务材料(MOS)技术委员会编制,定义了海洋安装重要结构中建造工作的基本要求。根据该规范的要求,当结构焊缝返修焊接工艺与原焊缝不同时,需进行单独的返修焊接工艺评定。
在海洋石油工程(青岛)有限公司承接的工程项目中,存在大量结构管的卷制接长工作,原始焊缝使用埋弧自动焊工艺(SAW)焊接,当出现较小缺陷时,缺陷去除后一般需要使用半自动的药芯焊丝气体保护焊工艺(FCAW-G)进行局部返修。
针对此种情况,文中按照EEMUA 158标准的要求,对原始焊缝进行药芯焊丝气体保护焊工艺(FCAW-G)返修焊接工艺评定,返修深度为母材壁厚的1/2,返修范围包含原始焊缝和母材,焊接返修完成后进行外观、无损检测和理化试验,试验结果满足EEMUA 158标准要求,取得DNV GL与项目业主的全程见证和确认。……