液压支架千斤顶附件的焊接工艺研究
2021-08-26王德印凡乃峰印文才白海明
电焊机 2021年7期
关键词:焊接
王德印 凡乃峰 印文才 白海明


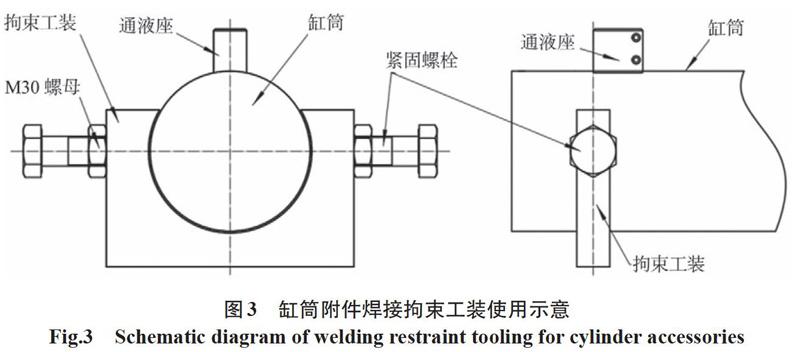
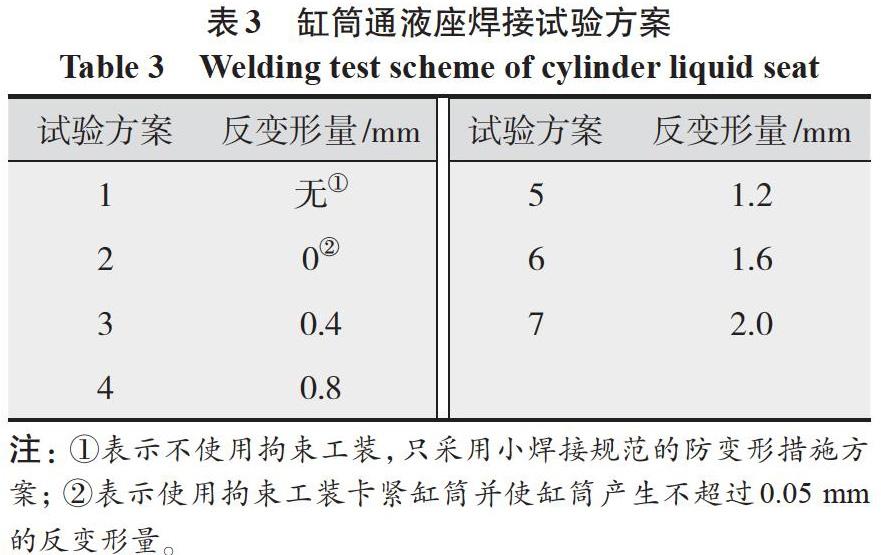
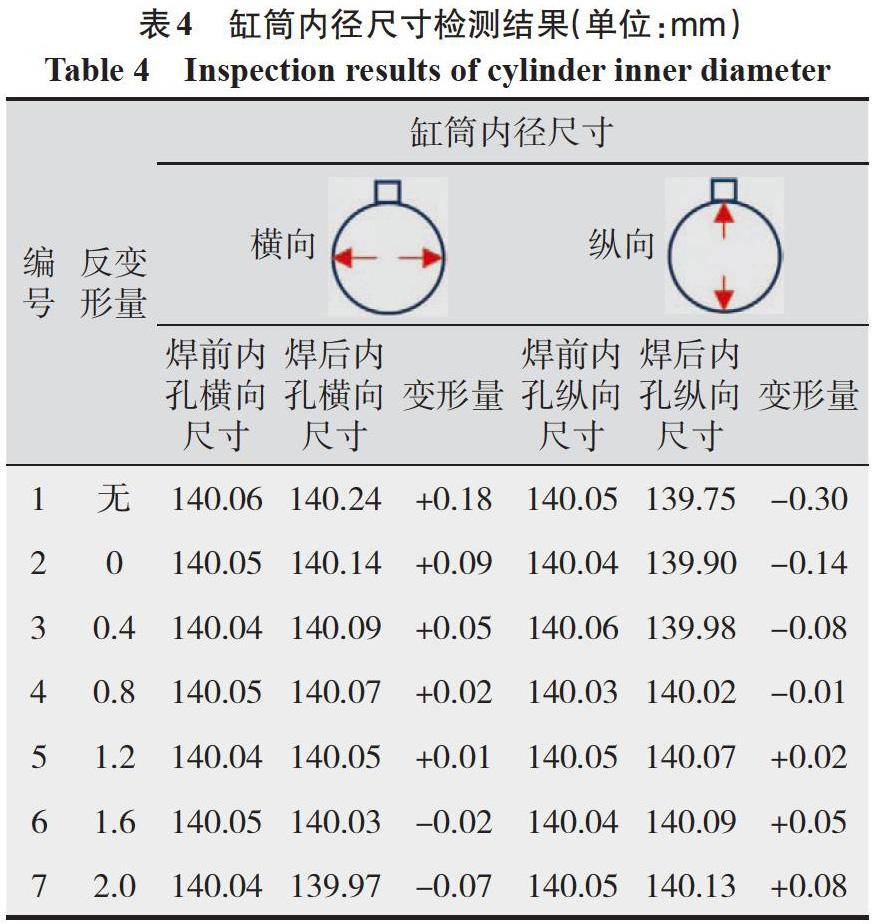

摘要:为避免千斤顶附件(通液座)焊接对精加工后的缸筒内孔尺寸和圆度造成影响,从增加刚性拘束、预留反变形和控制焊接热输入等角度研究适用于精加工后缸筒附件焊接的生产工艺。研究表明:仅采用I=140~160 A、U=20~22 V、v=210~230 mm/min的小规范MAG焊接工艺,无法保证产品质量,缸筒内孔依然会出现最大0.3 mm的焊接变形;采用小规范焊接并借助拘束工装预制0.8~1.2 mm横向反变形,则可以有效控制焊接变形,保证缸筒内孔尺寸和圆度均符合设计要求。
关键词:液压支架;缸筒附件;焊接;反变形;内孔尺寸和圆度
中图分类号:TG457.2 文献标志码:B 文章编号:1001-2003(2021)07-0089-04
DOI:10.7512/j.issn.1001-2303.2021.07.17
0 前言
千斤顶缸筒外部焊接通液座是一种常见的千斤顶通液结构,受焊接热循环的影响,焊后通液座的缸筒内孔会发生变形并导致尺寸超差。而千斤顶是液压支架中负责动力输出的关键零部件,为保证液压支架可以按设计要求实现支架升降及各功能部件伸出、收回等动作,千斤顶缸筒和活塞之间的配合间隙需要达到非常高的精度。为避免焊接热循环对配合间隙造成影响,通常将通液座、接头座等附件放在缸筒精加工之前拼焊。近期,郑州煤矿机械集团股份有限公司接到一批薄煤层液压支架订单,根据产品结构和性能特点要求,该批产品抬底千斤顶的外缸结构与传统结构有所不同,如图1所示。
由图1可知,用于上腔通液的通液座与缸口之间的距离为30 mm,在刮滚内孔和车削缸口螺纹时,该通液座会影响缸筒在机床上定位。……
登录APP查看全文