注塑机舱门散热器后盖注射模设计
2021-05-20王华金
模具工业 2021年5期
王华金,封 旭,杨 娟
(1.北海职业学院,广西 北海 536009;2.柳州城市职业学院,广西 柳州 545036;3.百色职业学院,广西 百色 533000)
0 引 言
电器塑件的外壳特点一般是螺钉柱及加强筋较多,其模具设计及加工的难点在于浇注系统的合理设置、成型塑件的自动化脱模等。图1所示为某注塑机舱门散热器后盖,材料为ABS+PC,塑件内壁有较多的螺钉柱及1 mm高的加强筋,中央部位为环套圈式散热格栅风孔,外壁上有较多的凹槽造型,左端的侧边有多处侧孔。对于此类格栅较多的塑件,成型其模具设计的难点为:①塑件的加强筋较多,且中心部位格栅为圆环套圆环,熔体流动路径在格栅区域方向变化多,熔体前锋容易冷却,造成型腔充填困难;②侧边有2处侧孔需要采用侧抽芯脱模机构脱模;③有多处较深的加强筋,型芯难以从成型塑件中拔出;④内壁上有多处倒扣特征,需要设计斜推杆机构进行侧抽芯脱模。
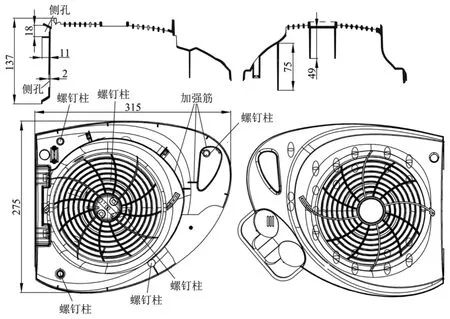
图1 塑件结构
1 成型方案分析
塑件成型的首要问题是型腔的充填,如图2所示。考虑熔体在待成型塑件中央格栅及内壁上深筋处流动困难的问题,拟在待成型塑件的G1、G2位置开设浇口,以缩短熔体流动长度,采用潜伏式浇口进料,以提高熔体流经浇口后的流动温度。为保证熔体在流动通道上有足够的波前温度,G1、G2浇口的普通流道尽可能短,流道的前段采用热流道喷嘴送料。
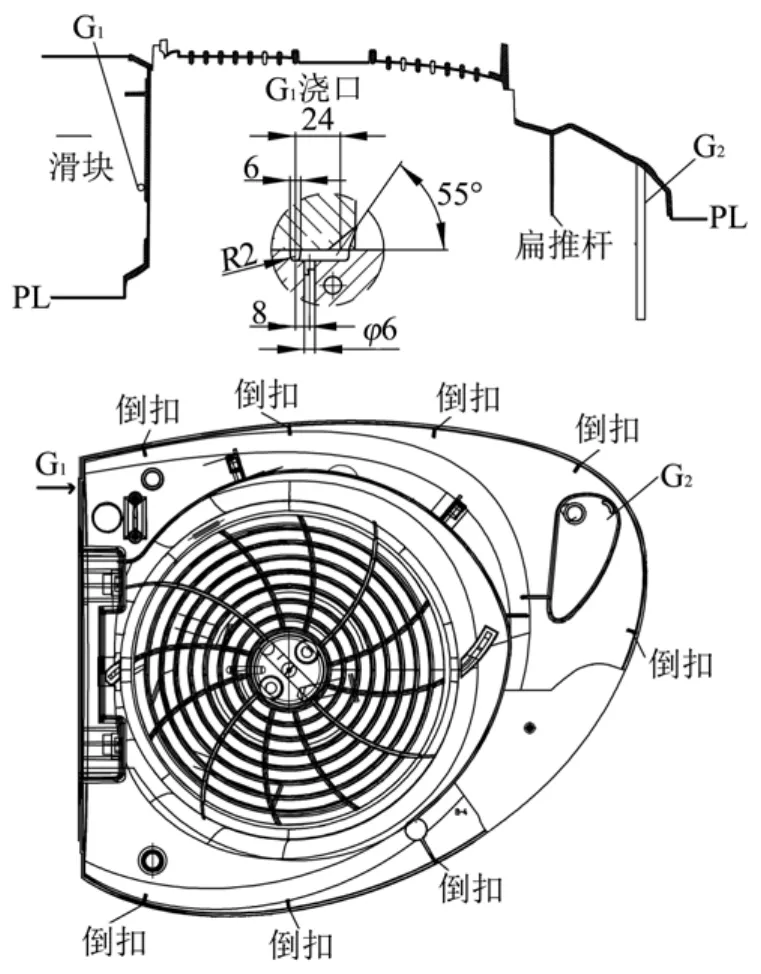
图2 成型方案
针对塑件侧边的孔特征,设置一个侧抽芯滑块实现此处特征的成型与脱模。针对塑件多处螺钉柱特征,采用推管推出机构实现脱模,而对于深筋特征,采用扁推杆实现脱模。……
登录APP查看全文
