模具内组装的接触元件级进模设计
2021-05-20王长喜姜宇鹏
模具工业 2021年5期
关键词:设计
王长喜,姜宇鹏
(东莞市中一合金科技有限公司,广东 东莞 523775)
0 引 言
在技术发展的背景下,传感器、转换开关等元器件性能的提升,对对应的成形制件的要求也会提高。成形制件的级进模也朝着高精度、集约化、自动化的方向发展,一些常规的成形方法不能满足制件精度和批量生产的要求,需要不断创新,通过设备优化、级进模的自动化组装及批量生产优势解决常规成形方法的难题。
1 材料性能与工艺分析
图1所示端子的材料为SPCC,料厚(0.8±0.02)mm;弹片的材料为SUS301-H,料厚(0.15±0.01)mm,单面预镀AgNi0.15的厚度为30 μm;成形制件为薄板类,适合级进模生产。
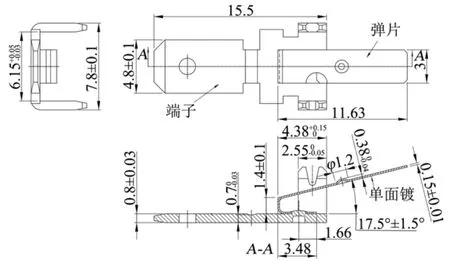
图1 制 件
此类制件的生产工艺一般为单件生产后再组装,制件由端子和弹片组成,组装结构上是在端子上冲φ1.1 mm的凸包,在弹片上冲φ1.2 mm的孔,在单件生产完成后再进行手工或半自动组装。由图1可知,弹片成形后对组装部位有遮挡,可用于放置组装夹具的空间较小,仅1.4 mm左右,且组装夹具还需预留一定的空间,方便组装前后制件的放置和取出,这样会导致夹具强度较弱,组装前后制件的放置和取出不方便,生产效率低,难以大批量生产。结合制件的形状,分析后设计了2个制件在同1副模具中完成冲孔、切边、组装、弯曲、落料等工艺。组装前对端子和弹片进行必要的冲孔、压凸包、切边等,再在模具内进行组装,然后进行后续的弯曲和落料,图2所示为2个制件的展开结构,2种不同材料厚度的制件组装在一起后进行弯曲是成形的难点。

图2 端子与弹片展开结构
登录APP查看全文
