某机高速齿轮箱壳体型砂多余物检查与控制
2020-09-21宋静刘瑜畅小户
新丝路(下旬) 2020年8期
宋静 刘瑜 畅小户
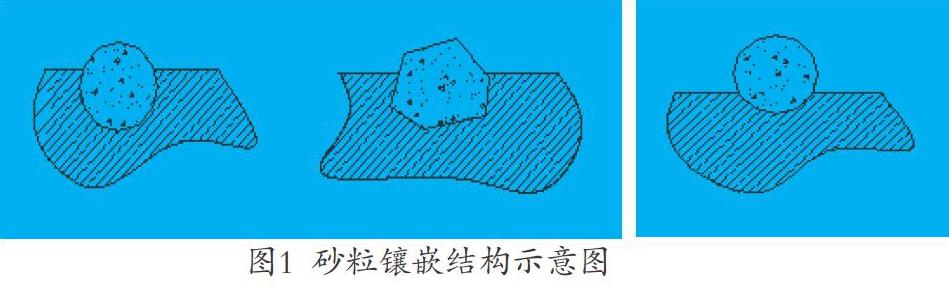
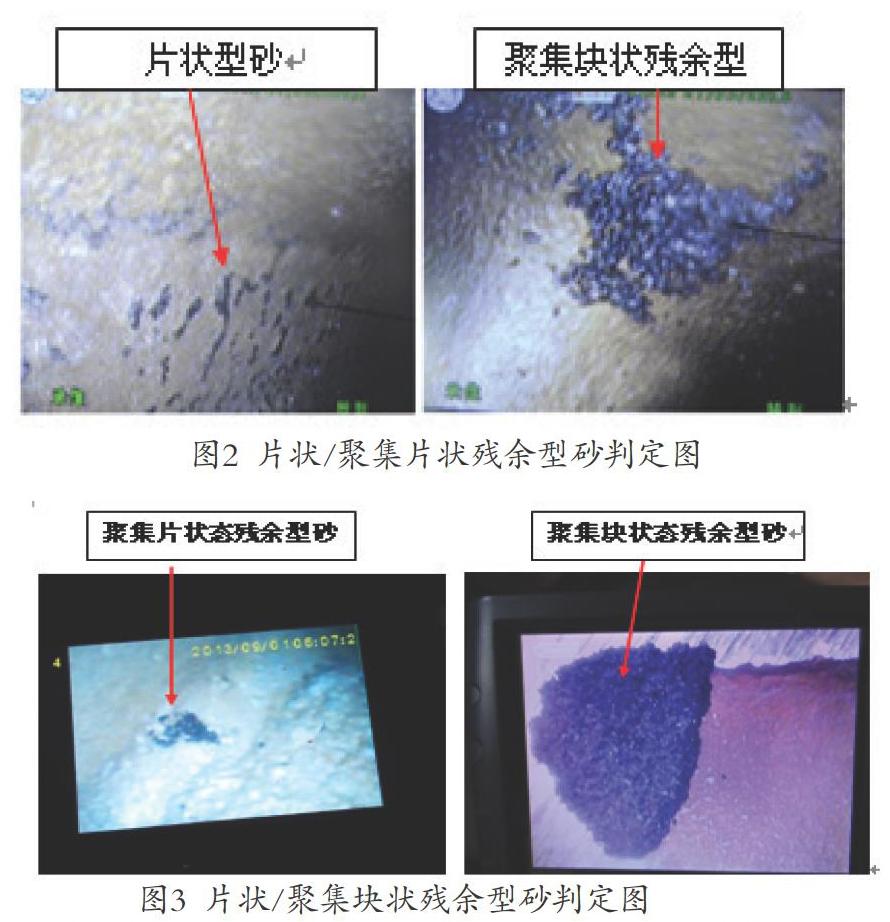

摘 要:本文通过对某机高速齿轮箱前、后壳体在生产装配现场出现盲腔部位存在的型砂、多余物、颜色异常问题,通过原因分析,采取生产过程控制措施、检验控制措施,统一供需双方检验方法、缺陷判定方法,有效发现多余物型砂问题,采取有效的清理方法,避免不合格品流入生产现场。
关键词:齿箱壳体;内部盲腔;型砂多余物
某发动机在试车时,滑油系统发生反复报警,发动机进行分解后对该发动机所有铸件类数十种零件进行了检查,检查发现报警原因为:外购铸件高速齿轮箱前、后壳体盲腔部位存在残余型砂多余物问题,造成齿轮和轴承的异常磨损,堵塞滑油系统。
高速齿轮箱前、后壳体零件复杂,内部盲腔部位较多,部分盲腔部位较深,存有残余型砂多余物,会对发动机滑油系统零组件的正常工作产生极大的影响,对发动机滑油系统有关零组件的洁净程度产生影响,从而决定着发动机运行时滑油的清洁度,进而影响滑油系统和其他需润滑构件的安全可靠性。
一、高速齿箱壳体内部盲腔局部型砂多余物原因分析
高速齿轮箱前、后壳体采用砂型铸造工艺,由于铸件内腔复杂、模具结构的复杂,技术难度高,生产工艺采用多个型芯构成铸件内腔,手工操作时部分位置型砂存在填不实,紧实度不够,局部伤损的现象,致使铸件浇注后局部产生型砂多余物问题。
二、采取的改进控制措施
1.生产过程中采取……
登录APP查看全文