60 kg/m钢轨轨底线纹缺陷原因分析及解决措施
2020-08-09杜健
杜健
(攀钢集团攀枝花钢钒有限公司,四川 攀枝花 617000)
攀钢集团攀枝花钢钒有限公司轨梁厂轧制60 kg/m轨有两种钢坯规格,分别是380 mm×280 mm和410 mm×320 mm,其中380 mm×280 mm铸坯是轨梁厂常用坯料断面。但由于炼钢产量原因,380 mm×280 mm坯料满足不了轨梁厂正常的生产需求。为了解决钢轨生产原料不足问题,轨梁厂万能一线开发了410 mm×320 mm钢坯,用以轧制60 kg/m钢轨。采用410 mm×320 mm钢坯的主要优势是轧制压缩比大,生产的钢轨金属致密度较好,各方面性能更优。但是由于钢坯断面较大,轧制过程中轧件端部劈头和烂头导致中间轧废、钢轨表面缺陷较多。特别是950轧机为了消耗相对380 mm×280 mm钢坯断面更多压缩比带来的轨底线纹缺陷,不仅原因查找困难,而且对钢轨使用还存在潜在的安全风险。
1 60 kg/m钢轨工艺设计
为了减小采用410 mm×320 mm铸坯轧制60 kg/m钢轨成本投入,提高生产效率,在工艺设计时考虑BD2和万能区域工艺不变,只对950轧机工艺进行改变。在950轧机上新增一个箱形孔,以适应410 mm×320 mm铸坯生产需要。410 mm×320 mm坯料轧制60 kg/m钢轨新增箱形孔主要尺寸见图1,采用410 mm×320 mm铸坯轧制60 kg/m钢轨时,950轧机配置2个箱形孔、1个梯形孔、2个帽形孔;采用380 mm×280 mm坯料时950轧机孔型配置为1个箱形孔、1个梯形孔、4个帽形孔。

图1 410 mm×320 mm坯料轧制60 kg/m钢轨新增孔型Fig.1 60 kg/m Rails Rolled by 410 mm×320 mm Billets by Adding New Passes
950轧机压下规程设计需注意以下问题:
(1)各孔型轧制道次尽量均衡,以保证整套轧辊轧制量;
(2)进梯形孔的轧件尽量设计不翻钢,以保证梯形孔的轧制稳定性。
基于上述问题考虑,设计的410 mm×320 mm坯料轧制60 kg/m钢轨的压下规程见表1。
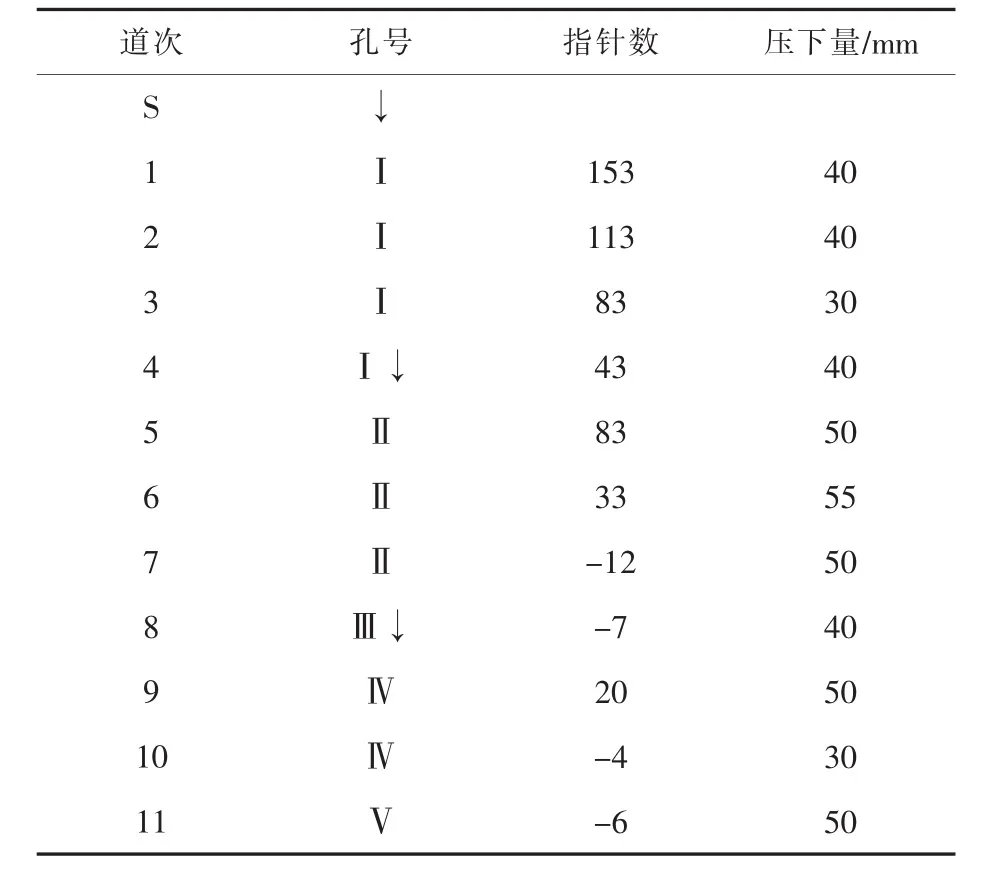
表1 410 mm×320 mm坯料轧60 kg/m钢轨的压下规程Table 1 Reduction Procedures for 60 kg/m Rails Rolled by 410 mm×320 mm Billets