Ti55531钛合金零件超音速喷涂碳化钨工艺研究
2021-12-13田军,李博
田 军,李 博
(中航飞机起落架有限责任公司,陕西 汉中 723200)
Ti55531是一种新兴的近β型超高强度钛合金,其名义成分为Ti-5Al-5V-5Mo-3Cr-1Zr。该合金拥有良好的淬透性和较宽的加工工艺范围,特别适合制造必须承受巨大应力的零部件,比较适合用于结构件和起落架、机翼、发动机挂架之间连接装置等,在航空航天工业中日益受到青睐[1-2]。与传统近β型合金Ti-1023相比,该合金冶炼、加工成本低,不会出现明显的成分偏析,具有强度优异和断裂强度高等优点,逐渐有取代Ti-1023的趋势[3]。目前,对该合金的热处理工艺已有许多研究[4-5],但对表面处理工艺方面的研究尚不多见。本文研究的Ti55531钛合金超音速喷涂WC-10Co4Cr工艺,为新研产品的加工提供了依据。
1 工艺试验
1.1 试样
除结合力试样材料为TC4外,其余试样材料为国产Ti55531钛合金,符合Q/1SM 1004—2020标准,表面粗糙度≤Ra0.8 μm,性能检测项目及试样要求见表1。表1中,涂层外观、厚度允许在结合力试样上进行。
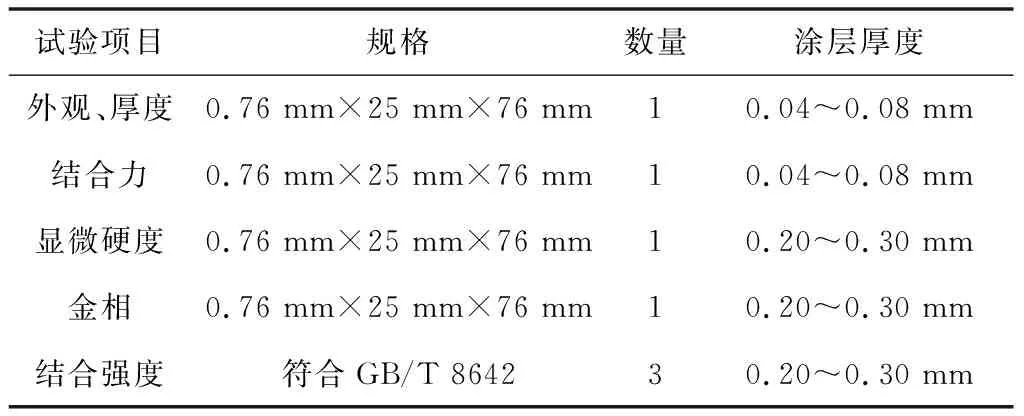
表1 性能检测项目及试样要求
1.2 试验仪器
硬度检测采用HMV-G-FA-D型显微维氏硬度计;涂层金相组织使用奥林巴斯BX41M显微镜;涂层结合强度测试使用RCM-4100型常温持久强度试验机。
1.3 喷涂工艺
参照国外钛合金超音速火焰喷涂工艺,并结合公司TC18钛合金超音速火焰喷涂碳化钨加工经验,制定了2种Ti55531钛合金喷涂WC-10Co4Cr工艺,流程如下。
1)工艺1:喷涂前验收→除油→吹砂→保护与装夹→喷涂→检验→磨削→终检。
2)工艺2:喷涂前验收→除油→酸洗和钝化→保护与装夹→喷涂→检验→磨削→终检。
1.3.1 喷涂前验收
零件表面不应有严重油污以及划痕、裂纹、残留焊药或孔洞等缺陷。……