汽车前壁板冲压件的拉延成形缺陷工艺优化与Autoform应用
2021-08-31李林鑫陈显均银强冯铃赖丽莉
李林鑫,陈显均,银强,冯铃,赖丽莉
(四川化工职业技术学院,四川泸州 646005)
0 引言
近年来,随着我国汽车工业的快速发展,竞争日益激烈。为满足人们对汽车产品多样性的需求,各汽车企业的产品特点已从原来品种少、批量大、换代周期长向品种多、批量小、换代周期短转变[1]。冲压工艺作为汽车主机厂冲压、焊接、涂装及总装四大工艺之首,在汽车制造行业具有举足轻重的作用[2]。传统的汽车板材的冲压,在经验指导下,设计一个初步工艺方案,然后采用试错法,反复调整直至得到合格的零件,这种方法耗时长,材料浪费较严重[3-7]。本文作者采用Autoform软件,通过冲压工艺的虚拟仿真调试,指导实际的模具设计和工艺参数调整,获得了较好的效果。
1 缺陷问题介绍
汽车前壁板是将发动机空间与驾驶空间隔开的一个零件,如图1所示,该产品由OP10拉延→OP20切边冲孔侧切边→OP30切边冲孔侧冲孔→OP40切边冲孔侧冲孔→OP50翻边整形等5道工序冲压而成,其具有较多凸凹台结构,形状复杂,零件长宽约为1 300 mm×800 mm,而其最大拉延深度接近300 mm,零件加工工艺性差,特别是采用镀锌板为材料,因摩擦因数和成分不均匀的影响,在冲压加工过程中,很容易出现裂纹和叠料缺陷。
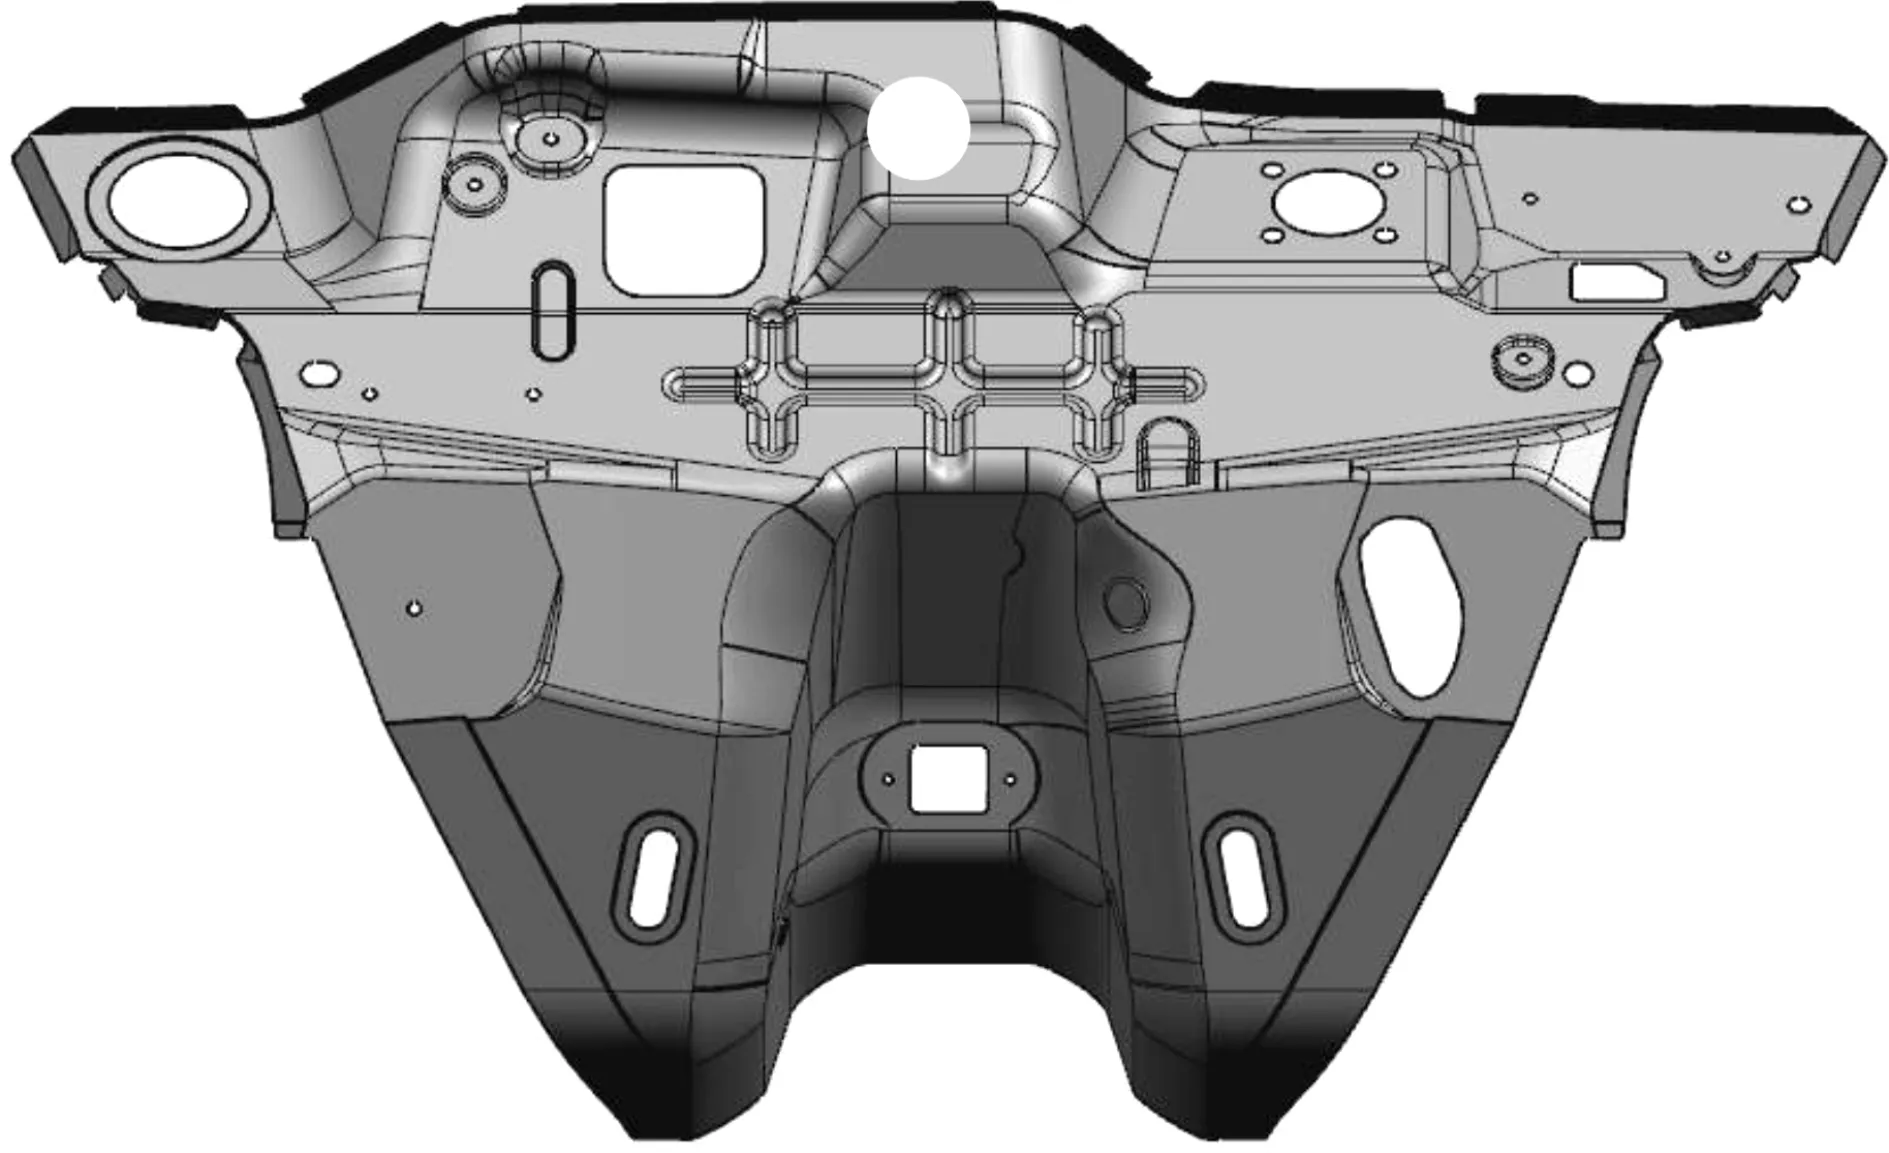
图1 汽车前壁板结构
如图2所示,某企业生产的前壁板,出现了裂纹和叠料缺陷。该零件要求的报废目标0.04%,返修目标0.06%,实际生产中每批次生产均出现叠料、破裂缺陷,返修高达0.396 5%,报废高达0.130 4%。为了得到合格的产品,降低报废和返修百分比,文中通过使用流程图、鱼骨图和因果矩阵图等工具,全面分析各个环节,查找问题原因,并采用有限元模拟Autoform软件对成型过程进行仿真,以期验证改进方案和得到较好的工艺参数,得到质量合格的产品。……
