FANUC 0i TC数控车床手轮故障处理*
2021-07-30刘媛媛吴维梁
刘媛媛,吴维梁,高 沛
(山西职业技术学院,山西 太原 030006)
1 FANUC 0i TC数控车床故障现象
客户有一台型号为TK-40A的数控车床,配套FANUC 0i TC系统。机床由于生产任务不饱满长时间闲置,当有加工任务时,操作机床发现在手轮方式下旋转手轮,机床坐标和机床都不变化(如同没有移动手轮一样),且无任何报警,但在手动、自动方式下机床各轴运动正常。
2 故障分析
FANUC手轮控制是由PMC进行处理,对应系统参数设置来实现其正常工作。所以通过PMC诊断能方便、快速地进行手轮故障定位,从而排除故障。根据机床的电气原理图、FANUC PMC地址定义和FANUC系统参数说明书,我们通过和手轮相关的PMC地址及FANUC系统参数对该数控车床手轮故障进行分析。和手轮相关的PMC地址及FANUC系统参数如表1所示。
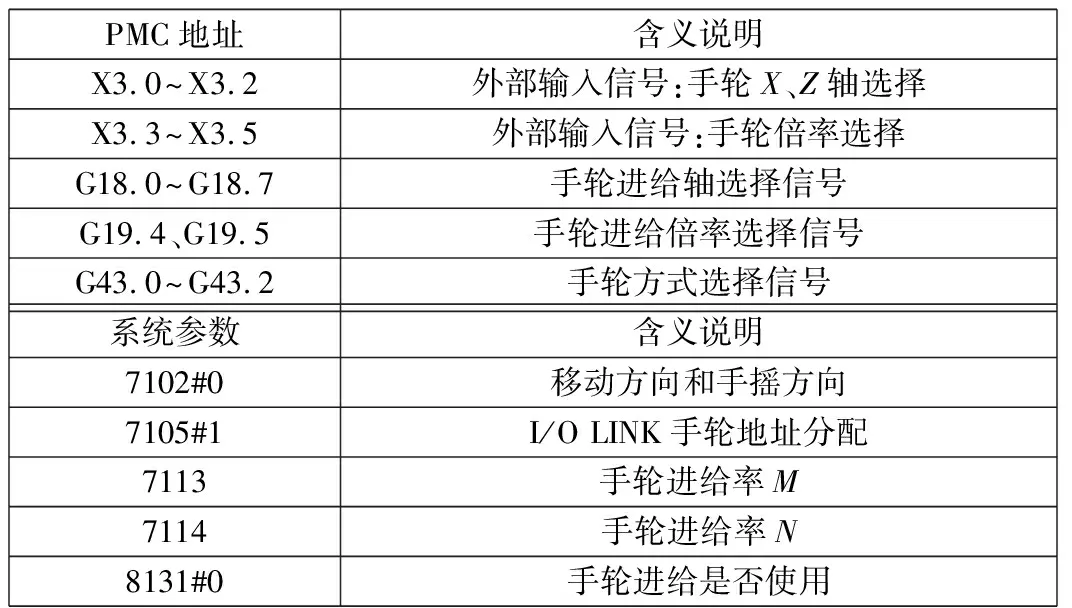
表1 和手轮相关的PMC地址及FANUC系统参数
电子手轮的脉冲发生器有4个端子,如图1所示。其中OV和Vcc为输入电压,A、B为CNC输出的相位差为90°的脉冲信号。当A相脉冲超前B相脉冲时,机床向正向运动;当A相脉冲滞后B相脉冲时,机床向负向运动。
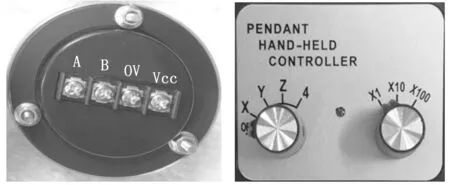
图1 电子手轮脉冲发生器端子 图2 机床轴选开关SA2
机床轴选开关SA2如图2所示,当手柄旋到不同位置时,对应的PMC输入信号X3.0~X3.2处于不同的状态,并通过PMC逻辑运算后使得CNC中的G18.0~G18.4状态发生变化,从而发出对应轴的选择指令。与手轮相关的PMC参数G18、G19见表2。表2中,G18#0即为G18.0,G18#1即为G18.1,G18#2即为G18.2,以此类推;G19#0即为G19.0,G19#1即为G19.1,以此类推。
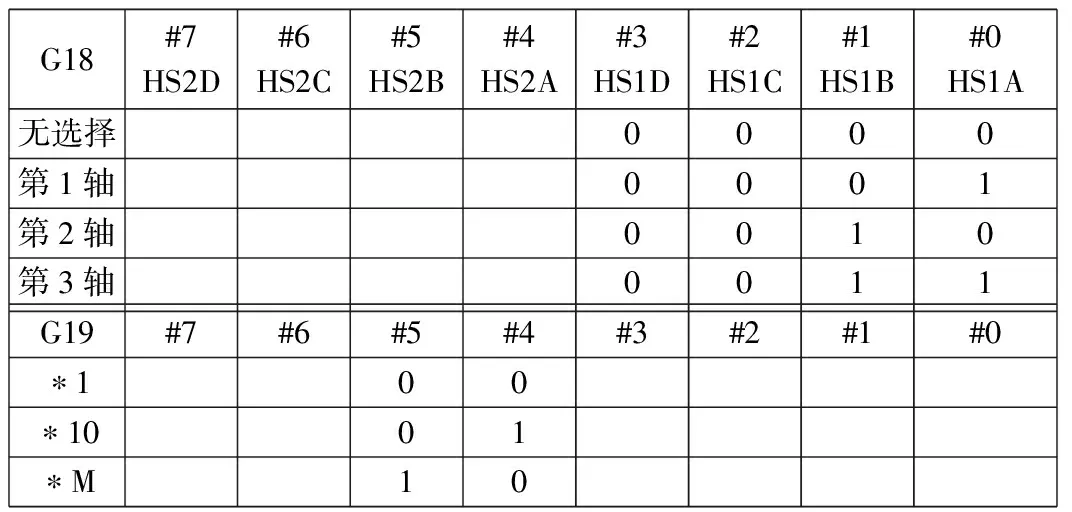
表2 与手轮相关的PMC参数G18、G19
3 故障排除
根据手轮的控制和工作原理,手轮不能正常工作的原因可能有:
(1) CNC操作方式选择不正确。……
