前门内板后下角开裂的解决方法
2021-06-25代建文黄敏鸫杨胜统
模具工业 2021年6期
代建文,黄敏鸫,谢 双,杨胜统
(上汽通用五菱汽车股份有限公司,广西 柳州 545007)
0 引 言
汽车覆盖件一般由形状复杂的空间曲面构成,具有结构尺寸大、材料厚度薄、成形难度大及质量要求高等特点[1]。复杂的造型使板材在拉深成形过程中因各区域受力不均匀、进料速率不一致、润滑条件不良等因素易产生起皱、开裂、滑移线等表面缺陷;其中,起皱与开裂是汽车覆盖件冲压生产过程中最常见的失效形式[2]。
汽车前门内板是典型的冲压件,具有深度深、截面变化大、宽度窄等成形困难的因素,易出现缩颈、开裂、材料流动不均匀等现象[3],增加了过程控制难度及返修或报废成本。现以某车型前门内板零件为例,分析在开发调试过程中后下角开裂的产生原因及解决措施。
1 前门内板开裂实例
图1所示为某车型左前门内板,其后下角造型复杂,成形截面线长较长,内凹面圆角R5mm及圆角所在面拔模角度小,拉深成形过程容易产生褶皱或缩颈开裂。零件在企业内项目调试过程中,小批量生产50件即出现图2所示的开裂问题,严重影响项目调试及小批量生产。经现场跟踪与排查,缺陷在拉深工序产生,因此,消除拉深开裂缺陷并提升拉深工序稳定性是解决问题的关键。

图1 某车型左前门内板
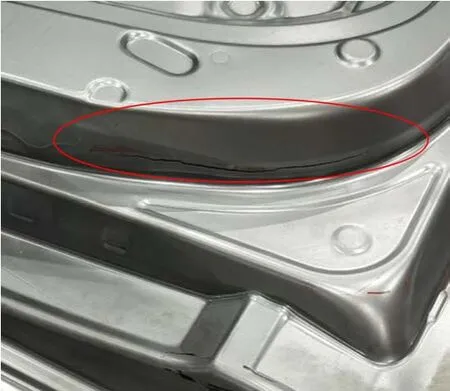
图2 前门内板后下角开裂
2 前门内板开裂的原因分析
2.1 压边圈研合分析
拉深模压边圈研合是模具制造及回厂调试阶段的基础工作,研合评价标准为:筋条内侧管理面强压泛白,着色率≥90%;……
登录APP查看全文
