尾管固井回接筒铣锥限位清铣及修复技术
2021-05-24刘德平廖富国
天然气技术与经济 2021年2期
刘德平 付 焘 杨 璨 廖富国 董 宇 杨 林
(中国石油集团川庆钻探工程有限公司川东钻探公司,重庆 401147)
0 引言
深井套管固井一般采用先尾管再回接的固井技术,177. 8 mm 悬挂器回接外筒喇叭口壁厚只有5 mm,位于回接外筒顶部(图1),在钻井作业中比较容易被损坏[1-13]。尽管尾管坐挂后要实探喇叭口井深,也要求送尾管钻具不能倒换,由于种种原因仍然可能损坏回接外筒上部喇叭口,近年来发生了GS001-H20 等3 井次损坏回接外筒上部喇叭口的事件,其中GS001-H20 井固井施工损失时间为12 d、MX009-H13井固井施工损失时间为8 d。
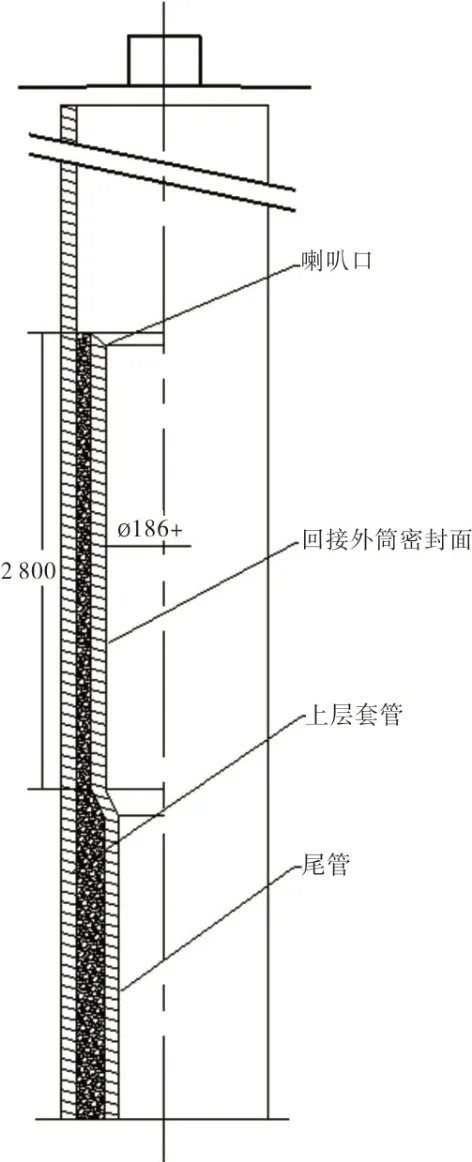
图1 回接外筒示意图
1 现状及存在的问题
1.1 技术现状
现在所使用的回接固井工具由回接外筒和回接插入筒组成[14-17],回接插入筒外有4 道高强度密封件,有效密封面从底部往上2. 5m 以内均布(图2)。回接外筒由短喇叭口和密封面构成,常用的∅177.8 mm 尾管回接外筒上部喇叭口长度为50mm,喇叭口外径为∅210 mm,内径从∅200 mm 逐渐过渡到回接外筒密封面内径∅186 mm+,回接筒外筒结构如图2 所示。回接固井前采用柱状铣锥(最大外径为∅186 mm),清铣密封面柱状铣锥如图3 所示。如果回接外筒上部喇叭口损坏,柱状铣锥清铣无法修复回接外筒上部喇叭口。
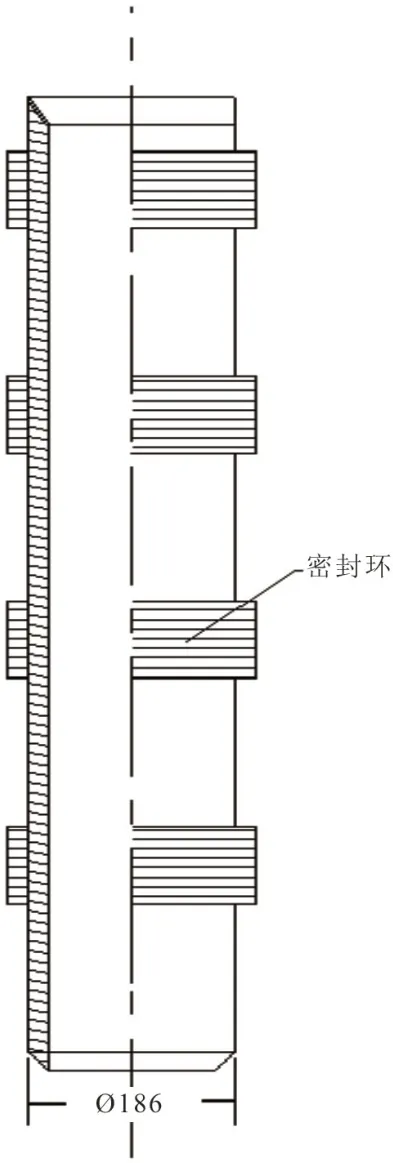
图2 回接筒结构示意图
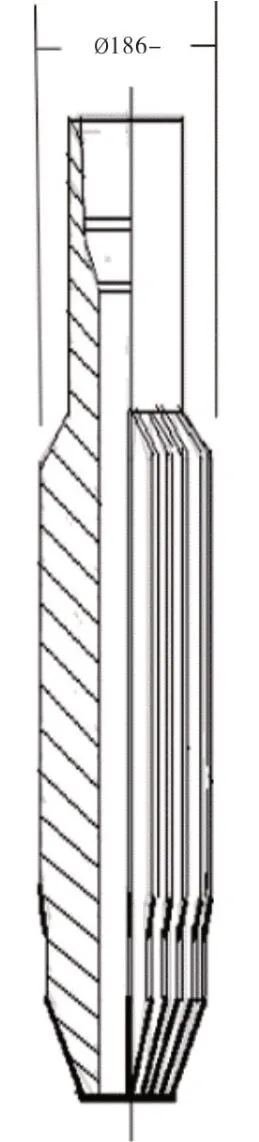
图3 柱状铣锥结构示意图
1.2 存在的问题
回接外筒喇叭口损坏后,通常采用∅200 mm 普通铣锥(图4)清铣、修复回接外筒喇叭口[18-21],由于回接外筒喇叭口短,长度只有50 mm,要么清铣不到位造成回接内筒进不去、要么可能铣坏密封面造成密封失效。
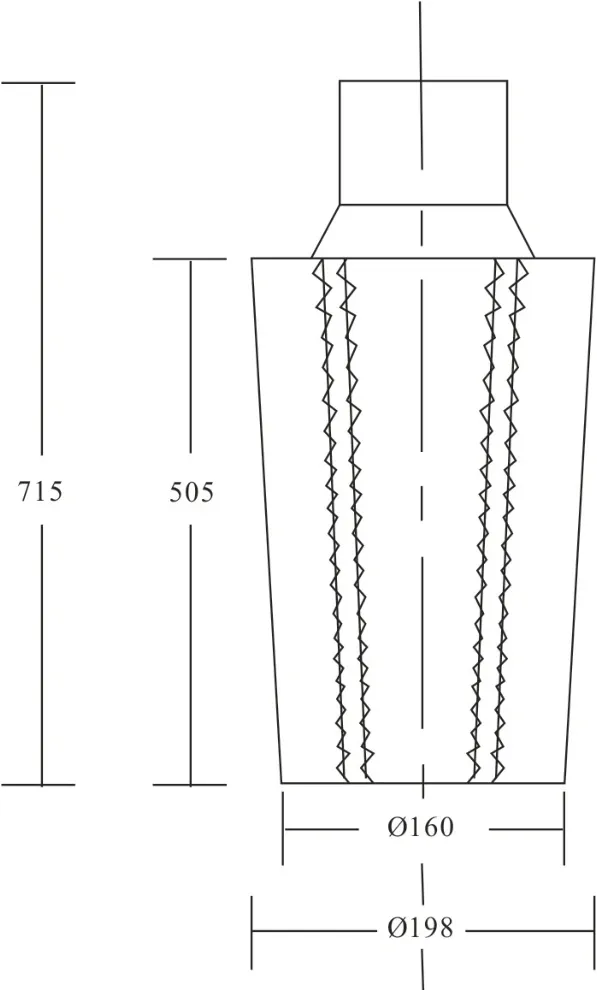
图4 普通铣锥示意图
GX2 井铣喇叭口未到位回接固井失败。……
登录APP查看全文