基于Moldflow的大型细长塑料件的翘曲变形分析
2021-04-01林莅莅谭安平
模具技术 2021年1期
林莅莅,谭安平
(1. 昆山登云科技职业学院 工学院,江苏 昆山 215300;2. 成都理工大学 工程技术学院 自动化工程系,四川 乐山 614000)
0 引言
传统的模具生产前期主要依靠设计者的经验来进行模具结构设计,后期通过不断地试模、修模来修正设计方案[1]。如果在模具设计的过程中加入CAE模拟,对成型质量进行预测,使设计更具有科学性,可极大地提高产品质量、缩短生产周期[2]。
大型细长塑件尺寸较大,外形上细而长,尺寸稳定性较差。若翘曲变形量较大,强行装配可能导致装配缝隙过大或因内应力过大造成塑件龟裂等。
本文以某汽车内饰条为例,在模具制造之前,采用模流分析软件Moldflow进行分析,得到最佳工艺参数,并预测了翘曲变形量。
1 产品3D建模及材质
汽车内饰条UG(Unigraphics NX)建模图如图1所示,产品尺寸116 mm×142 mm×933 mm,体积为191.2 cm3,属于大型细长塑料件。
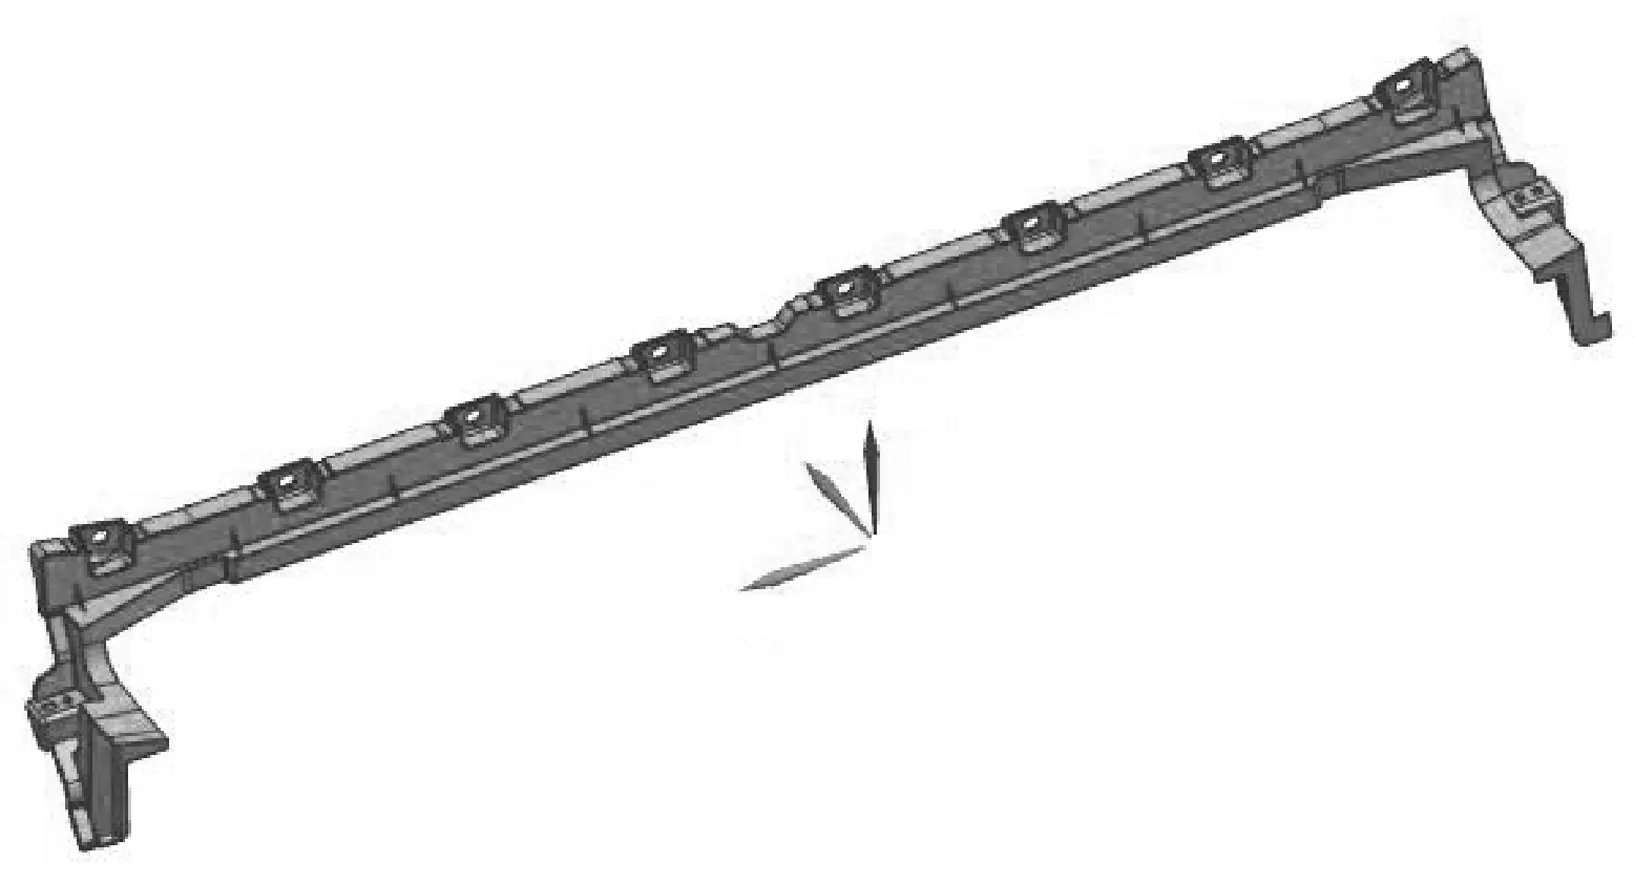
图1 汽车内饰条3D建模
制件的材质采用聚碳酸酯(PC)和丙烯腈-丁二烯-苯乙烯共聚物(ABS)的混合物,质量配比为:mPC∶mABS=7∶3。这种材料既具有PC树脂的优良耐热耐候性、尺寸稳定性和耐冲击性能,又具有ABS树脂优良的加工流动性[3]。

2 浇口及浇注系统
浇口是分流道与型腔之间最狭窄短小的部分。浇口的形式、大小、数量及位置的确定在很大程度上决定了制品质量的好坏,也影响成型周期的长短。熔接痕、气穴、翘曲变形等缺陷都是浇口设计不当所造成的[4]。
2.1 平衡式进浇与非平衡式进浇的特点
收缩不一致是产生翘曲变形的重要原因,而浇口的不平衡是造成收缩不一致的主要因素。……
登录APP查看全文