100 MW 级反动式高压内缸制造工艺流程探究
2021-01-18岳军贤
东方汽轮机 2020年4期
岳军贤
(东方电气集团东方汽轮机有限公司, 四川 德阳, 618000)
0 引言
余热发电主要是指利用钢铁、 煤矿、 化工等企业生产过程中所产生的多余热能转化为电能。该发电技术不仅节能, 还能实现清洁环保。 数据显示现阶段中国一次能源利用率约30%, 比世界平均水平低3 个百分点左右, 存在着巨大的能源浪费, 因此提高能源利用率成为当前国家节能环保的重要手段, 余热发电市场前景相对可观。 本文选取100 MW 级超高温亚临界机组高压内缸的制造流程来探讨制造成本及效率问题。
1 100 MW 级反动式高压内缸的结构特点
100 MW 级超高温亚临界机组采用高压、 低压及后缸三缸结构, 高低压部分均为双层缸结构,采用反动式通流技术。 从电厂运行情况以及理论推算反动式通流技术在额定工况下气耗相比冲动式通流技术低8%~10%, 且热能转换更加充分、热利用率更高, 被广泛应用于钢铁、 建材、 化工行业。
与常规冲动式机组不同, 此类机组均采用反动式汽轮机技术设计。 在相同的蒸汽参数和容量等级条件下, 反动式的级数较冲动式多, 汽缸更长、 内腔更小且全为加工面。 其高压内缸内孔尺寸就更加狭小, 加工难度相对较大。 图1 所示是高压内缸的毛坯轮廓图。
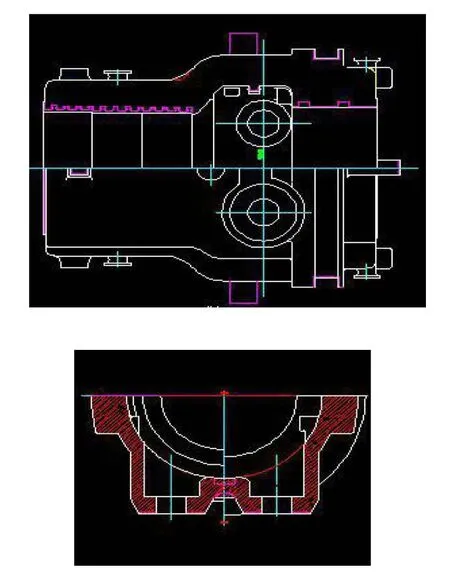
图1 高压内缸毛坯轮廓图
高压内缸具体结构如下:
(1)汽缸为上下半合缸结构。 材质为ZG15Cr1Mo1V, 上下半毛坯的重量都为6 000 kg,缸体的外形轮廓长2 031 mm、 最大外径φ1 620 mm、 内孔直径φ735 mm~φ820 mm, 静叶围带车削后内孔直径φ660 mm。
(2)内腔结构包含12 级静叶安装T 型槽及12根槽底敛缝片槽, 各级静叶安装槽之间4 根汽封片槽共计48 槽, 分为高低齿, 高压端开档槽及内缸定位环槽;……
登录APP查看全文
