煤制氢联产甲醇装置中PSA尾气优化配置
2020-10-10龚雪飞
云南化工 2020年9期
龚雪飞
(福陆 (中国)工程建设有限公司,上海 200000)
国家标准中对汽柴油中硫含量的要求愈加严格,其中车用汽油的国家标准 (GB17930)对硫含量的要求从2011年的0.015%(质量百分数)降到了2016年的0.005%(不大于50mg/kg),而车用柴油的国家标准 (GB19147)对硫含量的要求从2013年的不大于350mg/kg下调到了不大于50mg/kg。油品硫含量指标的升级,炼油原料高硫劣质化和催化重整制芳烃受限等因素提升了中国炼厂的氢气需求[1]。
目前国内大型炼化一体化项目仅靠回收重整氢气,乙烯副产氢气及其它装置的氢气无法满足全厂的氢气需求,仍需新建或扩建制氢装置。而煤制氢技术路线相较于干气和轻油制氢以及天然气制氢,具有技术成熟,附加效益高等优势,因而被越来越多地应用到炼化一体化项目中[2]。随着国内项目规模的不断扩大,其配套的煤制氢规模也在提升,氢气回收率的提高越来越得到重视[3]。本文即对正在规划阶段的一套煤制氢装置的PSA尾气的综合利用进行研究讨论。
1 项目介绍
本项目为一套具有千万吨炼油,百万吨乙烯的大型炼化一体化项目,并配有一套煤制氢装置为全厂提供氢气,燃料气以及甲醇。项目初期规划中,煤制氢装置的PSA为单级变压吸附,提氢后的尾气被直接送到燃料气管网。氢气总收率按90%计算,全厂氢气及PSA尾气组成见表1和表2。
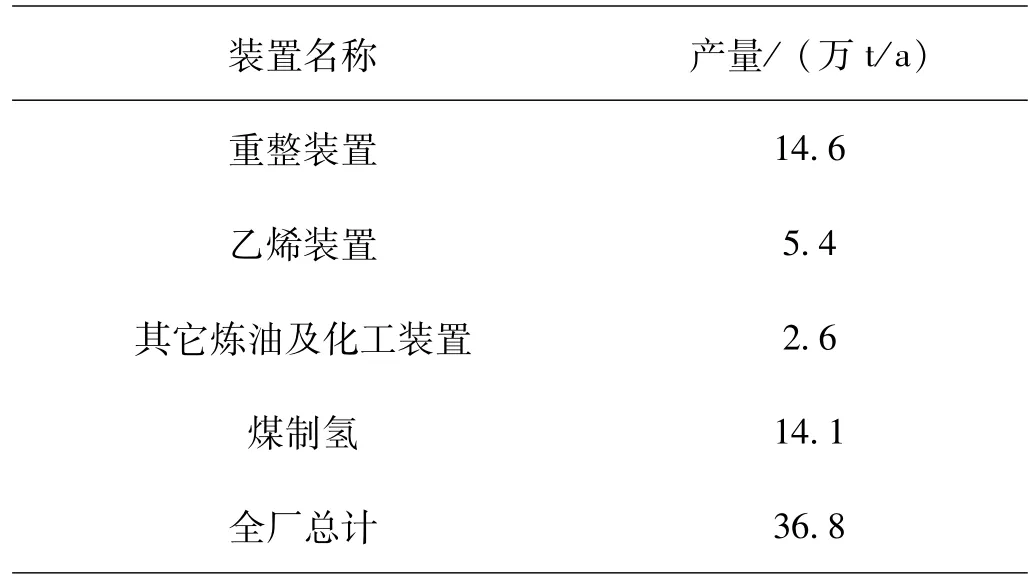
表1 氢气来源
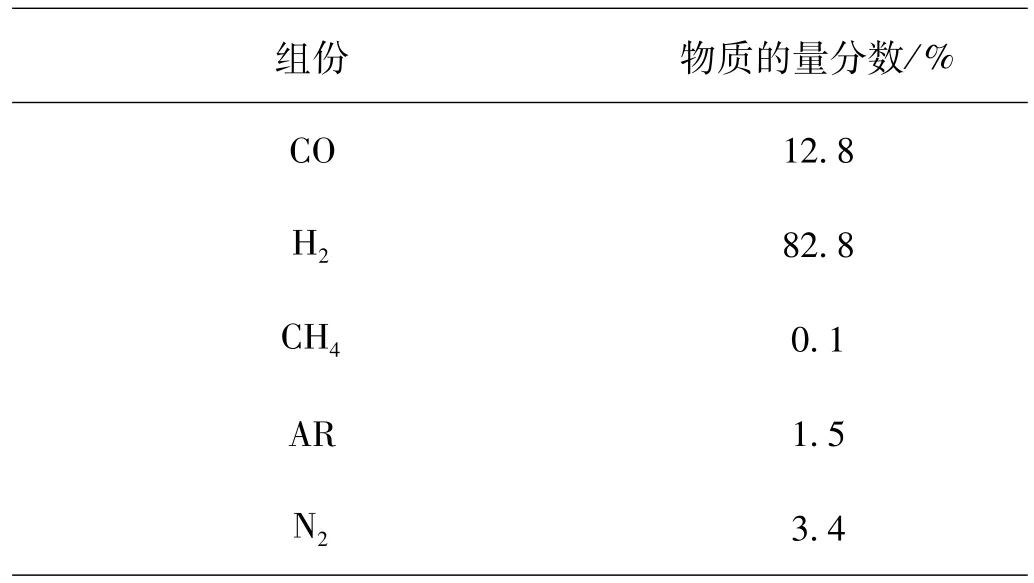
表2 单级PSA尾气组成
从表1看出,煤制氢的产氢量占全厂用氢量的38%,对氢气的供应乃至全厂平稳操作起到了重要作用。对于大型项目来讲,该装置具有优化意义。……
登录APP查看全文
