焊接顺序对镁合金角焊缝残余应力和变形的影响
2020-02-23金浩方乃文马青军杨义成马一鸣
金属加工(热加工) 2020年2期
金浩,方乃文,马青军,杨义成,马一鸣
1.黑龙江省中小企业发展服务中心 黑龙江哈尔滨 150001
2.哈尔滨焊接研究院有限公司 黑龙江哈尔滨 150028
3.天津市特种设备监督检验技术研究院 天津 300192
1 序言
焊接残余应力是造成焊接接头发生疲劳断裂与应力腐蚀开裂的主要原因,其在一定程度上会降低焊接产品的承载力、稳定性及使用寿命[1]。在焊接薄壁焊接结构时,由焊接残余应力而引起的变形会严重影响其质量。因此,优化焊接工艺对于减少薄壁焊接结构变形及残余应力具有实际意义。镁合金薄壁焊接结构在航天装备领域具有广泛应用,以往焊接该种薄壁结构主要以实际试验为主方式[2],随着数值模拟技术在焊接专业领域的发展与应用[3],通过有限元模拟软件对焊接薄壁焊接结构产生的变形量进行预测分析并不断优化以得到最佳的焊接工艺已广泛应用。使用MSC.mar软件对AZ31B镁合金腹板与筒体进行了DE-GMAW焊接过程数值模拟,考察不同焊接顺序对焊后变形及残余应力的分布规律,为实际焊接操作提供工艺参数优化。
2 焊接有限元模型的建立
2.1 试验材料与焊接工艺
母材用镁合金化学成分见表1,焊材与母材成分一致。腹板厚度为3mm,筒体厚度为6mm,角焊缝长度为360mm。由于腹板较薄,采用插销式链接,故不开坡口,直接焊接。采用DE-GMAW焊接工艺对腹板与筒体的角焊缝进行单层单道焊接,具体的焊接参数见表2。
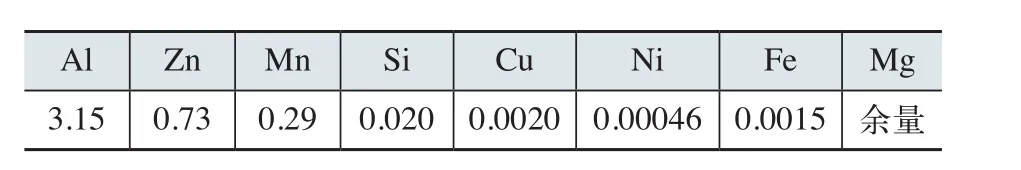
表1 AZ31B镁合金化学成分(质量分数)(%)
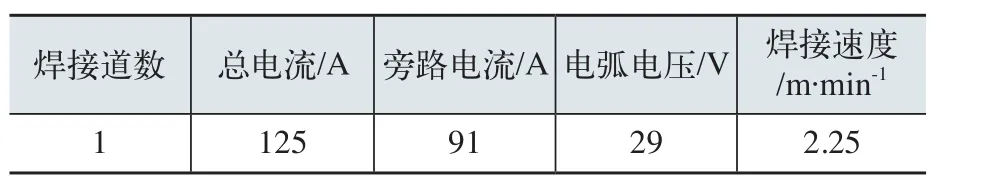
表2 焊接参数
2.2 数值模型
为了保证模拟结果的准确性,采用1∶1的比例建立有限元模型,并使用疏密过渡的方式划分网格,即靠近焊缝及热影响区部分网格较密集以保证计算准确性,而其余区域网格划分较疏来减少计算量[3-4]。……
登录APP查看全文
