合箱工序的上下箱定位
2020-02-23王蒙
金属加工(热加工) 2020年2期
王蒙
山东亿和机械装备有限公司 山东枣庄 277400
1 序言
合箱是将制作好的砂型与砂芯按一定的顺序和要求进行装配的过程,相比制芯和造型工序,合箱工序还要对型芯起到把关的作用,因此对合箱操作者的要求显得更高一些。合箱工序的操作注意事项多而且又非常重要,本文就树脂砂手工造型上下箱箱锥定位方面做专题的小结,供同仁参考。
在铸造工艺上,凡是在分型面或分模面的结合部位就必须有相应的定位措施来保证对齐,树脂砂手工造型操作通常采用内箱锥定位的方法,根据“三点一面”原理,通常在一个平面内设计3个定位箱锥,且尽可能靠近外侧,定位不好会产生错箱、跑火等诸多问题,甚至会导致铸件报废。
2 常见内箱锥定位
通常内箱锥定位为上下小中间大的纺锤形结构,在合箱时下箱箱锥窝先放好三个箱锥,上箱箱锥窝在人为对准下箱箱锥的前提下通过导向作用从而完成合箱操作。几种常见的箱锥定位形式、用途及优缺点见表1。
3 箱锥定位产生的缺陷
3.1 错箱
铸件错箱表现为由不同箱所带的结构一侧多肉,而另一侧缺肉,图1为机床铸件典型的上下箱错箱缺陷,最大可错偏20mm。从人、机、料、法、环五方面分析导致铸件错箱问题产生的具体原因,常见的有几种:
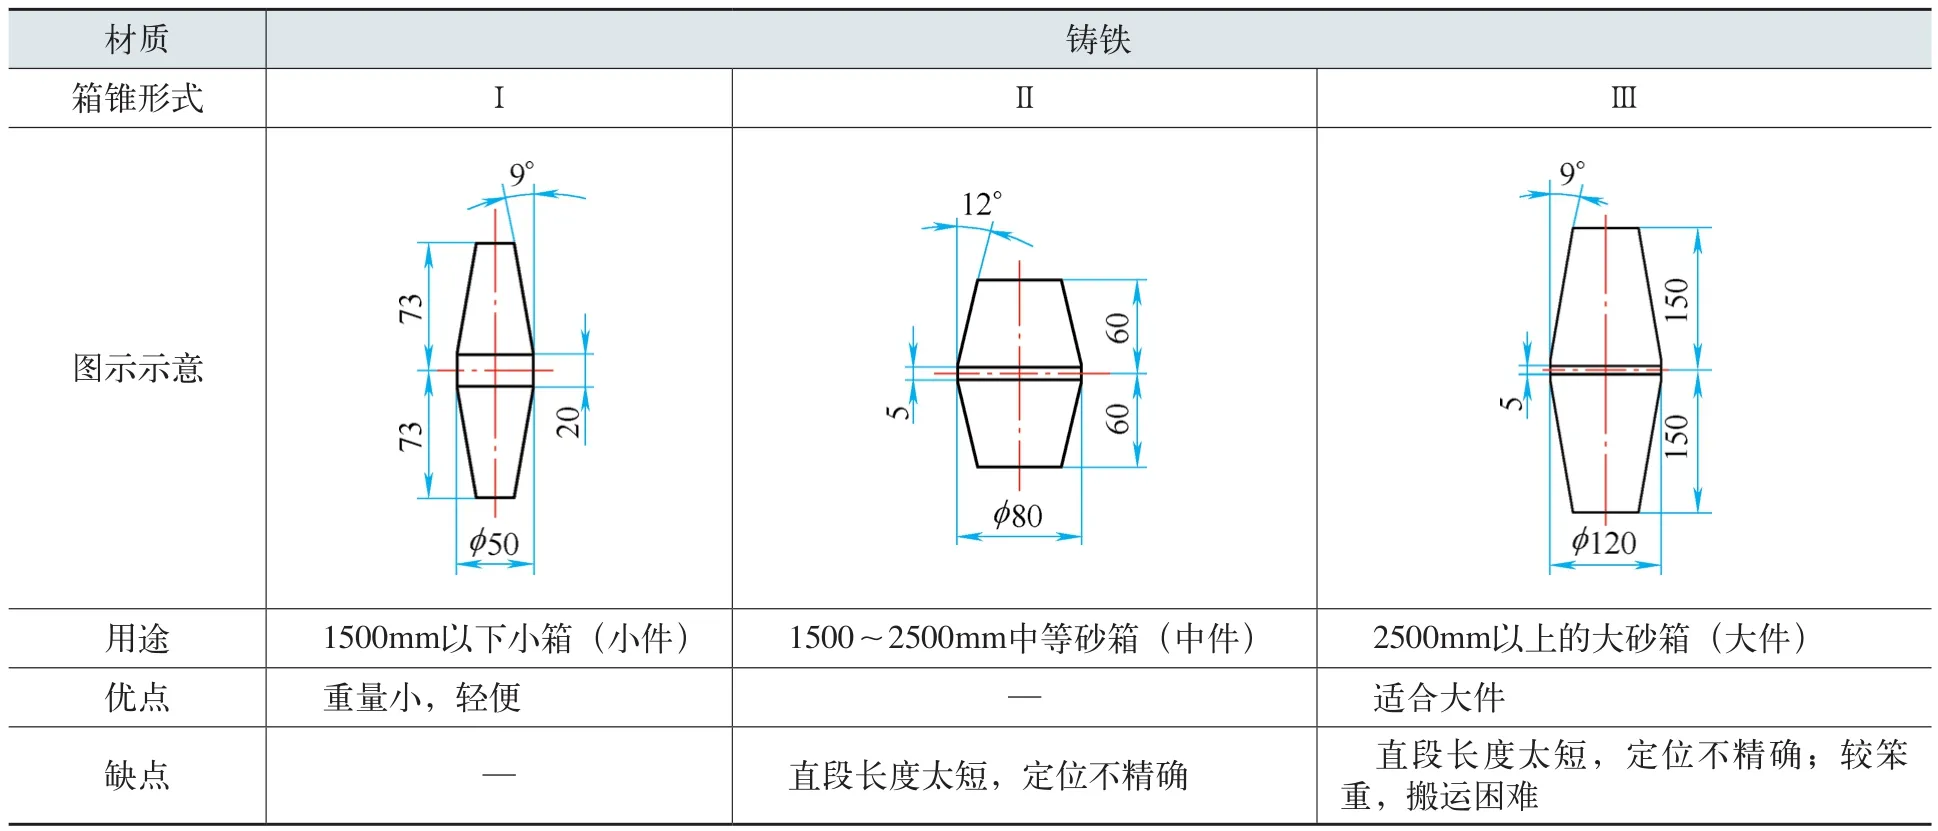
表1 几种常见箱锥定位
1)模具上的箱锥定位本身不精确,上下箱偏差尺寸误差大。
2)箱锥尺寸精度差,与箱锥窝间隙大,不能起到定位作用。
3)箱锥长时间使用,经过磨损本身尺寸偏差大。……
登录APP查看全文
