基于数值模拟的球墨铸铁轴承盖铸造工艺设计开发
2020-02-23毕海香李继超杨恒远于建忠
金属加工(热加工) 2020年2期
关键词:工艺
毕海香, 李继超, 杨恒远,于建忠
1.潍柴重机股份有限公司 山东潍坊 261108
2.潍柴动力股份有限公司 山东潍坊 261108
轴承盖是柴油机的重要部件,半圆弧面安装轴瓦,两侧的贯穿螺栓孔通过螺栓与机体联接,主要承受爆发压力和往复惯性力作用,质量要求非常严格。
1 铸件简介
某种柴油机轴承盖轮廓尺寸527mm×302mm×118mm,中间最小壁厚25mm,毛坯重量110kg,材质QT400-15,要求抗拉强度≥400MPa,屈服强度≥250MPa, 伸长率≥15%, 本体硬度135~185HBW。 关键部位必须做无损检测,不允许有任何铸造缺陷。
2 工艺设计及模拟分析
根据公司现有条件,采用碱性酚醛树脂砂工艺造型,并借用了现有砂箱,一箱2件生产。铸件水平放置、中间分型,采用了开放式浇注系统,保证了浇注过程中铁液充型平稳,避免形成因铁液飞溅、裹气带来的氧化夹渣和气孔等缺陷。贯穿螺栓孔直径40mm,鉴于细长砂芯极易变形,加工时容易局部缺料,工艺设计时决定贯穿螺栓孔不铸出,而是后续加工形成。铸件结构如图1所示。
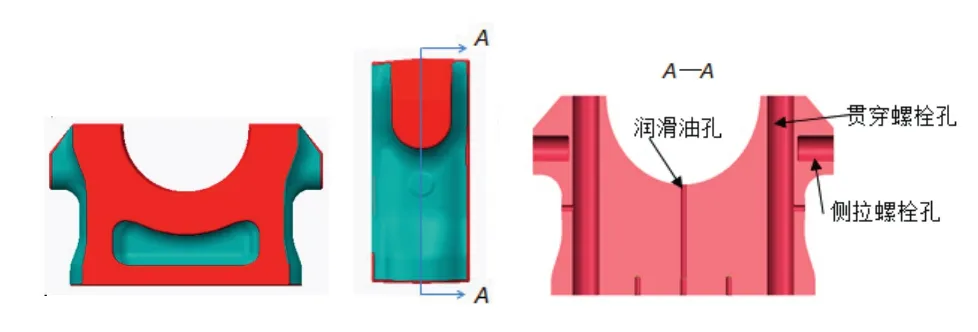
图1 铸件结构
浇注温度高时,铁液流动性好,有利于夹渣上浮,补缩效果好,但温度太高也会增大液体收缩量,反而容易形成缩松、缩孔,因此为了平衡产生缩松、夹渣的风险,浇注温度定为1340~1350℃。为避免残余应力,减少组织内珠光体含量,从而获得良好的韧性,浇注完成后型内冷却时间不小于48h,自然时效,不需要去应力退火。
球墨铸铁具有糊状凝固特性。由于这种糊状凝固特性以及凝固时间较长,造成凝固时球墨铸铁件的外壳长期处于较软状态,在石墨化膨胀力作用下外壳二次膨胀,松弛了内部压力,容易在铸件热节处形成缩松甚至缩孔,使铸件的致密性下降[1]。……
登录APP查看全文
