石油钻采机械吊卡锁舌体自由锻锻造技术研究
2016-07-18李伟阳孟瑞斌关朕朱保亮宝鸡石油机械有限责任公司热工分公司
锻造与冲压 2016年21期
文/李伟阳,孟瑞斌,关朕,朱保亮·宝鸡石油机械有限责任公司热工分公司
石油钻采机械吊卡锁舌体自由锻锻造技术研究
文/李伟阳,孟瑞斌,关朕,朱保亮·宝鸡石油机械有限责任公司热工分公司
吊卡锁舌体的锻件形状如图1所示,吊卡锁舌体锻造是一个新课题。它的形状一端为方形,另一端为圆形(圆形轴线与整体中线垂直)并带一个小橛子,中间为偏心呈不对称方形。产品质量要求高,锻造难度大。以往的锁舌体锻造是整体锻造为方块,加工余量大,锻造流线不完整,整体质量不佳,质量无法得到提升。
鉴于我们的设备是自由锻设备,本文从自由锻锻造的范畴对石油钻采用吊卡锁舌体的锻造成形展开研究,编制锻造工艺锻件图、锻造工序工步图,选择锻造工艺参数,包括下料规格、重量、锻造温度、设备、冷却、锻后处理等。设计必要的锻造工装工具,保证锻造顺利进行,以满足锻造工艺要求。
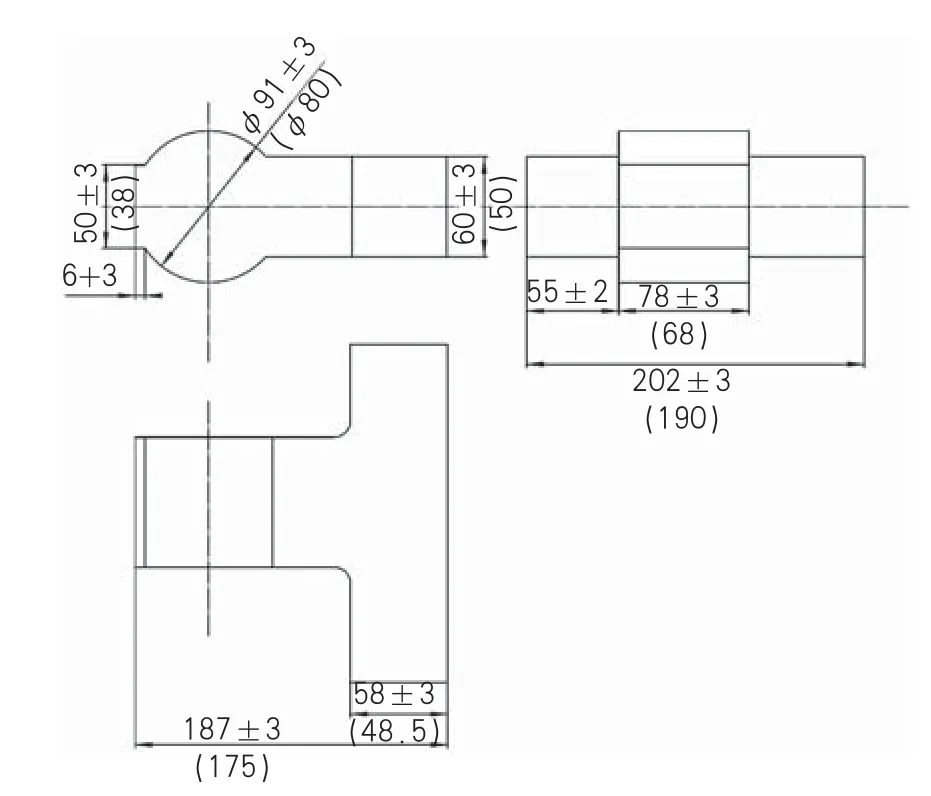
图1 吊卡锁舌体锻件图
锻造工艺准备
⑴编制锻件图。根据零件形状,锻件接近零件形状,加放余量和公差,头部凸台加大余量和公差,以确保各部分加工余量。
⑵计算锻件重量、下料重量。根据锻件图计算锻件重量,锻件重量=锻件密度×锻件体积,此处还要考虑锻件的圆角。
⑶下料规格的选取。在保证锻出的情况下,根据法兰盘尺寸、锻造比要求并结合现有材料情况,下料规格选取为φ150mm,此时锻造比为1.5。
⑷锻造设备、加热设备、锻造温度选取。选取750公斤锻锤,加热设备选取燃气室式炉,始锻温度为1180℃,终锻温度为850℃。……
登录APP查看全文
