加热和旋锻过程对弹簧钢表面脱碳层厚度的影响研究
2016-07-18郝庆乐韩静涛韩彦红北京科技大学材料加工与控制工程系
锻造与冲压 2016年21期
关键词:深度
文/郝庆乐,韩静涛,韩彦红·北京科技大学材料加工与控制工程系
加热和旋锻过程对弹簧钢表面脱碳层厚度的影响研究
文/郝庆乐,韩静涛,韩彦红·北京科技大学材料加工与控制工程系
所谓脱碳是指弹簧钢在热加工时,材料表面区域在炉内气氛作用下失去了全部或部分碳,造成碳含量比内部减少的现象。脱碳会使钢表面变软,强度和耐磨性降低。如果弹簧钢表面出现脱碳层,会明显降低弹簧件的疲劳极限,特别出现铁素体全脱碳层时,可使弹簧钢的疲劳极限降低50%。钢材表面脱碳层深度是衡量钢材质量优劣的一项重要指标。因此,控制弹簧钢表面脱碳层的厚度是改善弹簧件表面质量的重要任务。
试验方法
将55SiCr弹簧钢直条用砂轮机锯切出60根长度为250mm试样。对每根试样进行分组编号,一共分成五大组,编号a、b、c、d、e,分别对应五个加热温度900℃、950℃、1000℃、1050℃、1100℃;每一个温度下试样又分成四组,编号分别为1、2、3、4,分别对应直径为14.5mm、15mm、 15.5mm、16mm的棒材。材料分组标号如表1所示。另外,用线切割切取原始轧制棒材长度15mm的小样4个,编号01、02、03、04,编号仍与棒材的直径对应。
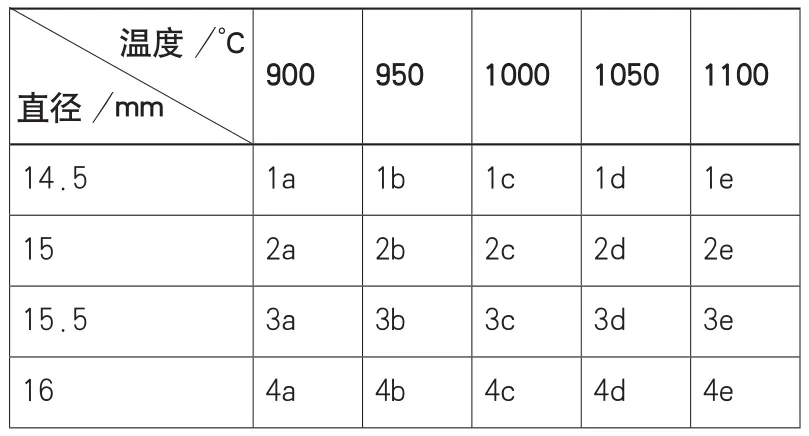
表1 试样编号
将试样进行打磨以去除氧化皮,然后将试样按编号在箱式炉中按指定温度进行加热,保温40min使材料充分奥氏体化,然后将材料快速取出,在精密旋锻机上进行热旋锻加工,旋锻轴向送进速度50mm/min,锻模孔腔直径14mm,旋锻机锤头转速960r/min。为方便做金相观察的对比试验,只将棒材长度的一半进行旋锻加工。加工完成后将试样空冷到室温。……
登录APP查看全文
