刮板机推移横梁焊接变形的解决措施
2015-09-11张蕾李晓鹏
科技与创新 2015年17期
关键词:焊接变形
张蕾 李晓鹏
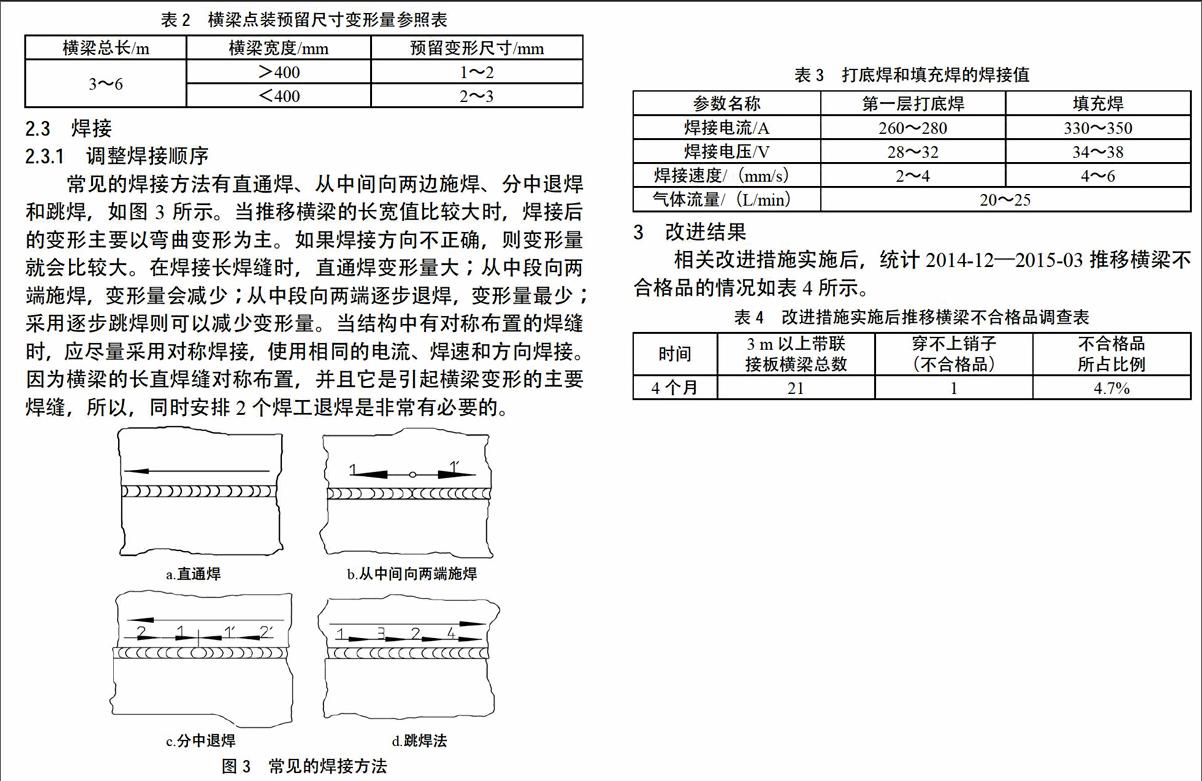

摘 要:通过调整刮板机推移横梁点装时的焊接变形预留量、焊接顺序、焊接电流和电压,解决了推移横梁因焊接变形量太大而装不上销子的问题,进一步提高了推移横梁的一次装配率。
关键词:刮板机;推移横梁;焊接变形;焊接参数
中图分类号:TG404 文献标识码:A DOI:10.15913/j.cnki.kjycx.2015.17.110
推移横梁是我公司生产的刮板输送机机头推移部中极为关键的大件,其质量直接影响机头架、过渡槽等装配大件的质量。目前,我公司生产的3 m以上的推移横梁由于其自身结构的特点,焊接后都发生了较大的变形,最终导致横梁与固定架体联接板处穿不上销子,需要火焰切割长孔,经过火焰校正和压力校正等。这样做,不仅会增加工作的难度和复杂性,还会降低产品的美观性。因此,为了控制推移横梁的焊接变形,提高其一次性穿上销子的概率,降低工作的复杂性,围绕如何控制推移横梁的焊接变形,提出了刮板机推移横梁焊接变形的解决措施。推移横梁如图1所示。
图1 推移横梁
1 问题分析
我小组调查统计了2014-06—10推移横梁焊接不合格品的情况,具体如表1所示。穿不上销子的横梁占横梁总数的19.6%.
在分析影响推移横梁焊接变形原因时,可以从人、机、料、法和环5个方面入手——员工的技能水平,设备运行是否正常,
下料尺寸是否合适,焊接电流、电压、速度的调节是否合理,
点装时是否预留尺寸量,或预留尺寸是否合适,能否保证点装平台的平面度等,这些因素都会影响推移横梁的焊接变形。……
登录APP查看全文