定位环零件切削加工工艺及夹具设计
2014-09-10孙德英
◆孙德英
作者:孙德英,大连职业技术学院机械工程学院副教授,研究方向为数控技术及实训教学管理(116037)。
1 定位环零件图分析
如图1所示为定位环零件图,该零件形状简单,材料为STKM16A,综合切削性能较好。两端面的平行度公差及粗糙度可通过磨削加工即可保证;内孔尺寸及形位精度要求较高,通过数控车削加工,在适当的定位与夹紧方式下,可保证加工精度。
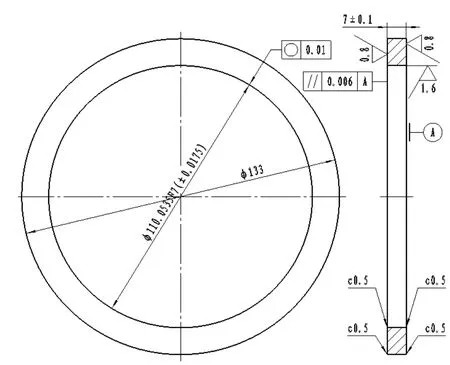
图1 定位环零件图
该件单边壁厚较薄(11.5 mm),径宽比较大(19 mm)。采取直接夹持该工件外圆进行加工,Ф(110.0535+0.0175)mm内孔尺寸及0.01 mm的圆度很难保证。为此,除在工序上考虑该零件的精度之外,还要采用一种专用夹具,把该件直接所受的径向夹紧力转移或变为轴向夹紧力。
2 定位环零件切削加工工序
下料使用锯床下料,毛坯尺寸为Ф135×15,如图2所示。

图2 定位环毛坯图
第一次安装使用QTN150数控车床,三爪卡盘夹持Ф135 mm外圆,夹持长度为5 mm;车削外圆和右端面至定位环零件图要求,并倒角C0.5;车削内孔尺寸至Ф109.1 mm,单边留约余量0.45 mm,深度10 mm,并倒角内孔C0.5,如图3所示。
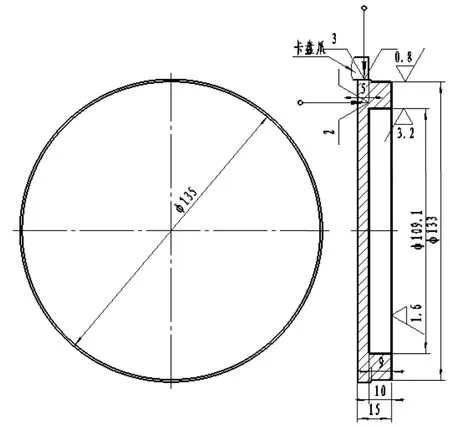
图3 外圆及右端面加工装夹示意图
第二次安装使用QTN150数控车床,三爪卡盘夹持已加工好的Ф133 mm外圆,夹持长度为5 mm,车削左端面至7+0.3,并角C0.5,如图3所示。
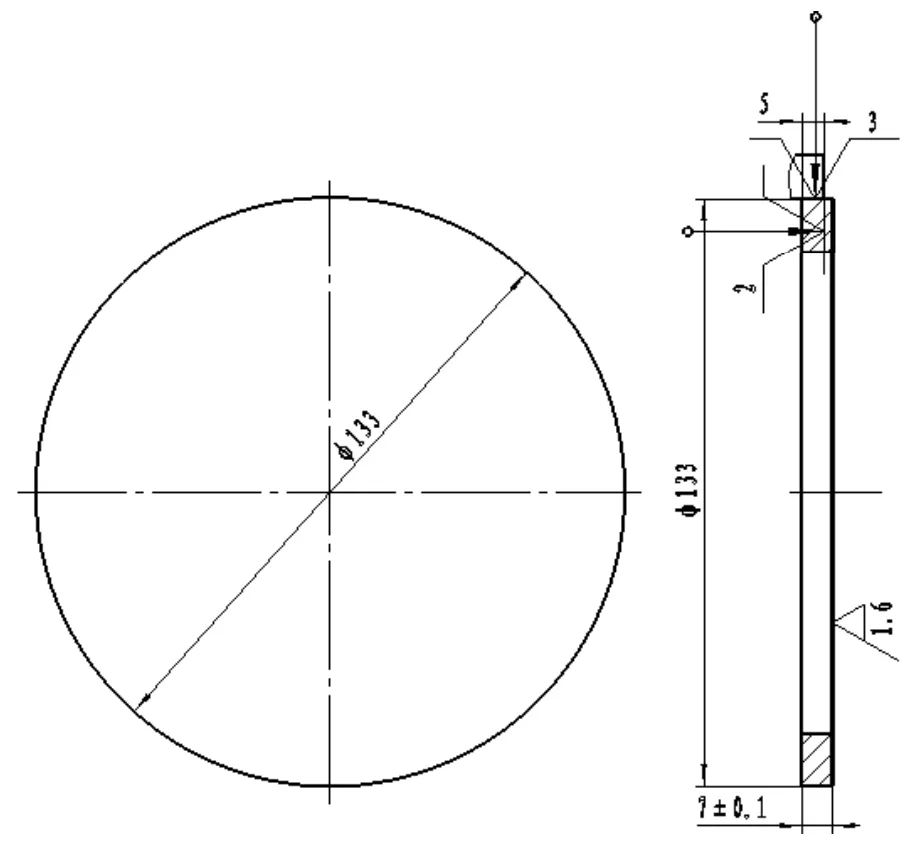
图4 左端面加工示意图
第三次安装使用QTN150数控车床,三爪卡盘夹持定位环专用夹具的Ф145 mm外圆;之后把图4所示工件装于定位环夹具底座上,装上定位环压盖,用螺钉拧紧;车削内孔尺寸Ф109.1 mm至尺寸Ф110.0535(F7),如图5所示。
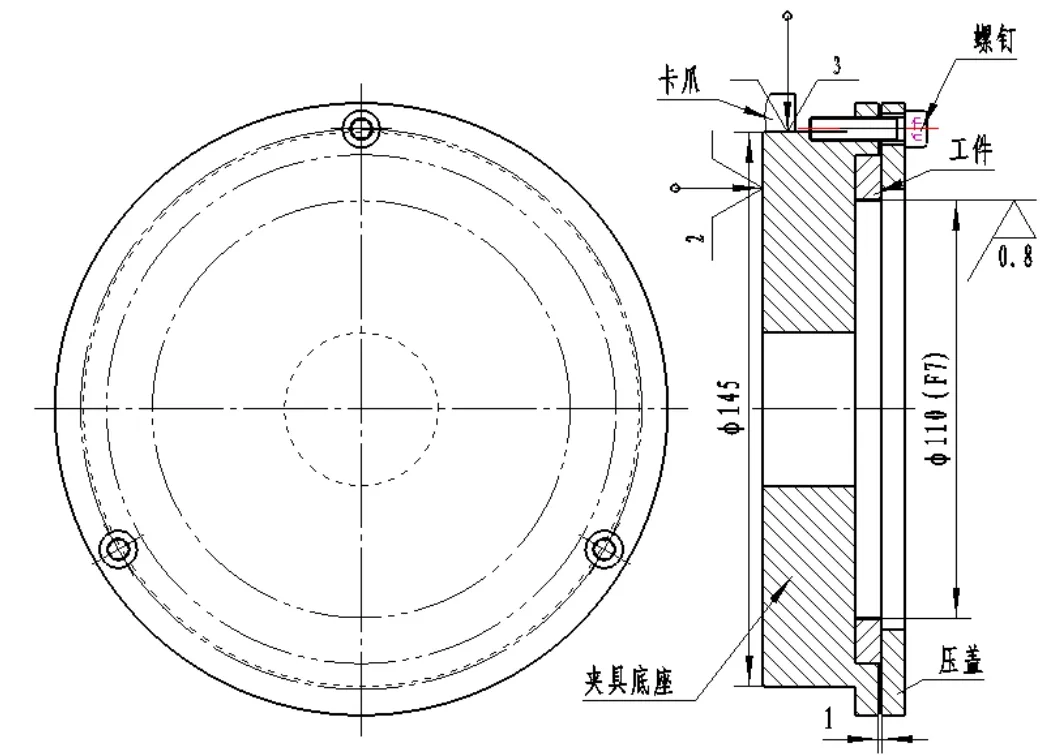
图5 夹具使用示意图
第四次安装使用M7130磨床,磨削加工(7+0.1)mm两平面至定位环零件图要求。……
