锁片零件多工位级进模设计
2012-08-16郭光宜
锻压装备与制造技术 2012年6期
郭光宜,周
(南通职业大学 机械工程学院,江苏 南通 226008)
1 产品的工艺性分析
图1所示为锁片冲裁件图,材料Q235,厚度2mm,具有较好的可冲压性能,大批量生产,年产200万件。零件在折弯转角有自然R角过渡,比较适合冲裁。工艺方案及模具结构类型:零件包括落料、冲孔两个基本冲裁工序,可以采用以下三种方案:①先落料,再冲孔,采用单工序模生产。②落料-冲孔复合冲压,采用复合模生产。③冲孔-落料连续冲压,采用级进模生产。
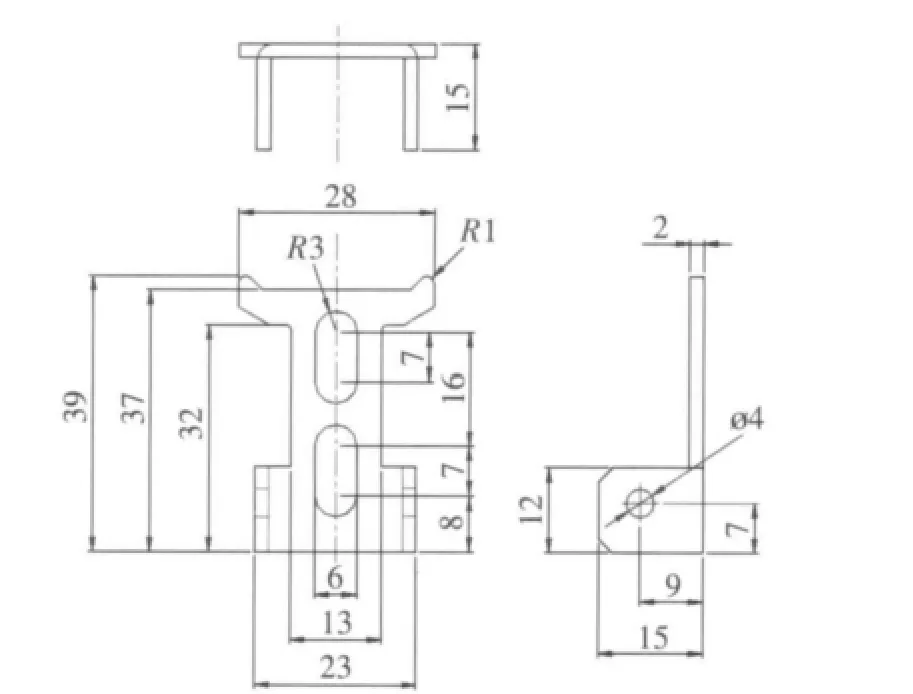
图1 产品图
方案①模具结构简单,但需要两道工序、两套模具才能完成零件的加工,生产效率低,难以满足零件大批量生产的需求。由于零件结构简单,为提高生产效率,主要应采用复合冲裁或级进冲裁方式。方案②相对方案①效率有所提高,但远远低于级进模,同时对加工及装配的要求较高,在实际的生产过程中,只有产品的外形与内孔的同心度或同轴度要求高的情况下,才予以考虑,所以最后确定用级进模方式进行生产。级进模的特点是生产效率高,生产周期短,占用的操作人员少,非常适合大批量生产。
2 产品的排样设计
设计排样图的过程,就是确定模具结构的过程,如果排样图确定了,那么模具的基本结构也就确定下来了。所以,在进行排样设计时,要从全局进行详尽的考虑,不能受限于局部结构,而且还要多注意细节。
级进模的最后工位也是很重要的工位,因为它涉及到产品如何从模具中取出。一般的出件方式主要包括吹出和落下,有的特殊产品也需要机械手取件。……
登录APP查看全文