加强板翻边工艺及模具设计
2012-08-16李庆富
锻压装备与制造技术 2012年6期
李庆富
(济南轨道交通装备有限责任公司,山东 济南 250022)
1 零件工艺分析
如图1所示为某加强板零件,材料Q235-A,料厚10mm,是铁路货车零件,主要起车箱的端墙与侧墙连接作用。该零件属于内凹外缘伸长类孔翻边,翻边部分为1/4圆,圆形两侧的材料属于弯曲。工件凸缘较大,属于大凸缘孔翻边。由于翻边部分在变形过程中,受到两侧直线部分材料的补充,因而翻孔系数允许小于圆孔的翻孔系数。因翻边时会产生较大的偏心压形力和侧向力不平衡,难于成形,经工艺分析后,采用了一次翻边成形2个工件的工艺方案,2个工件对称布置,使压形力不产生偏心,2个侧向力方向相反而相互抵消。
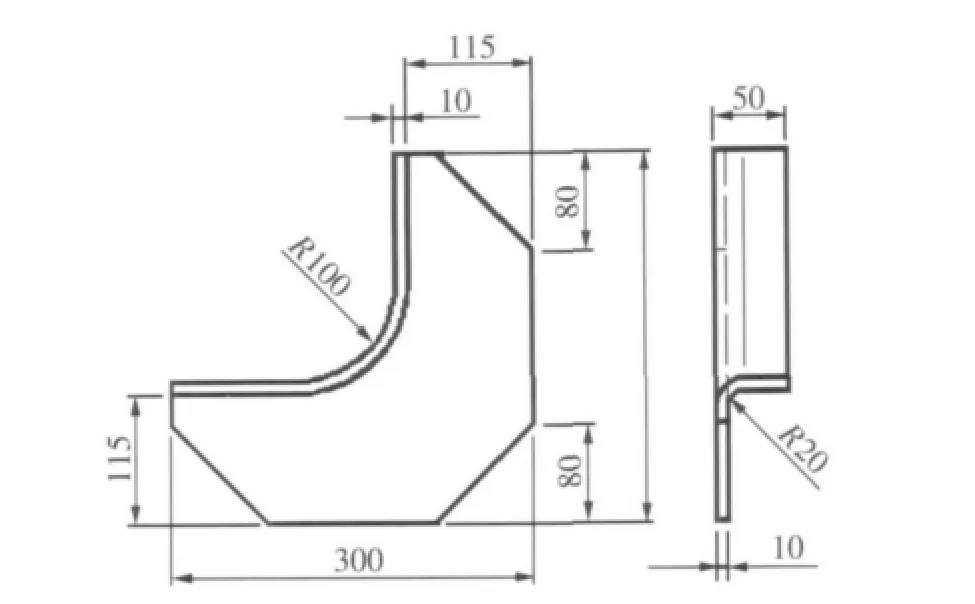
图1 零件尺寸
2 模具结构及工作原理
模具结构如图2所示。上模座和下模座材料为铸钢,采用ZG230-450,凸模和凹模材料为Cr12。模具采用导柱导套导向,下顶料板的作用是在压形时与凸模夹紧工件并且在滑块回程时向上顶出工件,夹紧工件是为了在翻边过程中坯料不致产生移动,保证2个工件受力和变形均等,下顶料板的推力来自液压机的下顶出缸。下顶料板上下移动用两个凹模作导向,保证下顶料板不发生水平方向移动。由于2个凹模不是一体的,在工作时受到侧向力较大,设计时应将凹模降到下模座上平面以下15mm~20mm固定,用凹模与下模座的端侧接触面传递侧向力。
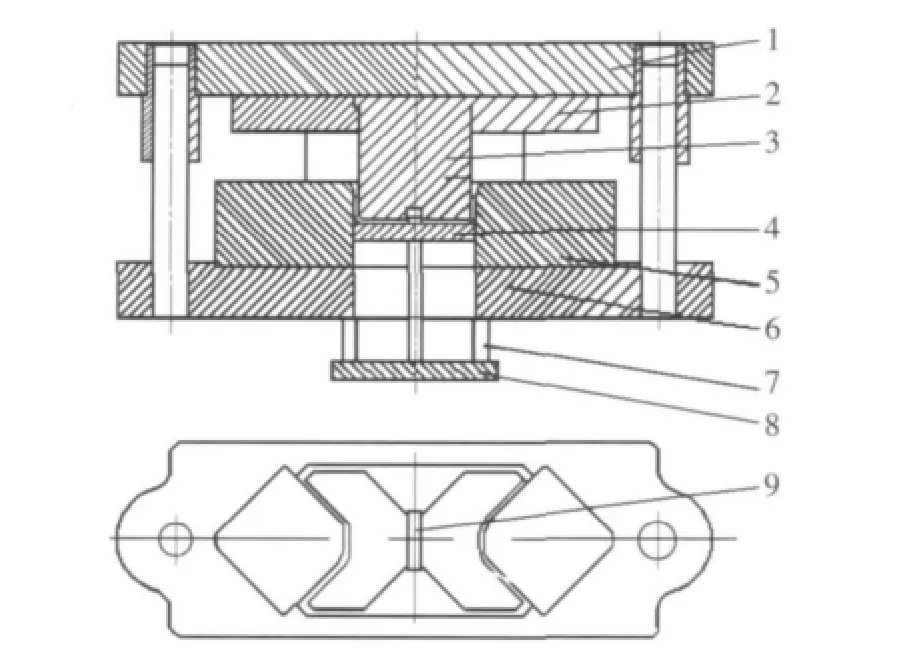
图2 翻边模具
工作原理:将2个工件坯料分别放在下顶料板4上的定位块9两侧,此时下顶料板4与凹模5的上平面平……
登录APP查看全文