小功率电机钢板接线盒的模具设计与制造
2012-07-20李成凯
微特电机 2012年1期
李成凯,李 玮
(1.淮安信息职业技术学院,江苏淮安223003;2.库特勒自动化系统(苏州)有限公司,江苏苏州215168)
0 引 言
电机接线盒通常用铸造方法生产,这种方法生产的接线盒,工序复杂,重量大,成本高,生产过程污染环境。小功率电机钢板接线盒改为钢板冲制而成,省去了机加工等多道工序,提高了工效,降低了成本。
1 小功率电机钢板接线盒的零件成型工艺分析
图1和图2分别为某电机制造厂生产的YY88M-A小功率电机钢板接线盒的上盖及下盖零件图,材料是08F,料厚1 mm。该零件结构复杂,在该类零件冲压模具设计时,准确确定坯料尺寸是设计的关键,这给模具设计带来不便。
在拉伸该零件时,可以认为它由圆角、圆弧和直边组成,圆角部分相当于圆筒形和锥形的拉伸,而圆弧和直边部分相当于弯曲。但是圆角、圆弧和直边并不是截然分开,而是互相关联,形成一个整体,所以拉伸时会互相影响,相互制约,致使金属材料发生移动并产生较大的应力。
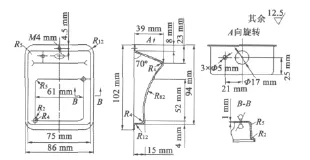
图2 下盖零件图
小功率电机钢板接线盒是不规则盒形件,底部深度不一致,和一般的盒子有区别。在成型该零件的侧壁时,既要考虑弯曲又要考虑拉伸,由于上下不对称,会使材料发生流动,宽度方向伸长,长度方向缩短。毛坯变形区内的圆角和直边变形程度不一致,在伸长变形较大的部位产生很大的应力,材料变薄甚至发生破裂。该零件还带有凸缘,成型时比无凸缘的盒形件困难。综上所述,如果近似地按照零件展开进行工艺计算,会使短边尺寸过大,造成拉伸时材料流动困难,零件可能被拉裂。……
登录APP查看全文