加强环零件充液成形技术研究
2022-07-21杨湘男中航沈飞民用飞机有限责任公司
锻造与冲压 2022年14期
关键词:工艺
目前,国内航空钣金成形工艺普遍采用冲压、落压和刚性成形等较为传统的工艺,对于一些型面复杂、精度要求高的零件甚至只能纯手工制造,这些工艺一般精度低、耗时长、稳定性差,无法满足航空钣金零件快速生产的需求,严重制约飞机制造和装配周期。充液成形作为轻量化制造的核心支撑技术之一和先进的柔性成形制造技术,在国外已发展成熟,广泛应用于多个行业,但核心技术仅掌握在极少数公司手中,其对核心技术特别是航空领域的核心工艺严格保密,形成垄断。国内充液成形技术仍处于发展阶段,一些航空航天企业正逐渐重视发展此项技术。
加强环零件研究背景
零件概述及材料简介
某民用飞机的加强环类典型零件如图1 所示,零件轮廓尺寸为
348mm×30.75mm,厚度为0.635mm。此零件的成形难点为底部的筋条特征,以及筋条部位的R1.6mm 圆角。所用材料为GH2132,是Fe-25Ni-15Cr 基高温合金,在650℃以下具有较高的屈服强度、持久强度和蠕变强度,并且有较好的焊接性能和加工塑性,其力学性能如表1 所示。
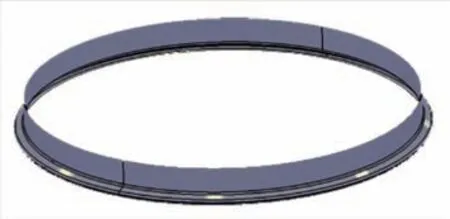

传统刚性模工艺方法及缺陷
加强环零件采用的材料一般塑性较好,力学性能比较优越。但因一直沿用传统的刚性模工艺,成形过程中极易出现划痕、凹陷和褶皱,而且后期无法完全消除。此零件具体工艺为:下料→刚性模拉深→校形平皱→刚性模胀形→校形平皱→划线切割→校形→移交。
一序刚性模拉深减薄云图如图2 所示,零件厚度分布不均匀,减薄主要集中在底部筋条圆角处,二序再次刚性模胀形时零件筋部极易产生破裂、橘皮等缺陷。……
登录APP查看全文
