生产中基于冲裁间隙优化的断面品质改善探析
2022-04-21侯峥嵘黄志威吴智康广汽埃安新能源汽车有限公司
锻造与冲压 2022年8期
冲裁是利用模具使板件的一部分封闭轮廓与另一部分封闭轮廓分离的冲压工序,冲裁间隙是指冲裁工序中上模刃口和下模刃口尺寸之间的差值,是模具设计、制造和生产中的重要技术参数,因此,为了满足模具寿命和冲裁件质量的要求以及提高生产效率,在实际生产中对冲裁间隙进行管理和优化是必要的。
冲裁变形过程分析

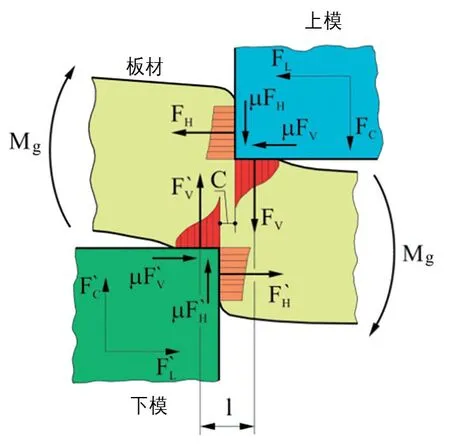
弹性变形阶段
在此阶段,上模刃口与板件接触后,板件先被压平,接下来上模和下模刃口分别压入板件中,由于存在冲裁间隙C,板件受到的上模的合力与下模的合力并不共线,板件因此会受到一个弯矩M
,该弯矩使得板件在弹性受压的情况下还略有弯曲,随着上模继续下行,材料在刃口部分受到的应力会达到弹性极限。
塑性变形阶段
伴随上模的继续下行,板件受力增大,材料的应力达到屈服极限从而产生塑性变形,随着塑性变形程度的增加,板件内的拉应力和弯矩继续增大,材料硬化加剧,刃口附近的材料先达到强度极限。
断裂阶段
上模压入深度继续增加,裂纹首先出现在上、下模刃口侧面,此时在弹性和塑性变形阶段储存的应变能得以释放,且沿最大切应力方向向材料内部扩展,当上、下模刃口处的主裂纹重合时,材料便被切断分离。若刀口间隙不合理,两条主裂纹无法重合,则会出现第三主裂纹。
冲裁间隙对断面的影响及其选择
根据以上冲裁变形过程分析可知,冲裁件的断面主要包括塌角R、光亮带B、断裂带和毛刺h,并且具有断裂角α,如图2所示。……
登录APP查看全文