偏心H型钢制作的质量控制及效率提高
2021-12-23郭诚王胜詹恒奎郝政鹏张羽韩晓飞
家园·电力与科技 2021年13期
郭诚 王胜 詹恒奎 郝政鹏 张羽 韩晓飞
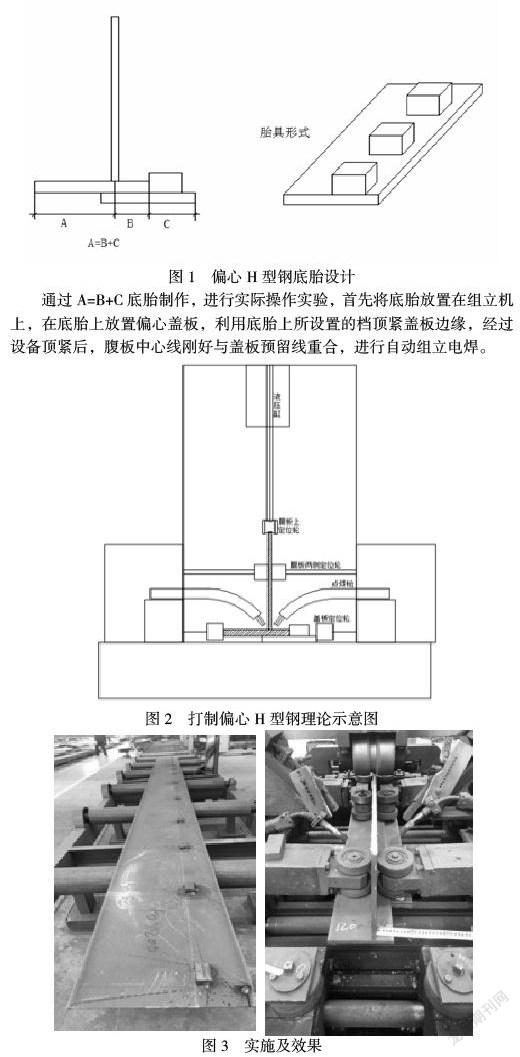
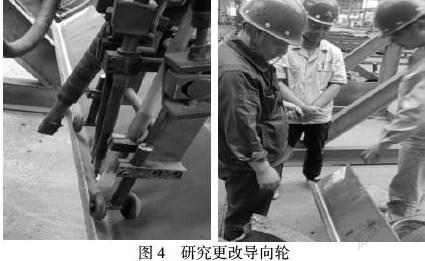
摘要:介绍XY3629N型炉柱偏心H钢的组装、焊接、质量精度控制及其实现过程。通过相关工艺的阐述,为类似的钢结构的制作提供借鉴。
关键词:钢结构;施工技术;组装;焊接;质量控制
1工程概况
XY3629N型炉柱项目地点位于山西,由4套炉柱系统组成,钢结构总量约为500t。
2钢结构简介
整个项目中有80%的构件全部由偏心H型钢制作而成,共有3150件偏心H型钢。此工程偏心H型钢的截面小,偏心30mm,主要截面为:H300*160,H300*180,H300*200等。构件数量多,不对称施焊使构件变形大。
炉柱系统主要采用螺栓、螺杆连接,因其连接关系特点,故对钢构件制作精度要求较高,需保证构件制作精度,控制制作变形,控制定位尺寸,以保证安装时的有效连接。
生产工期仅为35天。
3工程难点
3.1材质:本项目钢结构材质均为Q235B,为碳素钢,本身材质表现较软,焊接过程中易变形。
3.2焊接设备:常有自动焊接设备,只能完成标准截面H型钢的焊接,对偏心H型钢无能为力。
3.3生产效率:因自动焊接设备无法使用,需人工焊接。人工焊接,生产效率低,焊接变形控制差,不能满足工期及质量要求。
3.4因其结构及使用特点,焊接变形是影响安装及使用的关键因素,焊接变形的控制是难点。
4设定目标
因上所述,研制出提高偏心H型制作效率的方法是关键。本公司QC小组重点攻关本项目的钢结构制作及质量控制。
4.1设定目标
目标1:经现场试验检测,人工焊接整体合格率仅为60%,合格率较低,因此工程的制作精度要求高,整体合格率应达到98%。……
登录APP查看全文