镜像铣削加工奇异区域刀具路径优化
2021-12-02章绍昆毕庆贞王宇晗
航空学报 2021年10期
章绍昆,毕庆贞,王宇晗
上海交通大学 机械与动力工程学院,上海 200240
航空航天领域广泛采用重量轻、结构强度高的大型薄壁件作为飞行器外表零件,如飞机蒙皮、火箭燃料贮箱等。大型薄壁件尺寸大、厚度薄、刚性弱,材料去除量大,加工过程易发生振动和变形[1]。传统的化铣方法由于精度低、污染高,已无法满足新型飞机蒙皮等大型薄壁件的制造质量要求[2]。镜像铣削是一种针对大型薄壁件开发的新型加工技术[3]。镜像铣削系统配备两个镜像对置的五轴机床,分别为铣削头和支撑头,如图1所示。其中铣削头搭载主轴系统,加工时完成材料去除功能;而支撑头与铣削头镜像对称,加工时从背部为薄壁件提供局部支撑,提高加工区域刚性,抑制振动减小变形[4]。同时,支撑头上可以集成传感器,在线测量零件变形、剩余壁厚等信息,使得加工误差实时补偿成为可能。与化铣相比,镜像铣削降低了加工成本,提高了加工效率和精度,是大型薄壁件加工技术的发展趋势。
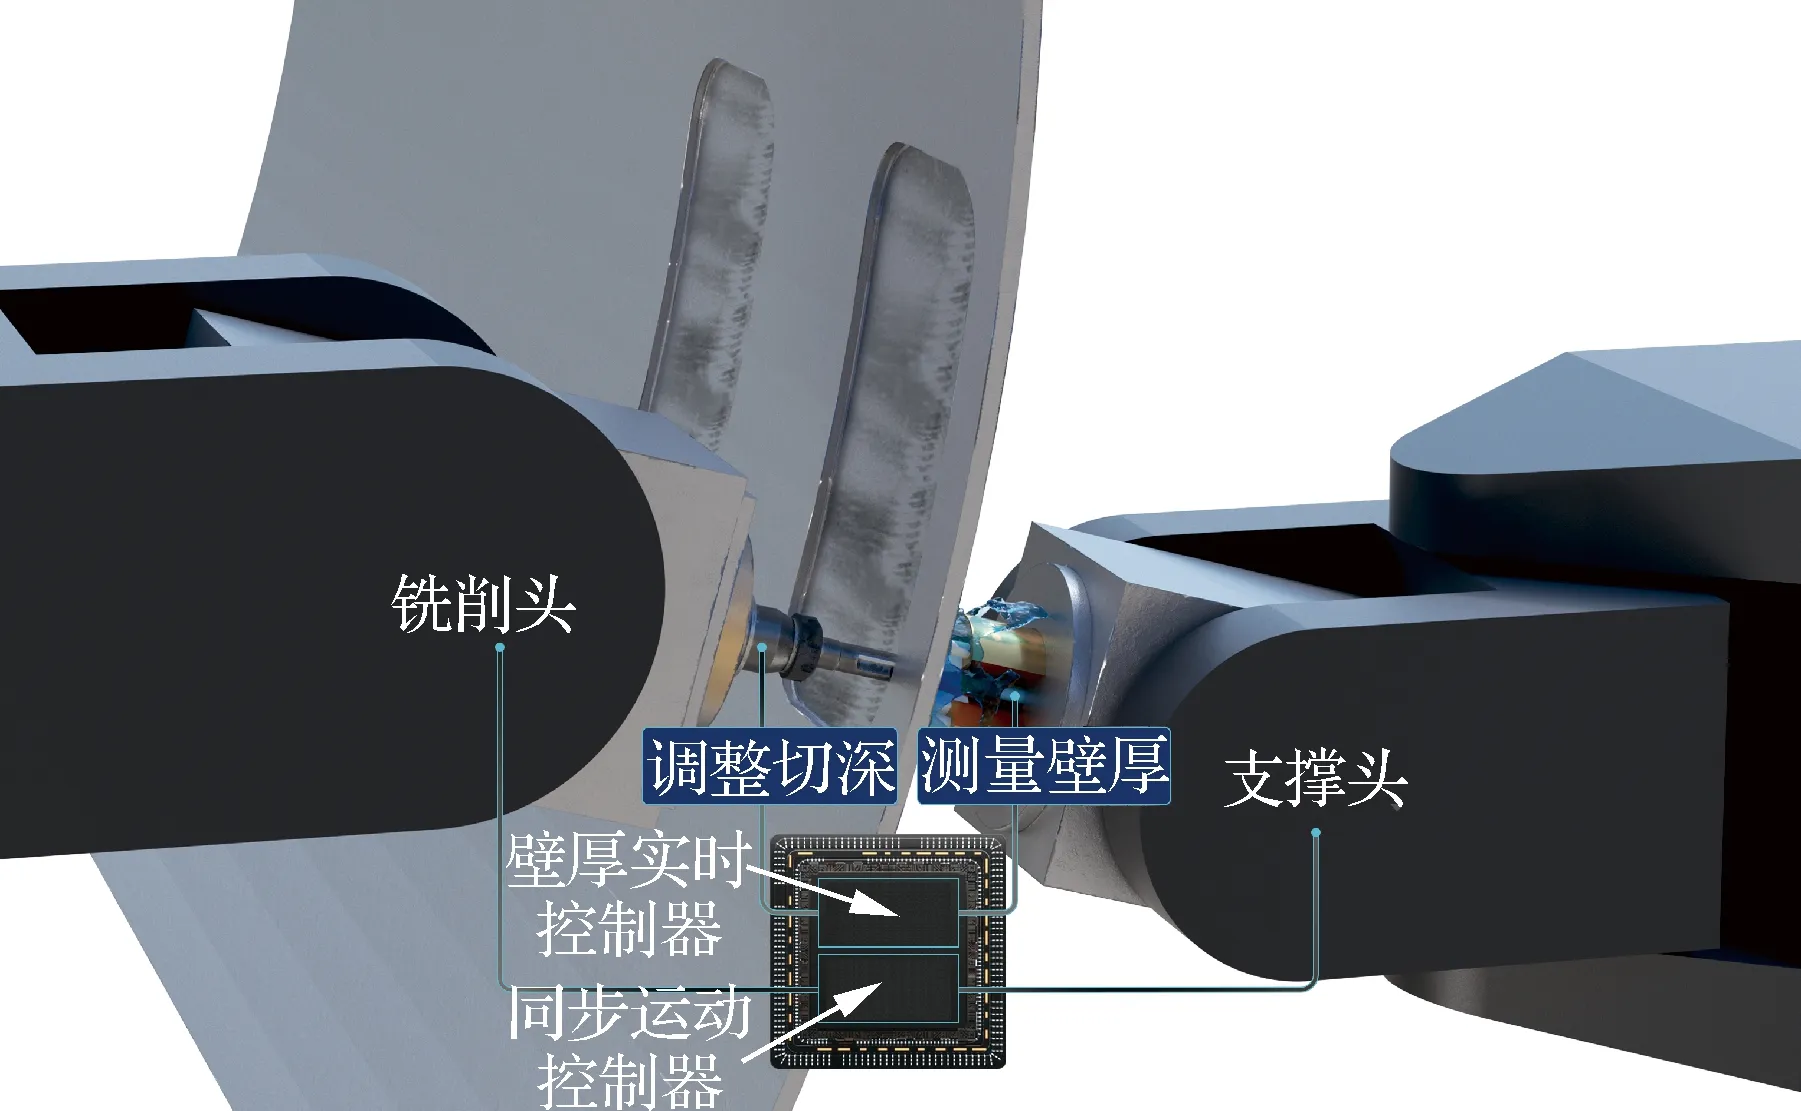
图1 镜像铣削系统原理Fig.1 Principle of mirror milling system
由于铣削头和支撑头均为五轴机床,在加工时不可避免地存在五轴运动奇异点问题[5]。在奇异点附近机床动态性能急剧下降,一方面直接影响机床的运动精度,另一方面机床减速严重,造成切削力突变,两者均影响大型薄壁件的壁厚精度和表面质量,降低加工效率。
现有的五轴加工奇异点避免方法主要针对刀路规划、后置处理和实际加工3个阶段展开。……
登录APP查看全文