07MnNiMoDR 钢制4 000 m3 低温球罐焊接质量控制
2021-11-04陈志明
陈志明
(苏州圣汇装备有限公司, 江苏 苏州 215632)
1 工程概况及07MnNiMoDR 钢性能
1.1 工程概况
近年来, 我国在日本低温压力容器用JEPHITEN610U2L 钢的基础上研发的-50 ℃低温用07MnNiMoDR 钢广泛应用于大型储油罐、 大型球罐和采油平台等石油化工设备。 浙江石油化工有限公司炼油一体化二期工程项目成品油罐区6 台丙烯低温球罐, 材质为07MnNiMoDR 钢, 厚度47 mm, 设计容积为4 003 m3, 设计温度为-50 ℃,设备净重516 545 kg。 制造厂压制的每台球罐球壳板分上极、 温带、 赤道带、 下极四带, 其中上、 下极各有极中板1 块、 极侧板2 块、 极边板4 块, 上温带、 赤道带各有24 块, 共62 块球壳板。 丙烯低温球罐结构如图1 所示, 每台球罐纵、 环焊缝总长度为637.11 m, 焊缝坡口均为外深内浅的X 形坡口, 焊缝坡口尺寸如图2所示。
1.2 07MnNiMoDR 钢化学成分及力学性能
07MnNiMoDR 钢在低碳高锰基础上加入微量的Ni、 Cr、 Mo 等合金元素, 具有较高的屈服强度和抗拉强度, 且在-50 ℃低温下具有较强的韧性, 同时具有淬硬倾向和冷裂纹敏感性较大的特点。 07MnNiMoDR 钢的化学成分和力学性能见表1 和表2。
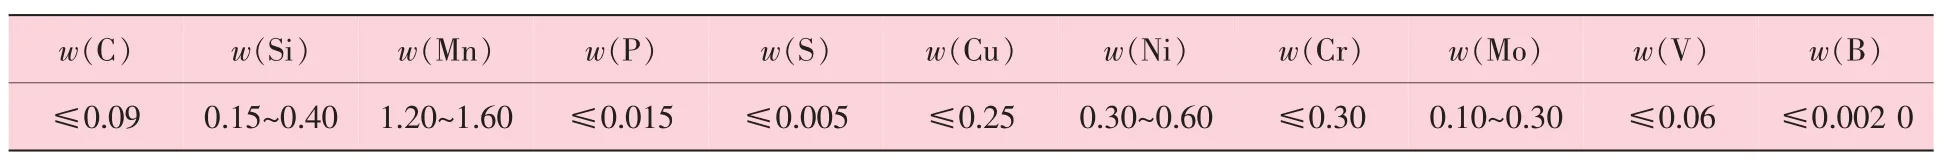
表1 07MnNiMoDR钢的化学成分 %
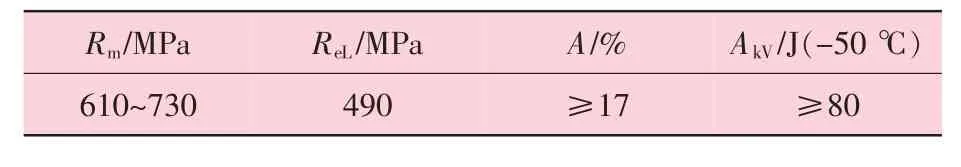
表2 07MnNiMoDR 钢的力学性能
2 球罐焊接质量控制难点分析
球罐焊缝焊接缺陷和其他设备、 管道焊接缺陷类似, 主要有气孔、 夹渣、 未熔合、 未焊透、咬边、 凹坑、 焊瘤以及裂纹等。 但由于厚壁球罐需反面清根并检测, 未熔合极少发生; 厚壁球罐焊接时热输入量一般较大, 未焊透缺陷也极少发生; 气孔、 夹渣虽时有发生但相较于裂纹, 对球罐焊缝质量影响较小, 且缺陷体积一般较小, 容易一次返修合格; 咬边、 凹坑、 焊瘤容易一次返修合格。……