C70E敞车下侧门板复合模设计及应用
2021-11-02赵晨晖张瑞喜中车齐齐哈尔车辆有限公司冲压分厂
锻造与冲压 2021年20期
文/赵晨晖,张瑞喜·中车齐齐哈尔车辆有限公司冲压分厂
下侧门板是铁路货车关键的外观件,其质量的好坏直接影响整机制造水准。设计及应用复合模具,可以提高生产效率,可以减少物料的频繁倒运;利用三维软件设计模具,提高模具柔性化、参数化和准确化水平,减少设计失误;介绍模具设计的要点和优化趋势,提升模具共享化设计思维。
C70E 下侧门板生产工序为:裁料→校平→剪切→压形→落料,其产品质量已处于铁路行业的中游,有必要重新审视,设计复合模具,提高整机产品质量的档次。
工艺分析
生产现状
C70E 下侧门压形模具(C103-1807-00-00)原在4000t 水压机(现已报废)上使用,现在2600t 油压机上使用,详见图1,需要4 名操作者,落料模具(C107-1763-00-00)在2000t 冲床上使用,详见图2,需要4 名操作者,2600t 油压机和2000t 冲床分布在2 个厂房,压形和落料两道工序之间需要4 次跨厂房物料倒运,需要1 名操作者,若使用复合模,见图3,图4,图5,则可以减少5 名操作者,避免浪费人力物力,符合精益生产理念。
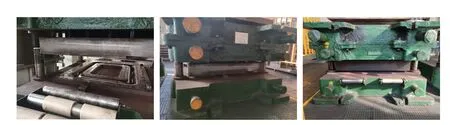
图1 下侧门板压形模
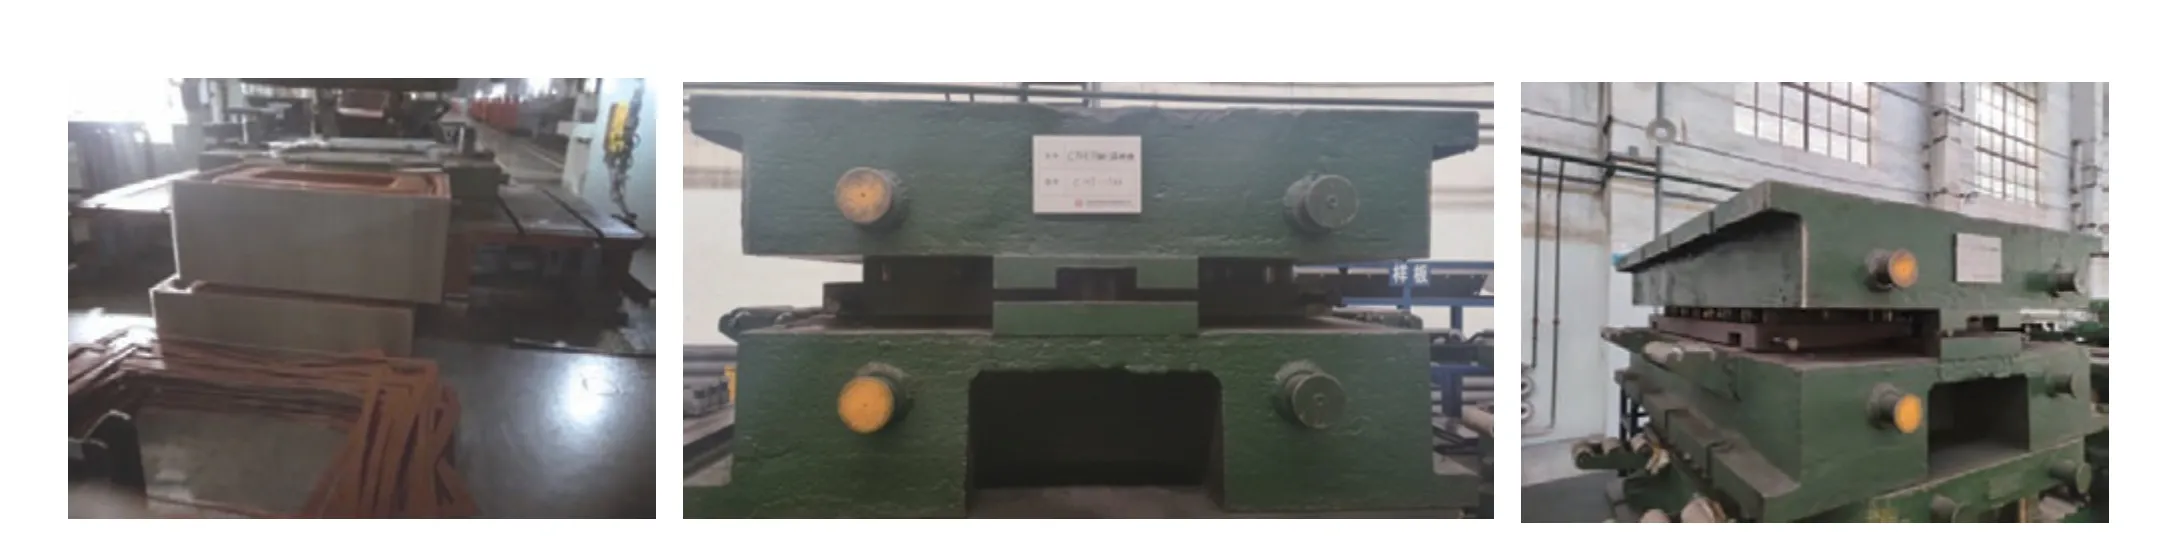
图2 下侧门板落料模
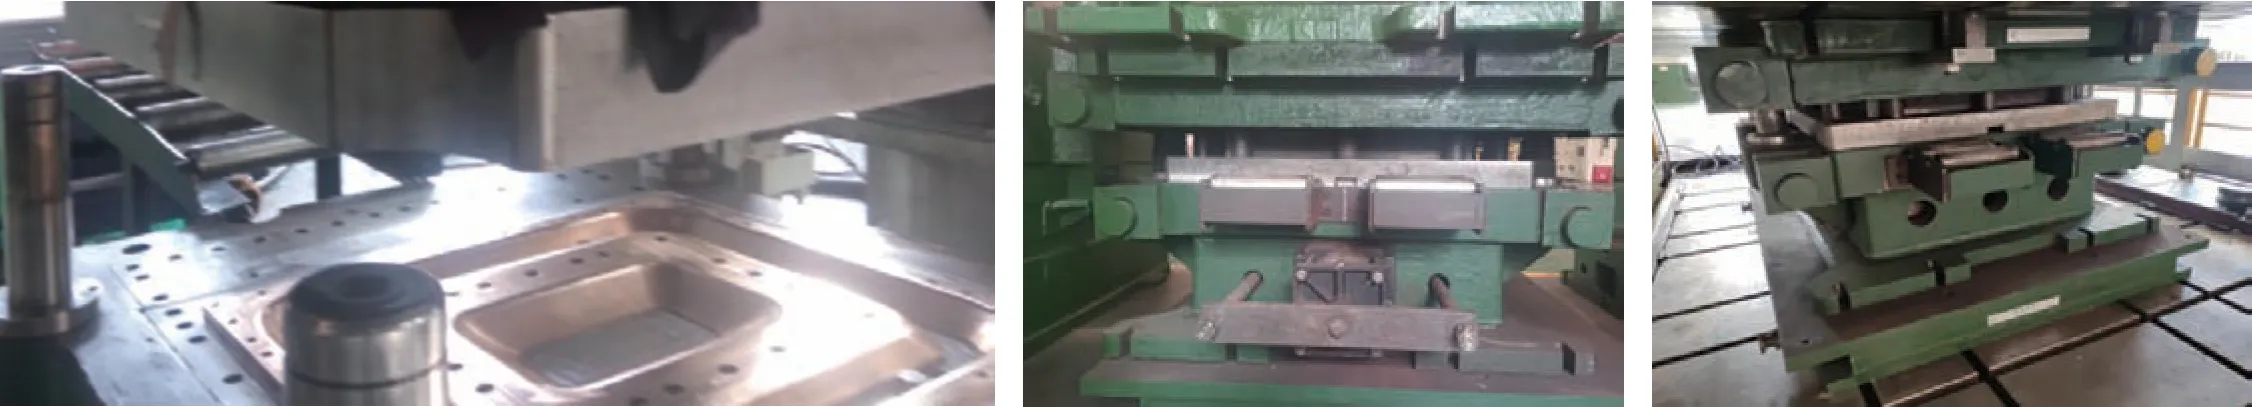
图3 下侧门复合模
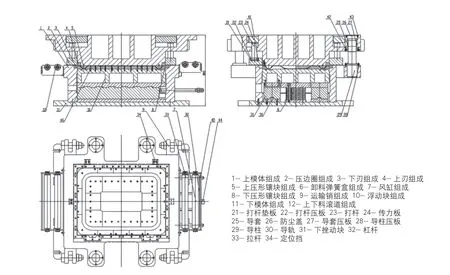
图4 下侧门板复合模结构示意图
模具压边力的合理区间确定
模具弹性压边有4 种方式,即碟形弹簧、铁素体压缩弹簧、聚氨酯弹簧、设备压边四种方式。碟形弹簧初始压边力较大,但冲裁行程小;铁素体压缩弹簧初始压边力较小,但冲裁行程较大;小型圆柱形聚氨酯弹簧初始压边力略大,冲裁行程也较大,在大型模具上使用碟形弹簧、铁素体压缩弹簧或小型圆柱形聚氨酯弹簧,提供上百吨的压边力,排布十分困难或者模具十分庞大,得不偿失。……
登录APP查看全文