汽车保险杠非常规熔接线探讨
2021-10-20赵鑫星
模具制造 2021年8期
赵鑫星
(精诚工科汽车系统有限公司模具技术分公司,河北保定 071000)
1 引言
图1 所示为保险杠塑件常见熔接线示意图,熔接线主要分布在以下区域:①牌照板区域;②下格栅区域;③雾灯区域;④后背门两侧安装孔;⑤后杠反射器;⑥拖车钩孔。
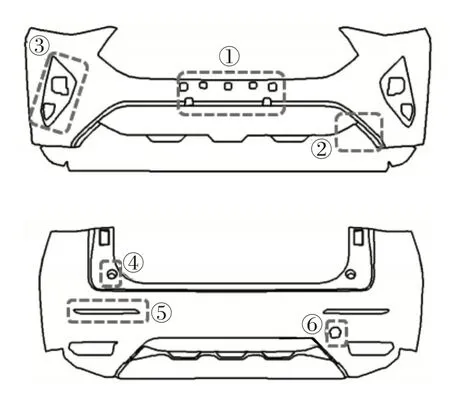
图1 保险杠熔接线示意图
常见熔接线有两个显著特点:①形成原因均为塑料熔体经过孔位时分为两股料流,绕过孔位后,重新汇合而形成,如图2所示;②熔体绕过孔位后,两股料流前锋最初在孔位附近汇合,随着汇合角不断加大,最终两股料流合二为一,熔接痕逐渐消失(视觉不可见),如图3所示。
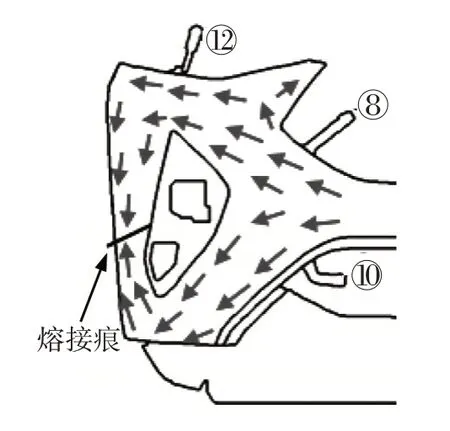
图2 熔接线形成示意
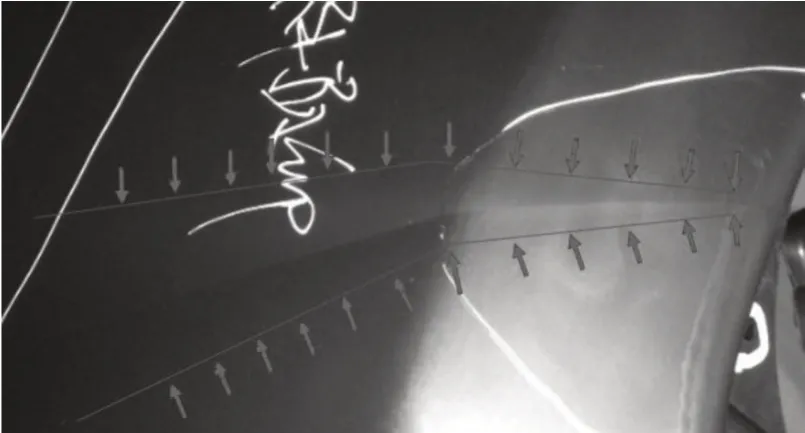
图3 实际熔接线状态
2 皮卡车型后杠反射器熔接线
2.1 背景介绍
图4 所示为某款皮卡车型后杠图,由于塑件上侧采用整体滑块成型,浇口布置在地侧,采用热流道转冷流道的形式,侧浇口进胶。
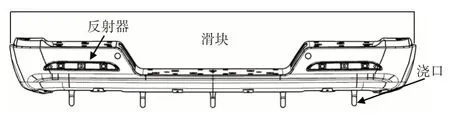
图4 某款皮卡后杠
开始试制过程中,在两侧反射器上面出现明显熔接线(见图5),与模流分析反馈熔接线存在差异(见图6),且塑件表面喷漆,喷漆后光影不顺,客户不能接受。
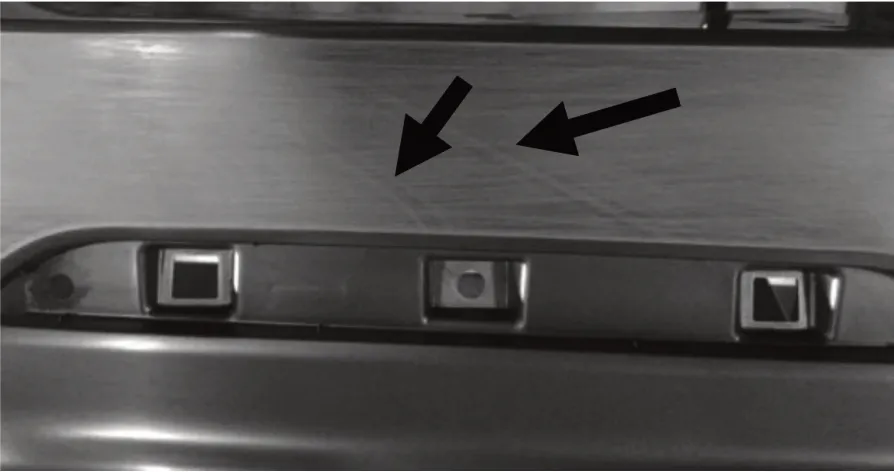
图5 反射器上方熔接线(过300#砂纸后表面效果)
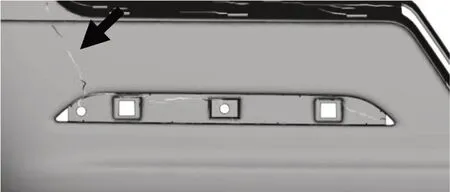
图6 模流分析熔接线位置
2.2 原因分析与验证
(1)塑件基本信息。塑件主体壁厚2.5mm,反射器侧壁1.5mm,底面1.8mm,如图7所示。
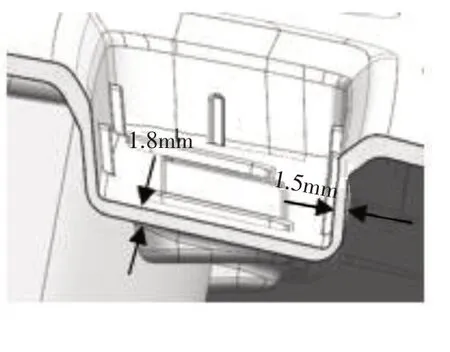
图7 反射器内部壁厚分布
(2)假设与验证。
假设一:反射器内部安装孔熔接线,对照缺陷图片,熔接线与反射器内部安装孔紧密相关,怀疑料流过孔后形成的熔接线冲到A面。
验证:试制过程短射验证,反射器区域流动明显慢于主体面,与模流分析流动对比一致性较高(见图8、图9),因此反射器内部安装熔接线不会朝向A 面。……
登录APP查看全文