导向器挡板的制造及其模具设计
2021-09-10廖振芝
内燃机与配件 2021年4期
廖振芝



摘要:导向器挡板属于无凸缘的筒形正反拉深件,产品形状特殊尺寸比较大,加工难点在于展开尺寸计算和拉深成形。经估算,产品属于深拉深件,需2~3次拉深,中间涉及拉深起皱、拉深壁裂、拉深压边力不足、拉深发热大损伤模具等一系列问题需要克服,该产品制造合格主要是模具设计合理,因此本文主要论述其模具设计。
关键词:导向器挡板;模具设计;展开尺寸;拉深;压边;间隙
1 产品工艺分析
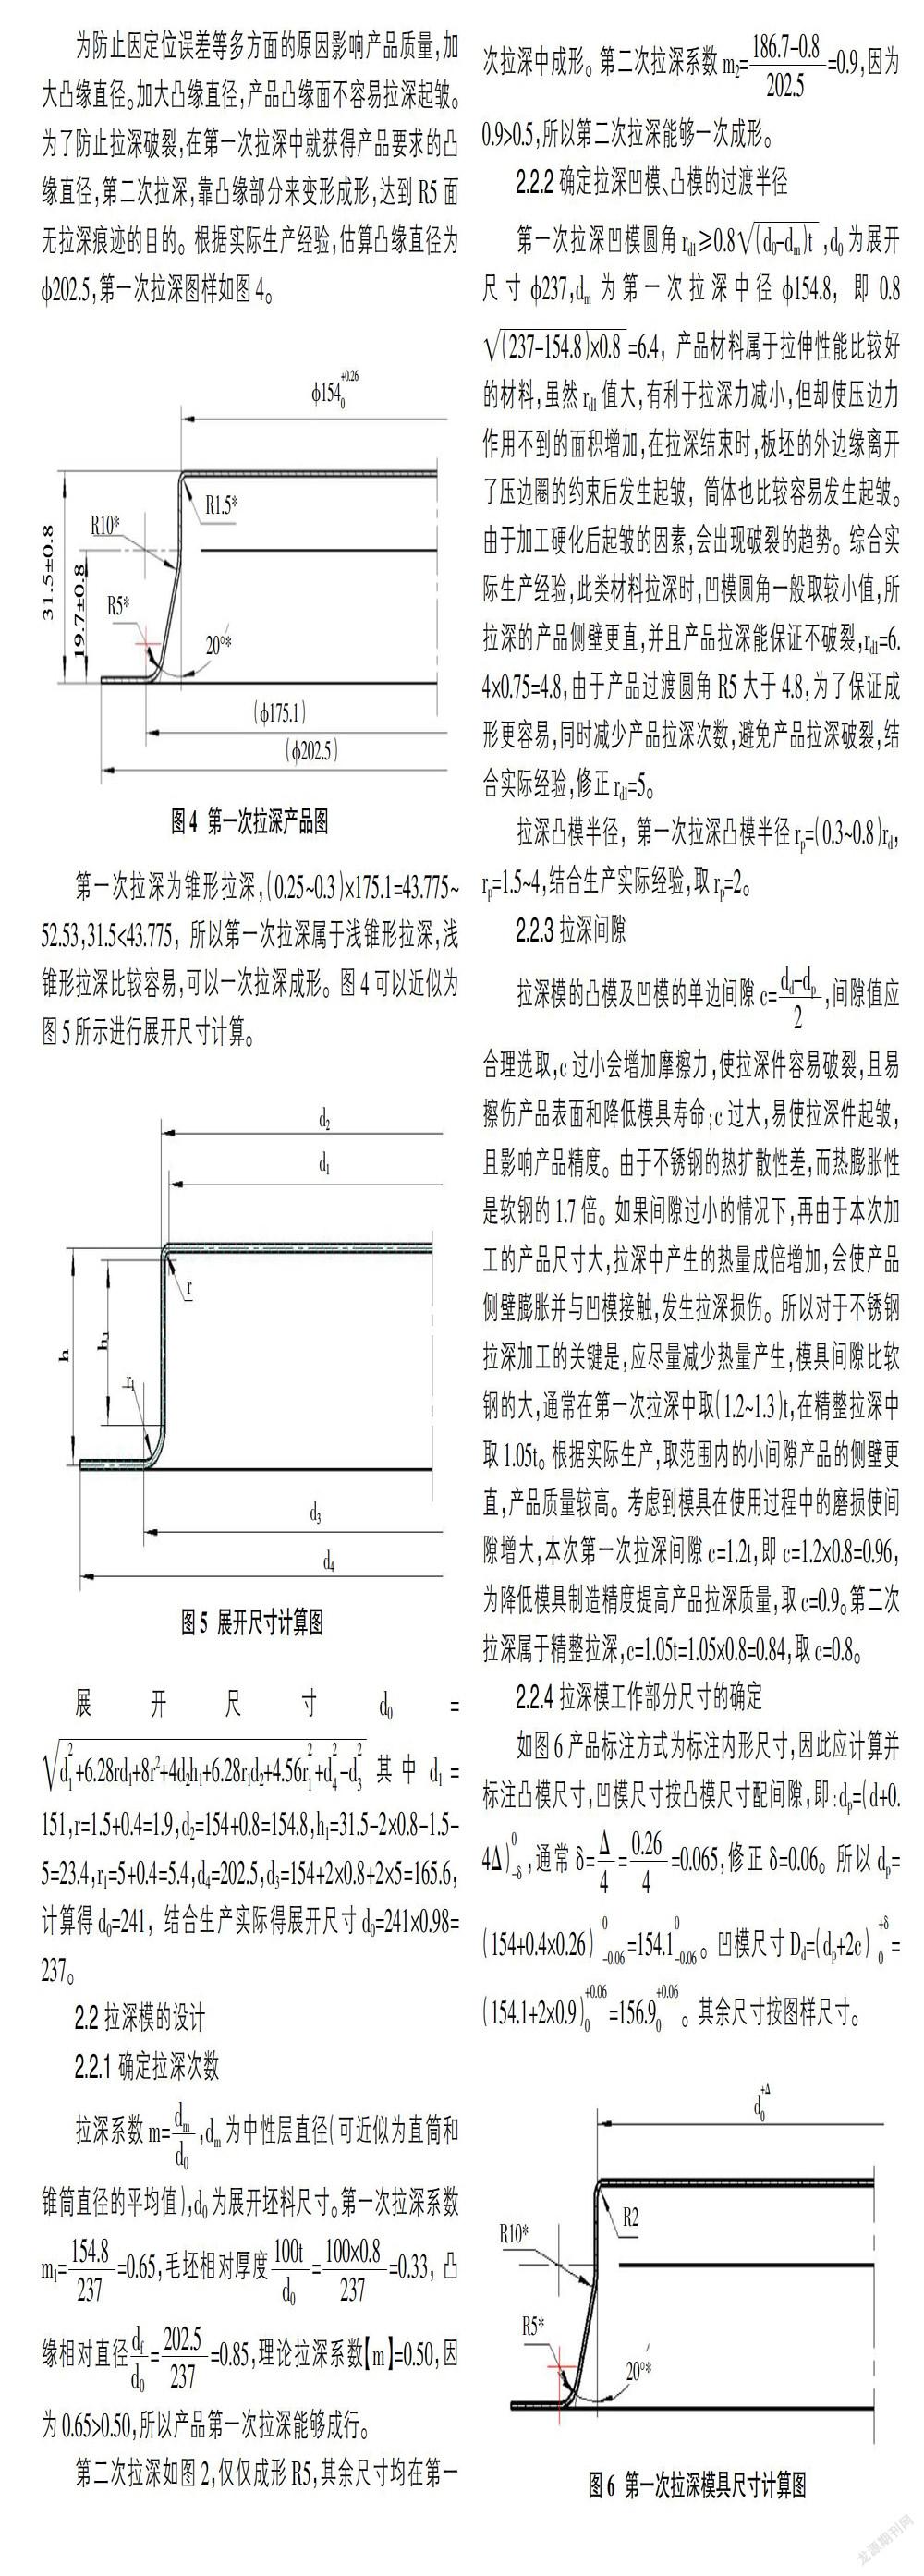
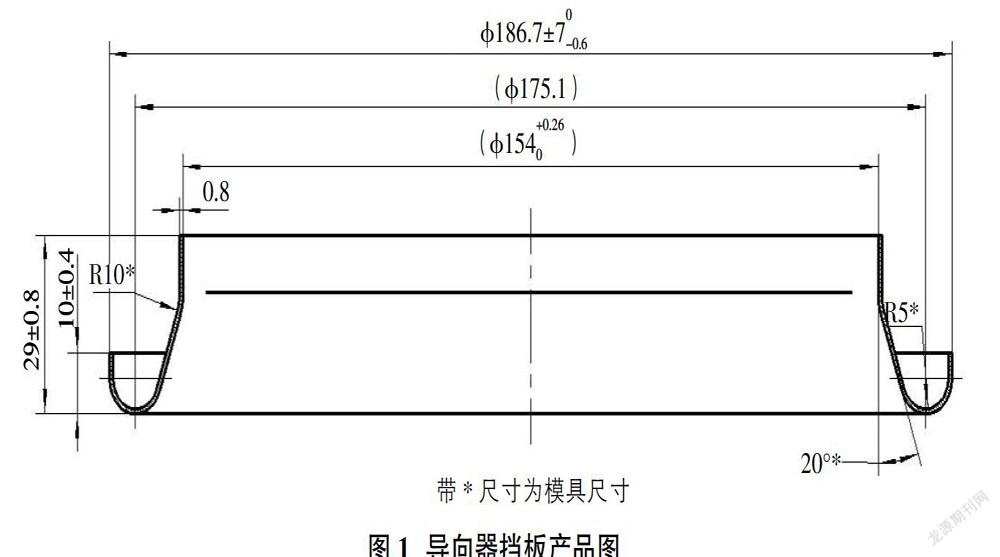
导向器挡板产品(如图1)加工需要經过以下主要工序(如图2)。
该产品材料为奥氏体型不锈钢1Cr18Ni9Ti,t0.8,拉伸性能良好,加工硬化高,拉深中回弹严重,凸缘区容易起皱。另外,奥氏体型不锈钢的热传导性比较差,热膨胀性大。不锈钢的拉深力和压边力比软钢要大,模具的接触压力增大而产生大量的热。并且,其热传导性是软钢的1/2:1/3,散热性差,拉深中产生的大量热使材料易发生软化、破裂和起拉深积瘤,出现咬模问题。因此,在模具结构设计中应考虑以上问题,在容许范围内,增大模具间隙。
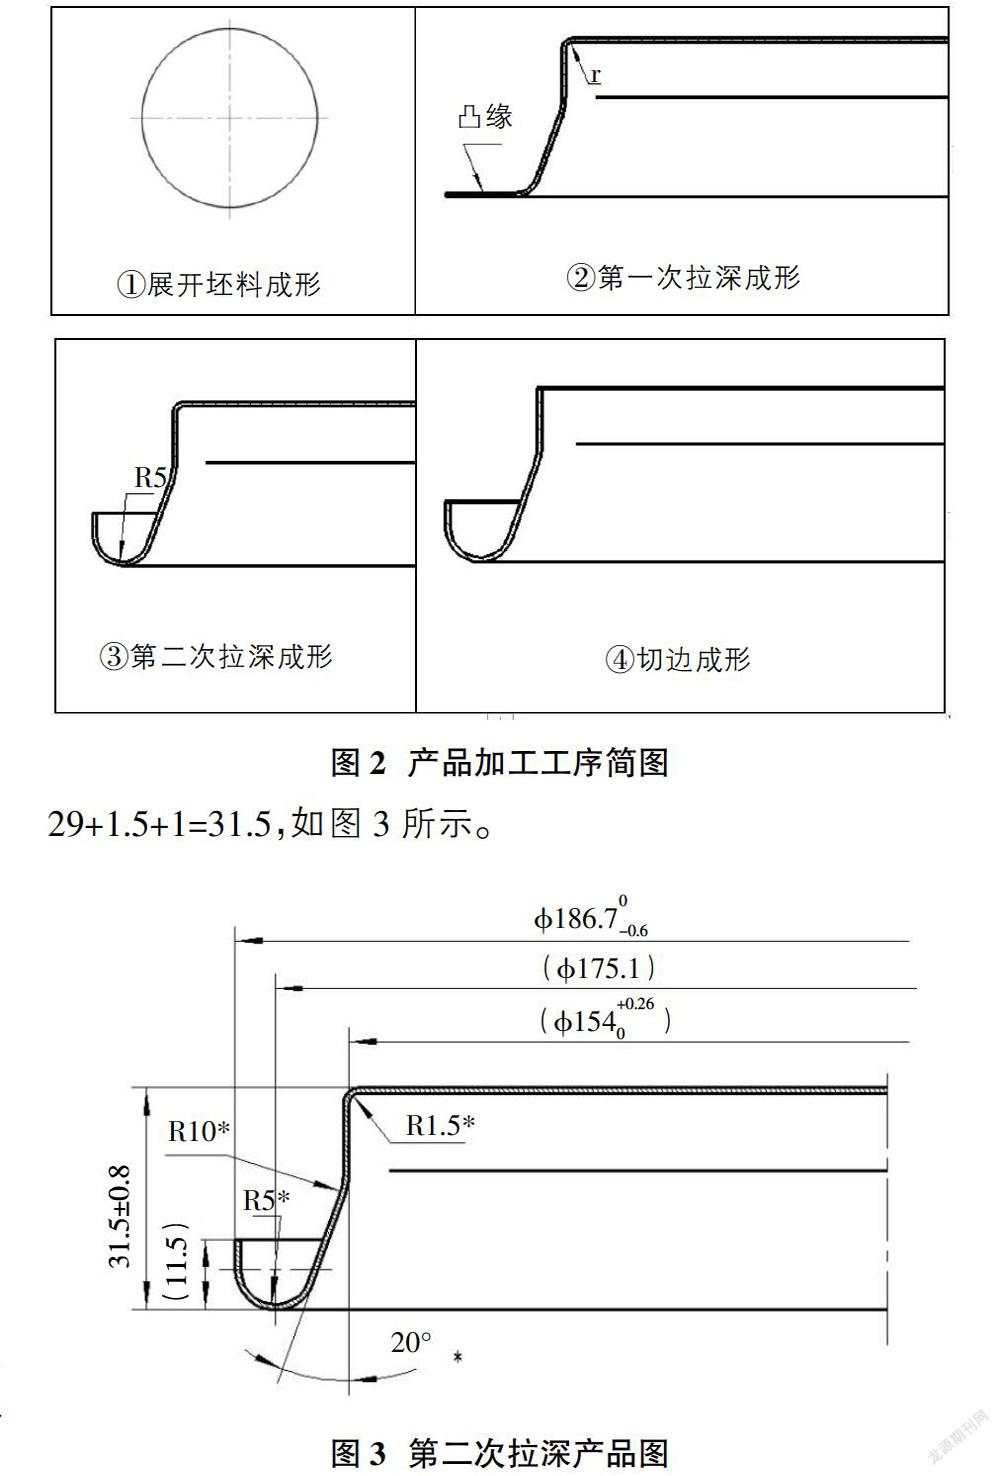
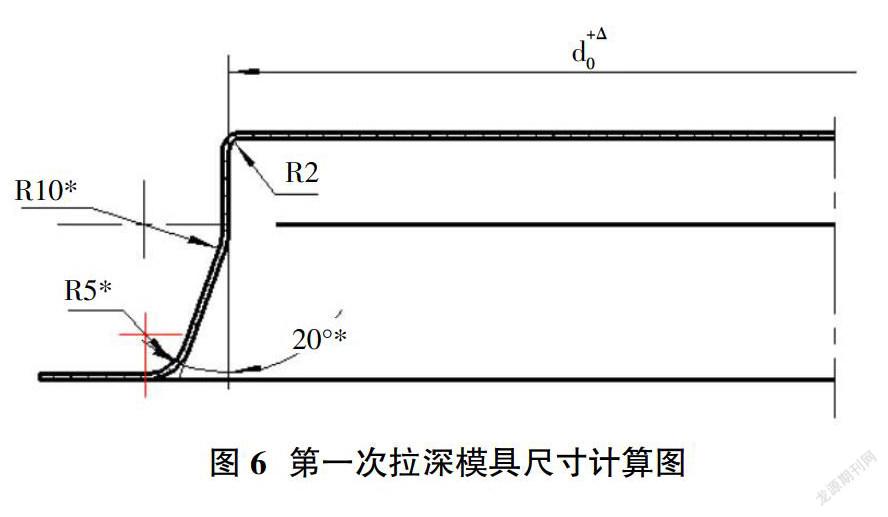
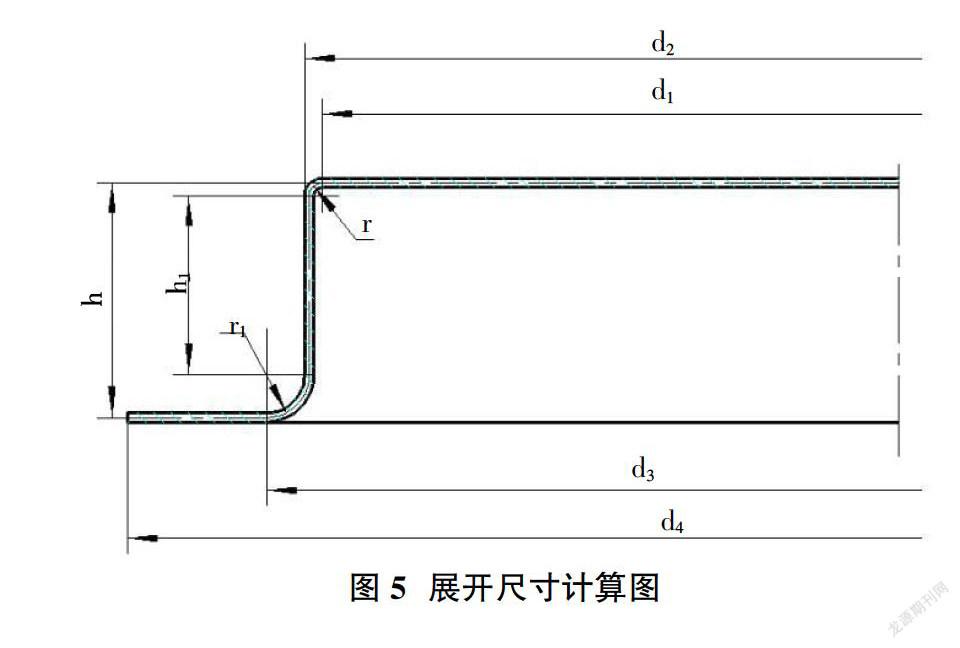
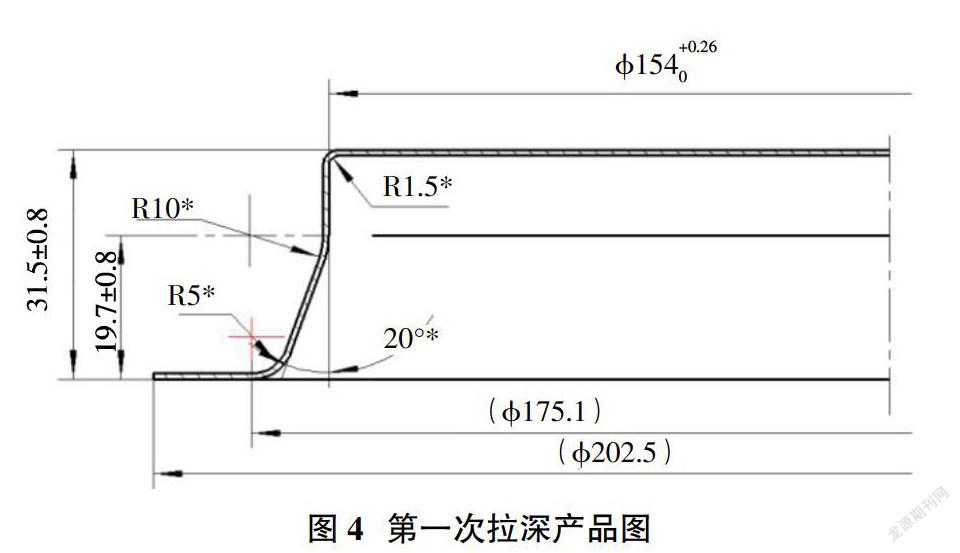
第一次拉深成形中,其凸缘是第二次拉深成形R5的坯料,因此确定第一次拉深的凸缘尺寸应准确。见图2②,“r”值影响第一次拉深,“r”值过小,拉深中会产生底裂等问题;“r”值过大,拉深中会产生起皱等问题。因此“r”值应确定合适的值。见图1尺寸,估算展开尺寸d0为210,估算凸缘直径df=157.1+10×2.7=202.1,考虑切边余量及定位误差等因素修正df=202.5,凸缘相对直径=0.96,0.96<1.4,所以第一次拉深属于窄凸缘拉深。
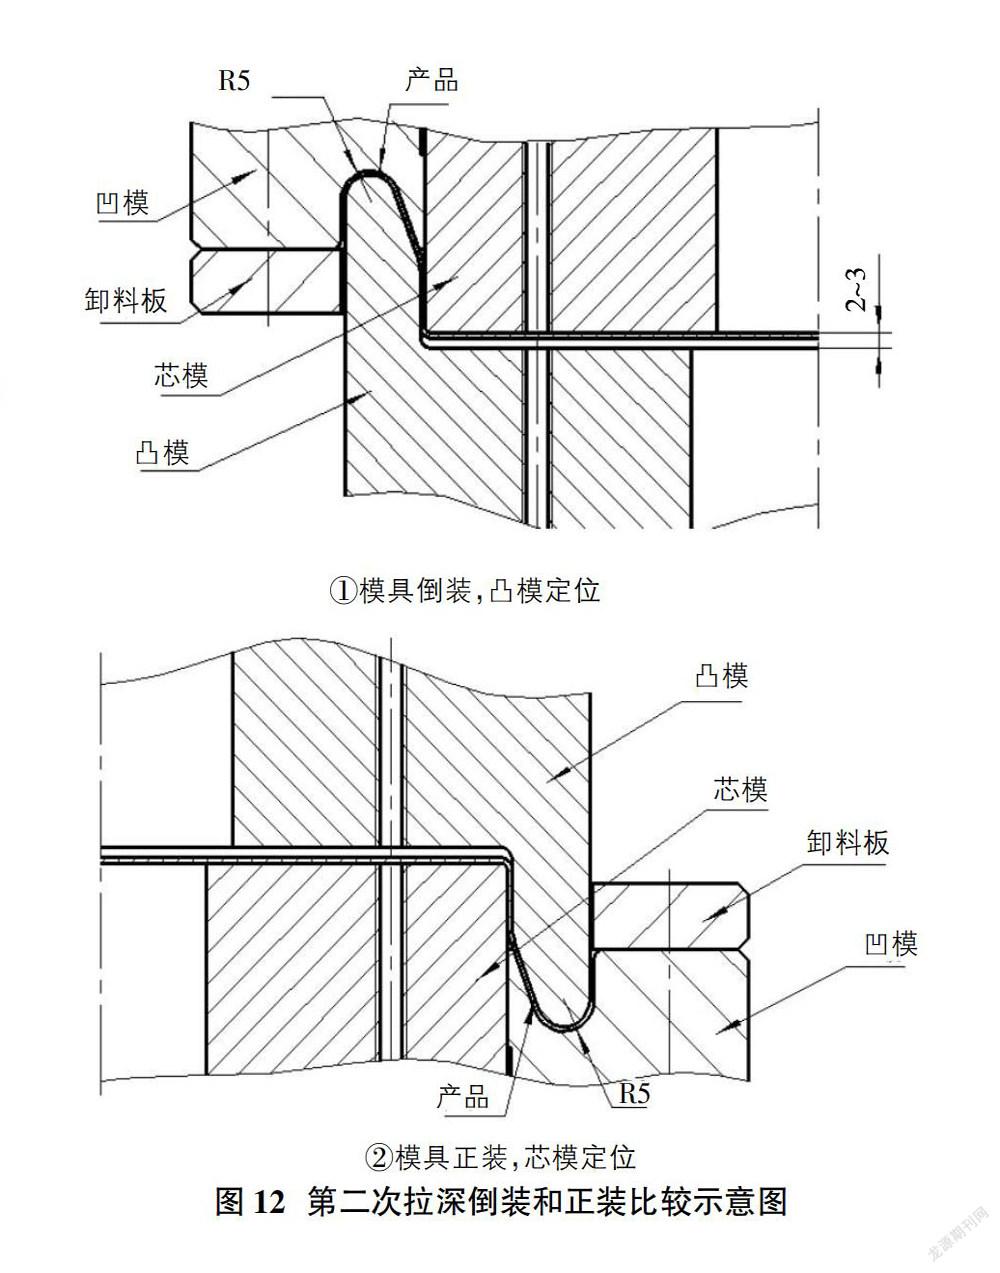
第二次拉深成形,主要成形R5,第二次拉深成形后,产品形状如图2③,产品定位和卸料是模具设计的重点。……
登录APP查看全文
