2A97铝锂合金CMT+P焊接工艺优化及力学性能研究
2021-09-10胡耀李晓延邵盈恺
胡耀 李晓延 邵盈恺
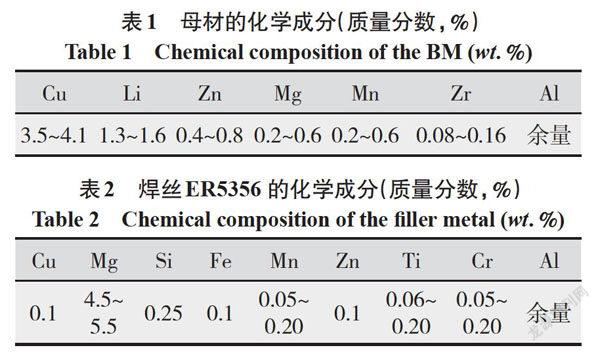

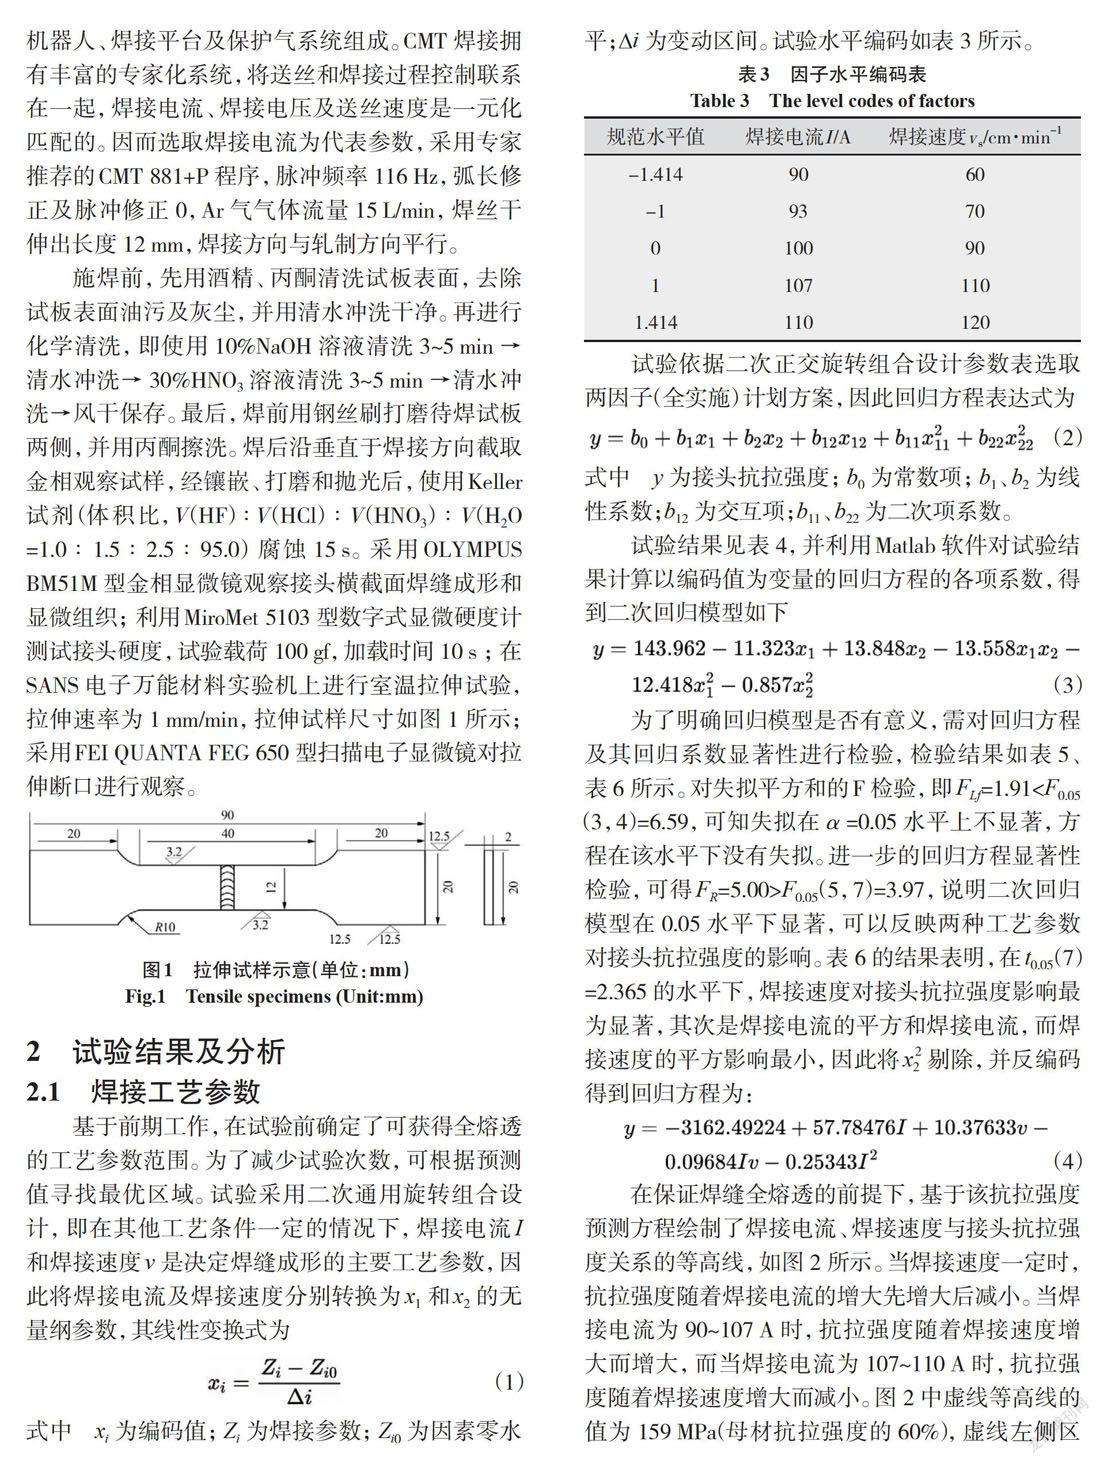
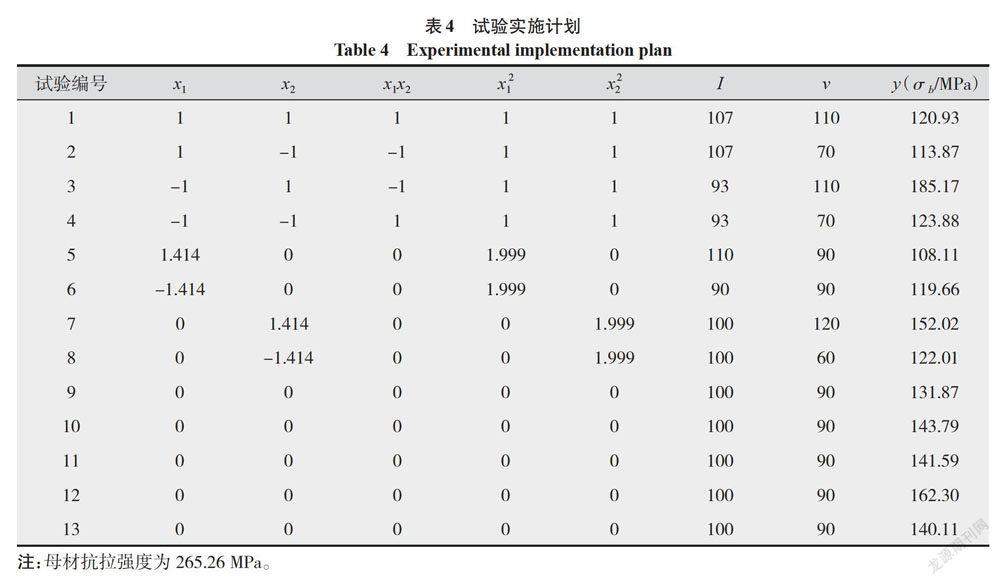
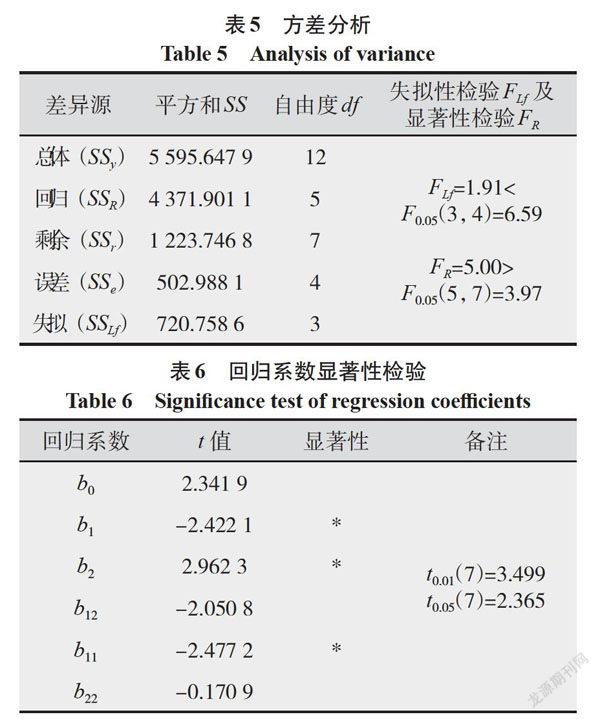
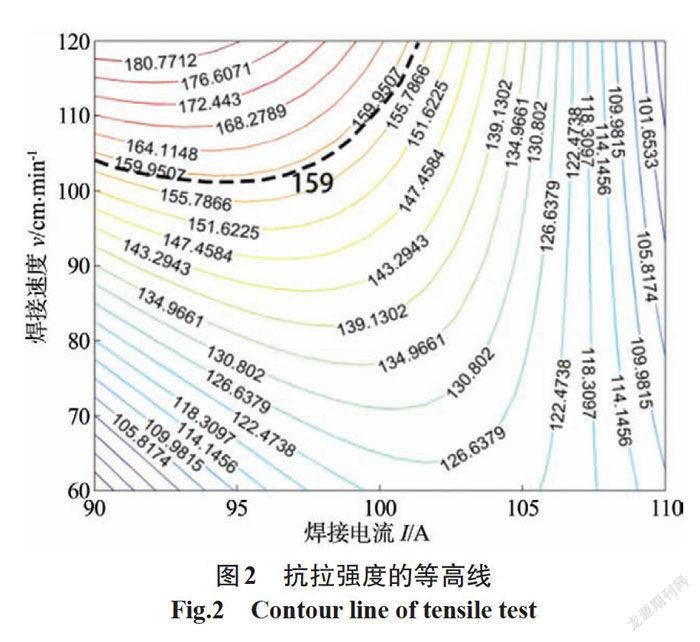
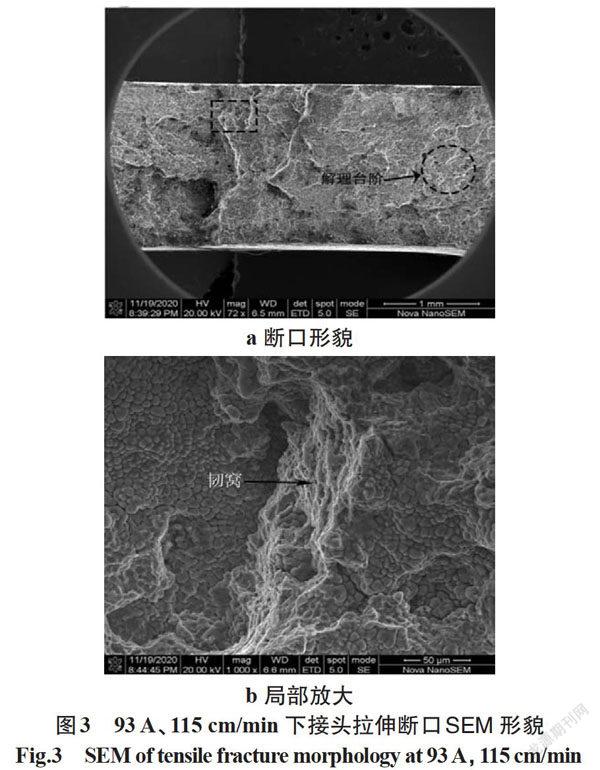
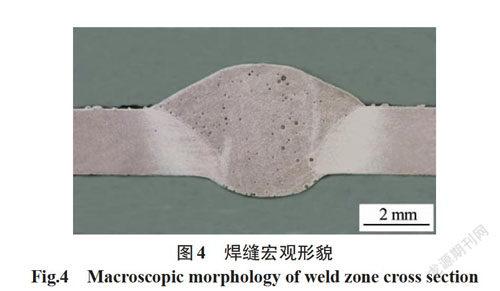
摘要:通过二次通用旋转组合设计建立了2A97铝锂合金CMT+P焊接工艺参数与接头抗拉强度之间的关系,利用金相显微镜、扫描电镜和拉伸试验机研究不同工艺参数对接头力学性能的影响。结果表明,根据回归方程可确定优化工艺参数范围,在该范围内焊缝成形良好,抗拉强度均超过了母材的60%,拉伸断口位于熔合线区,呈韧脆混合断裂特征,等轴细晶与柱状晶的转变区成为接头最薄弱的环节。
关键词:铝锂合金;旋转组合设计;CMT+P;力学性能
中图分类号:TG457.14 文献标志码:A 文章编号:1001-2003(2021)05-0066-05
DOI:10.7512/j.issn.1001-2303.2021.05.12
0 前言
铝锂合金具有密度低、弹性模量及强度高、抗疲劳、抗腐蚀性能优良等特点,用其取代常规铝合金可使结构质量减少10%~20%,刚度提高15%~20%,在航空航天领域具有广阔的发展前景[1-2]。自20世纪初研发至今,第三代铝锂合金在第二代的基础上降低了Li、Mg元素含量,增加了Ag、Zn等固溶强化合金元素,在保证各方面性能优良的同时,还具备了各向异性低和可焊性高的优势[3]。随着铝锂合金材料本身性能的大幅提升,改善其相应的焊接技术以获得高质量焊接接头,逐渐成为铝锂合金广泛应用的关键。
显著的气孔、热裂纹、接头软化等缺陷使得焊接铝锂合金比传统铝合金更加困难。传统弧焊成本低、通用性好,但热输入高,导致组织粗化、焊后变形大、接头软化严重[4]。在传统MIG/MAG基础上新开发的冷金属过渡技术(Cold Metal Transfer,CMT),将焊丝运动与熔滴过渡结合起来,具有无飞溅、低热输入的特点,非常适用于薄板的焊接[5-6]。……