主管道自动焊在泵壳安装过程中的变形应用
2021-08-26吕旭伟谭文良朱德才康泽坛
电焊机 2021年7期
关键词:核电厂
吕旭伟 谭文良 朱德才 康泽坛


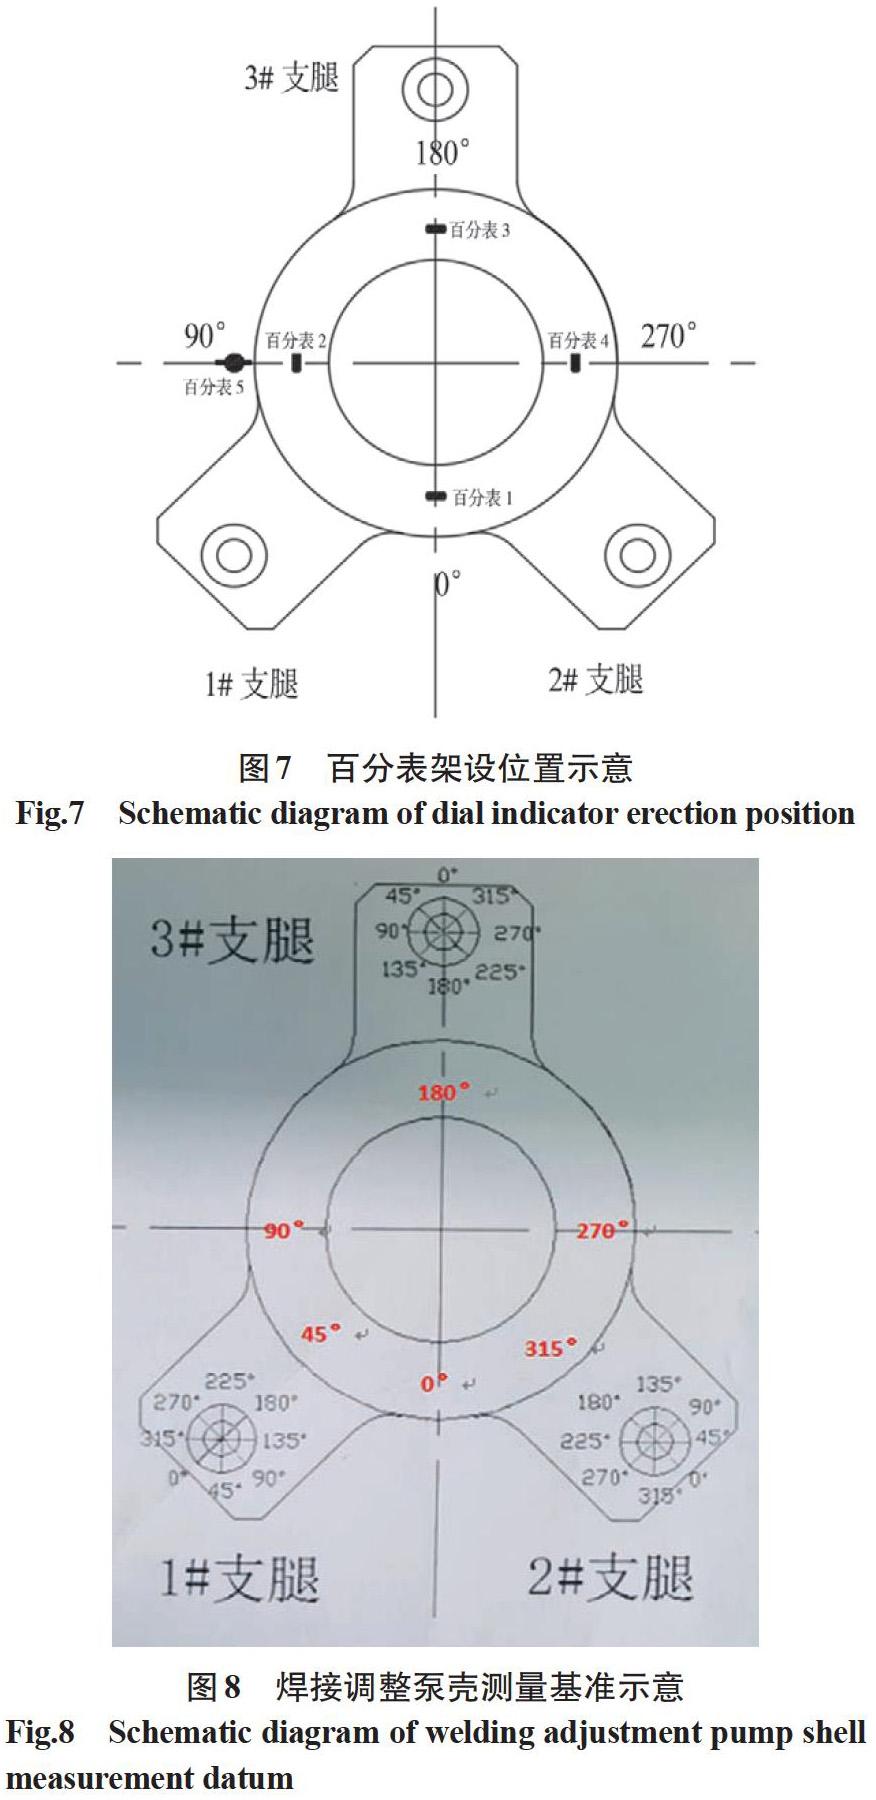
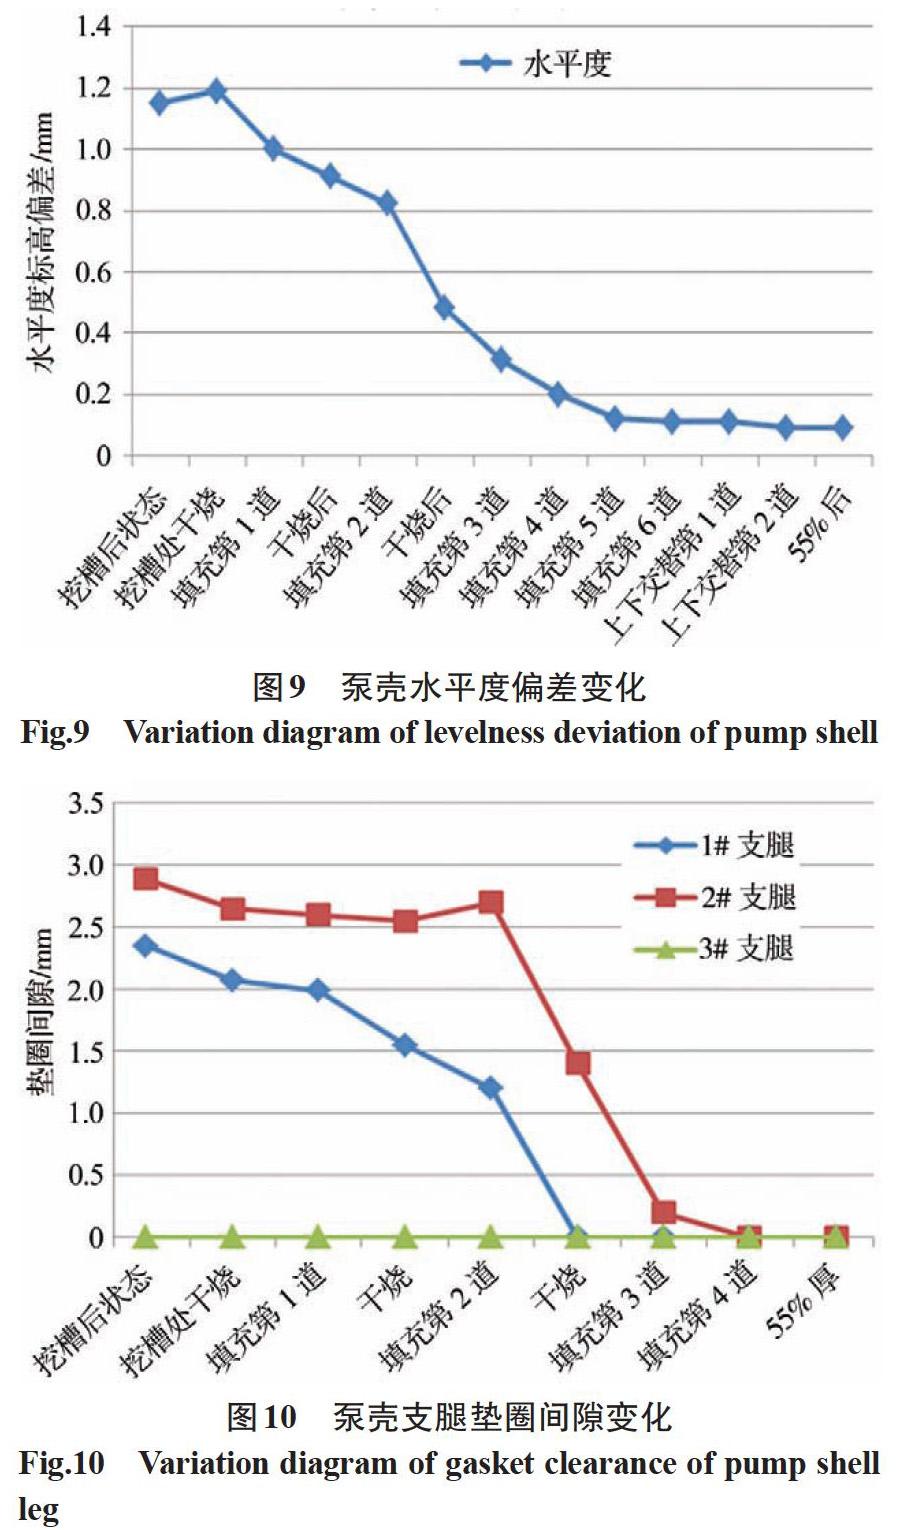
摘要:核电厂主管道连接压力容器、蒸汽发生器和主泵,是核电站的主动脉。目前采用全位置自动焊焊接工艺技术进行焊接。针对某核电项目主管道在返修过程中造成的泵壳水平度和支腿垫圈间隙过大的问题,通过主管道自动焊焊接过程中的收缩变形进行调整,最终将泵壳水平度、支腿垫圈、中心位置调至设计标准的要求,确保了后续水利部件安装就位。为后续类似问题提供参考和借鉴。
关键词:核电厂;主管道自动焊;收缩变形;泵壳调整
中图分类号:TG457.6 文献标志码:B 文章编号:1001-2003(2021)07-0076-04
DOI:10.7512/j.issn.1001-2303.2021.07.14
0 前言
核电厂主管道连接主设备压力容器、蒸汽发生器和主泵,是核电站的主动脉。三代核电站主管道的材质均为全锻造的控氮奥氏体不锈钢材料(牌号X2CrNi19.10(控氮)),直径904 mm,厚度72 mm。主管道由热段、冷段和过渡段组成,共3个环路,现场共需要焊接24个焊口,全部采用自动焊焊接工艺。在焊接过程中需要充分利用主管道自动焊的焊接收缩变形来进行主管道的组对调整及监控主设备的中心位置、水平度、垂直度等参数。使之满足安装设计标准的要求[1-5]。
1 问题描述
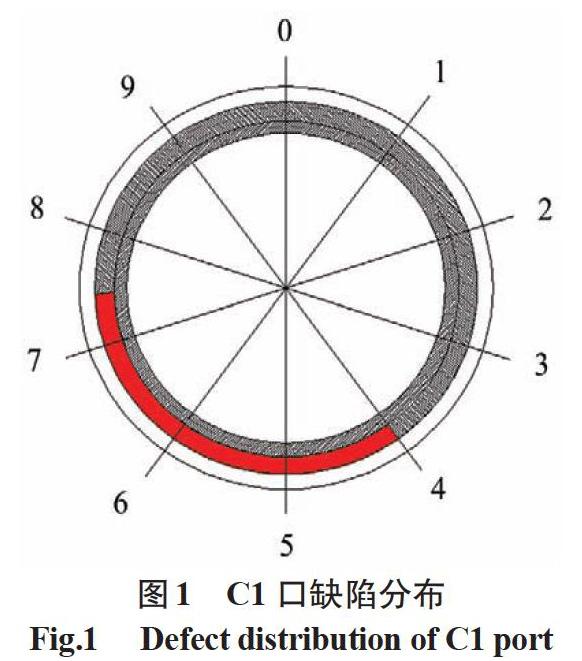
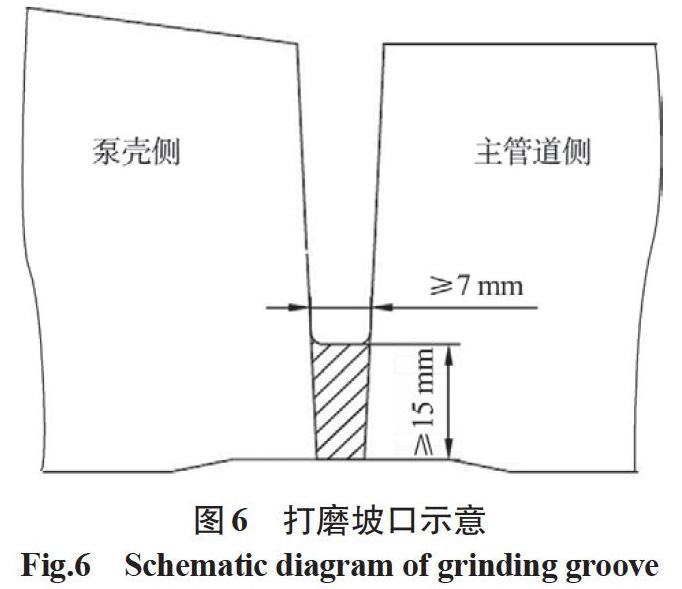
某核电项目在进行主管道与泵壳端口焊接时,其焊口编号为C1,自动焊焊至55%厚度时进行射线探伤,发现底片4~5、5~6、6~7、7~8区域有超标缺陷,由于该焊口在焊至15 mm厚度时射线探伤合格,因此可判断缺陷主要分布在15 mm~55%厚度之间,缺陷位置分布如图1所示。
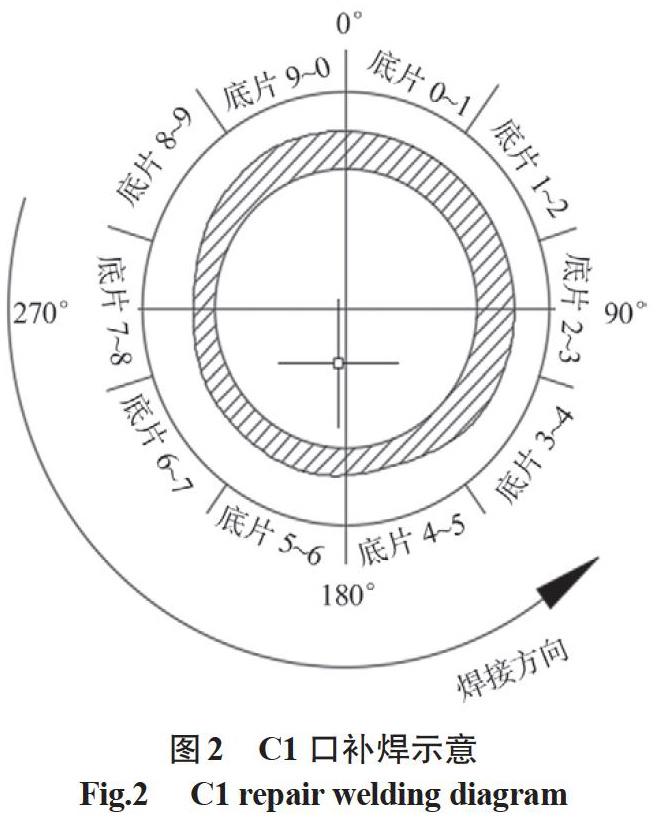
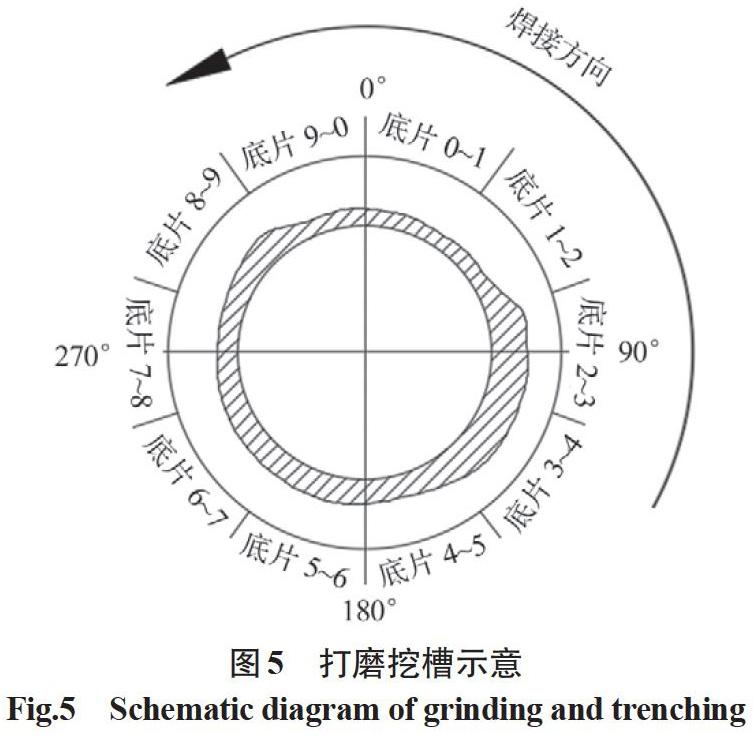
针对超标缺陷,采用正面打磨的方式进行挖槽返修。……
登录APP查看全文