6005A合金搅拌摩擦焊焊接工艺性能研究
2021-08-26张富亮徐宁王宇都伟荣光明
张富亮 徐宁 王宇 都伟 荣光明

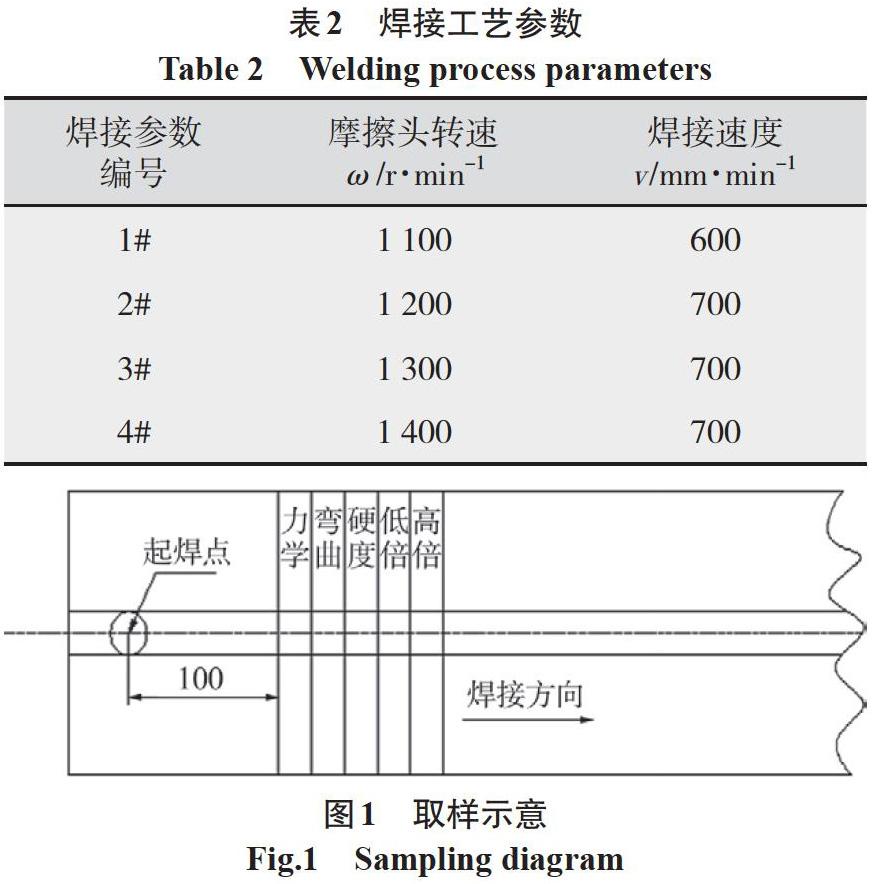
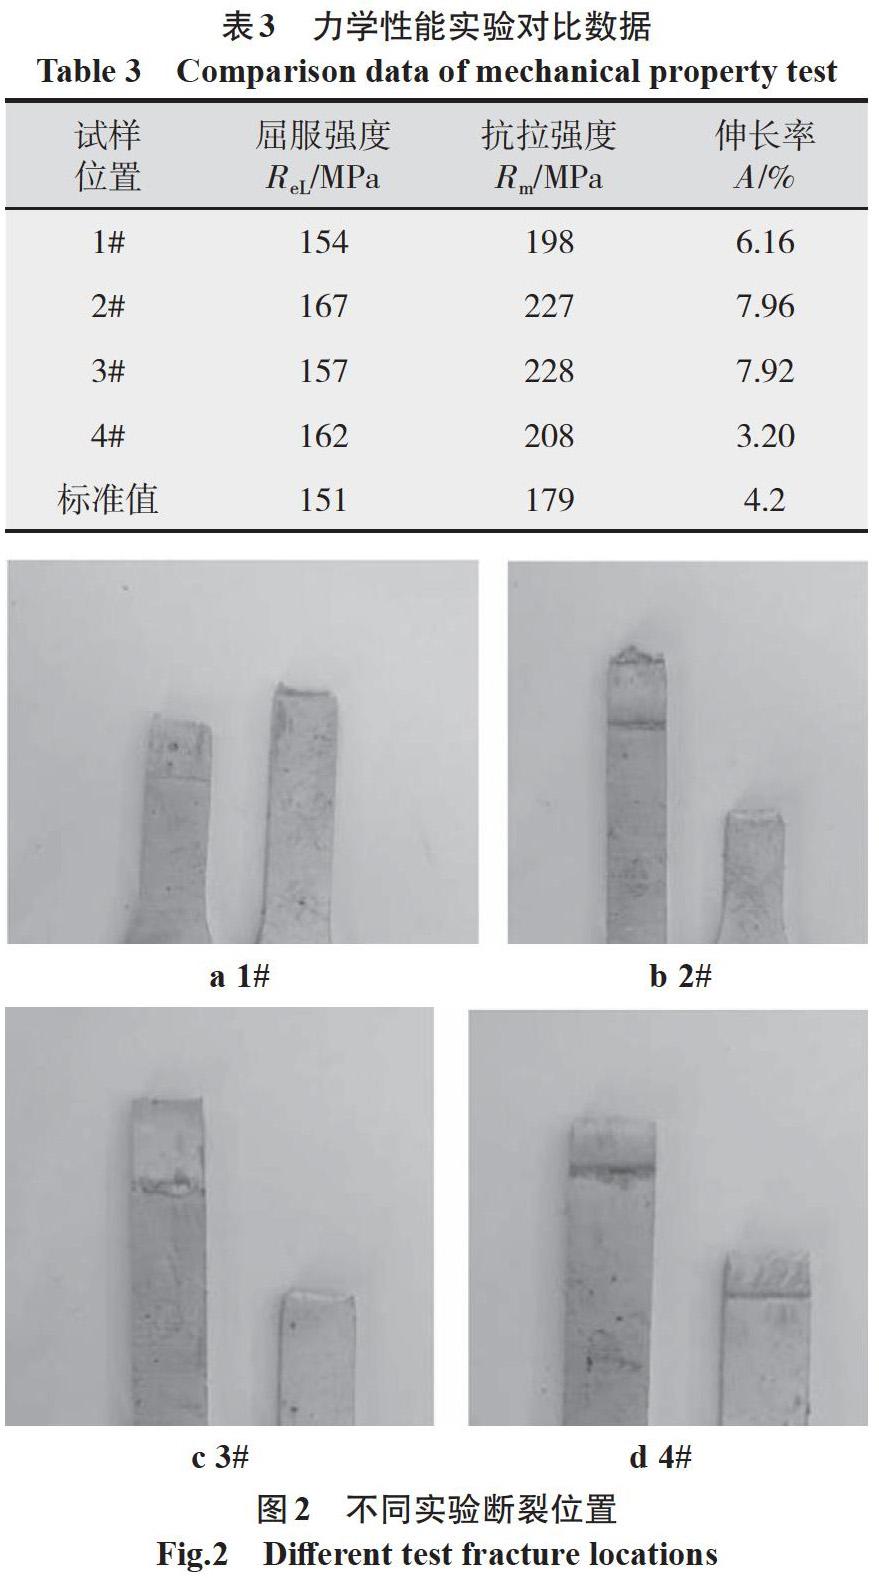
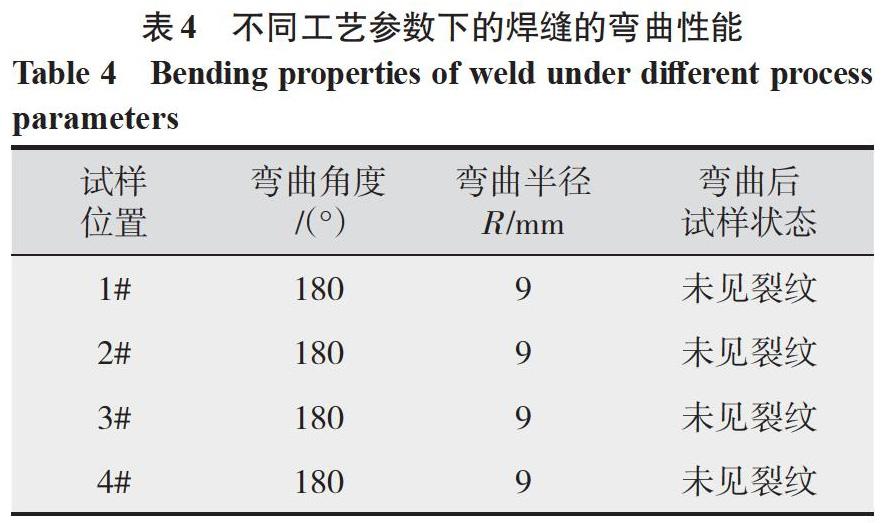
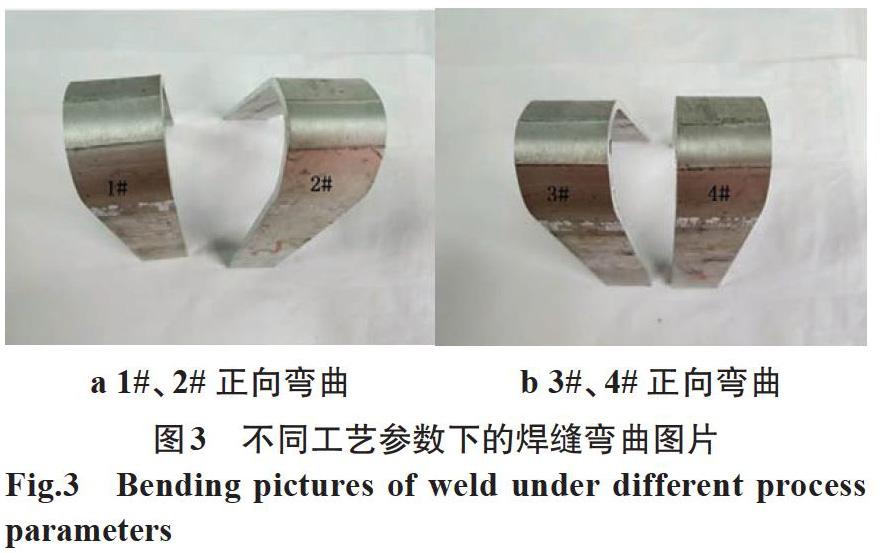
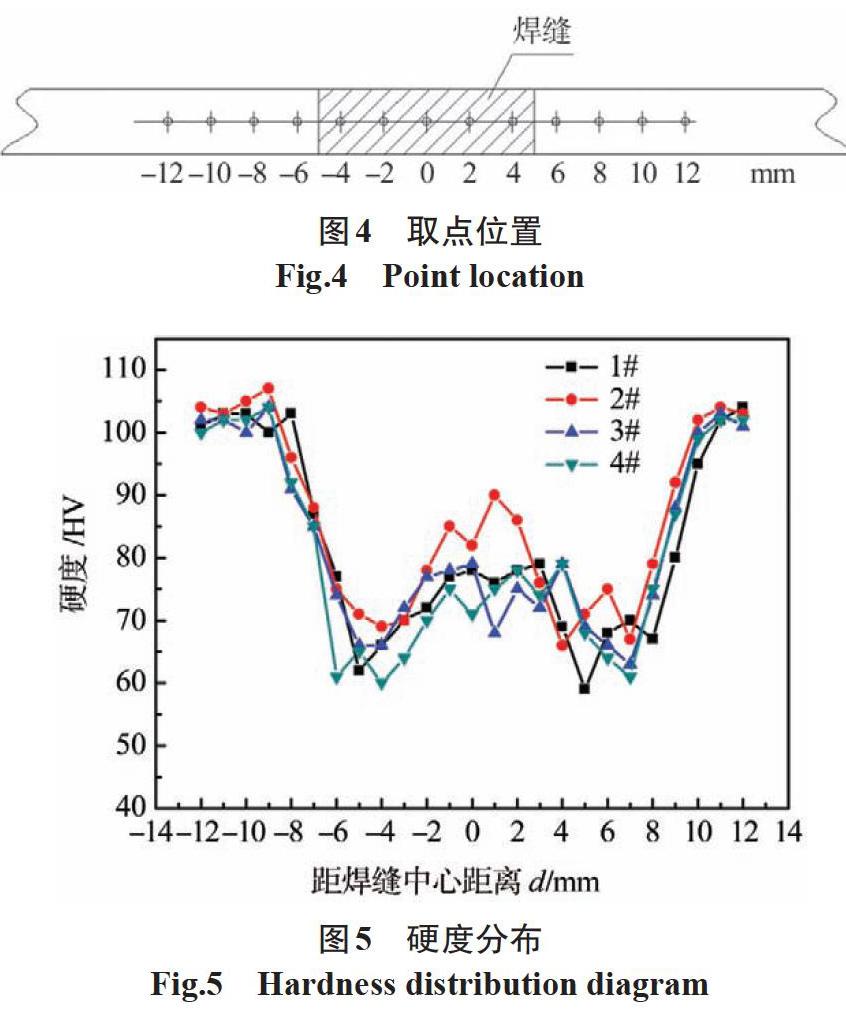

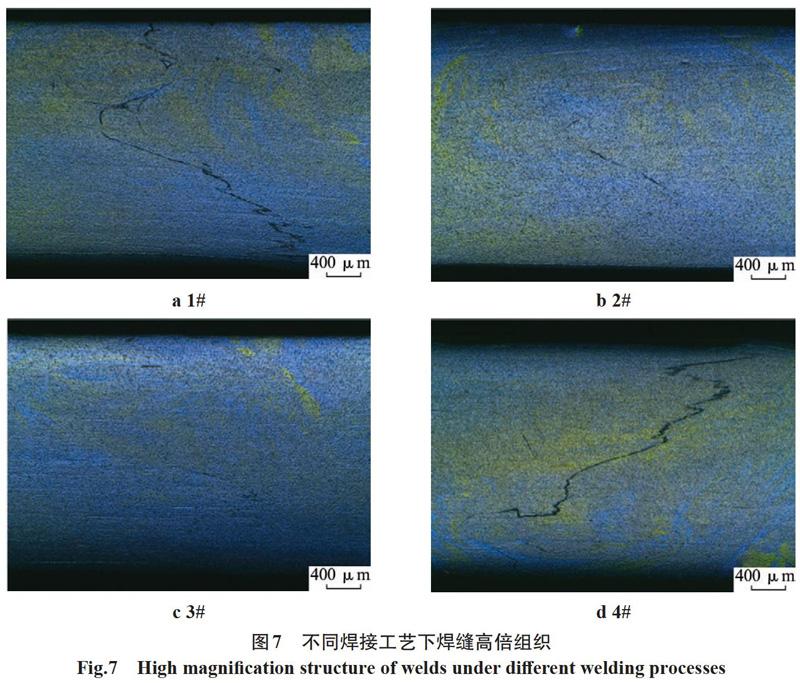
摘要:利用搅拌摩擦焊在4种不同的工艺参数下对3 mm厚6005A合金板材进行焊接工艺对比实验。通过对焊缝位置进行力学拉伸、硬度、正向弯曲、宏观金相、微观金相分析,确定最优焊接工艺。研究表明:当摩擦头转速为1 200 r·min-1、焊接速度为700 mm·min-1时,拉伸断裂位置出现在热影响区附近且断面呈“ 颈缩 ”现象,维氏硬度分布呈“ W ”形,微观组织存在局部细小S线,力学值高于标准且优于其他三种工艺参数,为生产工艺提供了技术支持。
关键词:6005A铝合金;搅拌摩擦焊;力学;硬度;宏观金相;微观金相;弯曲实验
中图分类号:TG453 文献标志码:A 文章编号:1001-2003(2021)07-0062-04
DOI:10.7512/j.issn.1001-2303.2021.07.11
0 前言
6005A铝合金属于Al-Mg-Si系中强铝合金,具有较高的强度、塑性以及良好的成形性和工艺性特点,被广泛应用于轨道交通领域[1-2]。搅拌摩擦焊是英国焊接研究所于1991年发明的一种新型固相连接技术,焊接最高温度不超过材料熔点,材料只达到塑性化状态,可避免传统熔化焊容易出现的气孔和热裂纹等缺陷[3],非常适用于低熔点有色金属如铝合金、镁合金等的焊接[4-5]。搅拌摩擦焊作为解决铝合金焊接问题的最有效方法之一,已经由最初仅应用在侧墙、车顶、端墙等薄板部件上,向枕梁、车钩座等厚板部件发展[6-8]。
文中选用3 mm厚板材作为实验对象,通过不同焊接工艺参数实验研究搅拌摩擦焊焊缝位置的力学、硬度、宏观金相、微观金相、弯曲性能,最终确立最优焊接工艺,为生产工艺提供技术支持。
1 实验材料与方法
选取3 mm厚……