大功率交流脉冲埋弧焊接电源波形控制策略研究
2021-08-26王振民唐嘉健罗犇德饶杰林三宝徐孟嘉
电焊机 2021年7期
王振民 唐嘉健 罗犇德 饶杰 林三宝 徐孟嘉
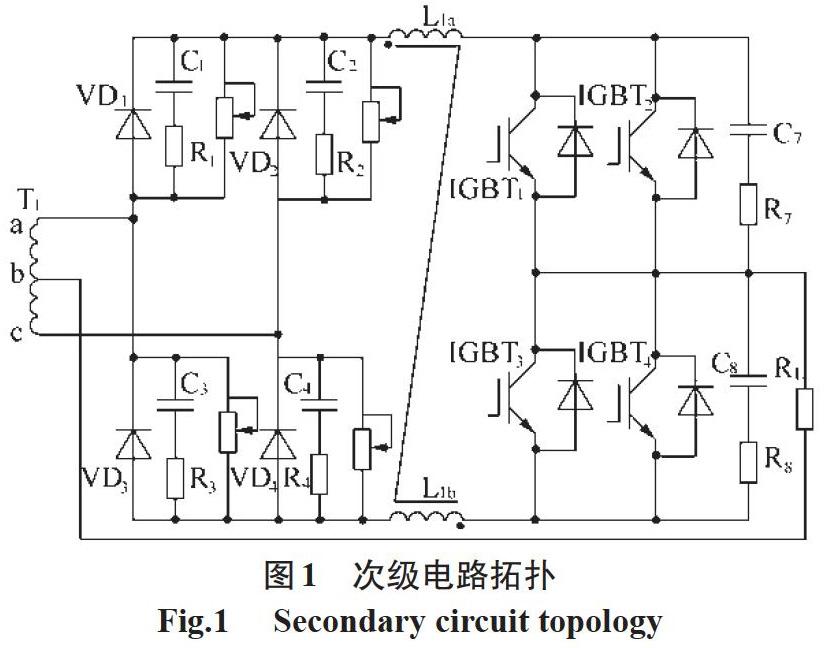
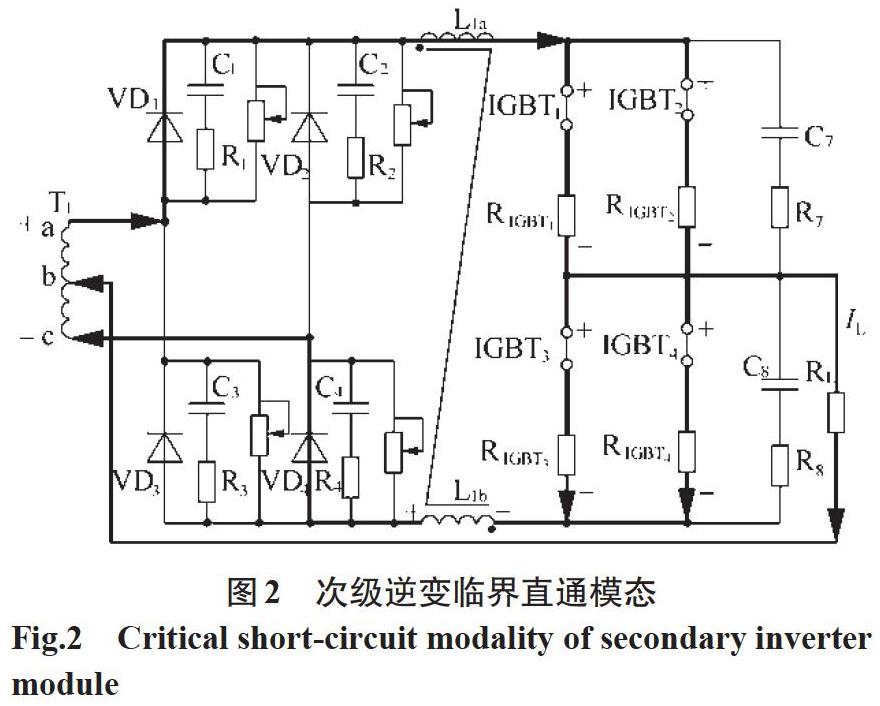
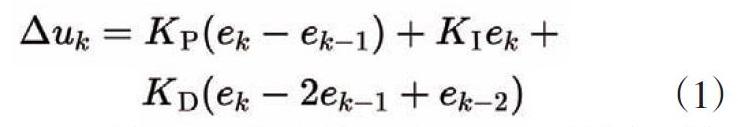
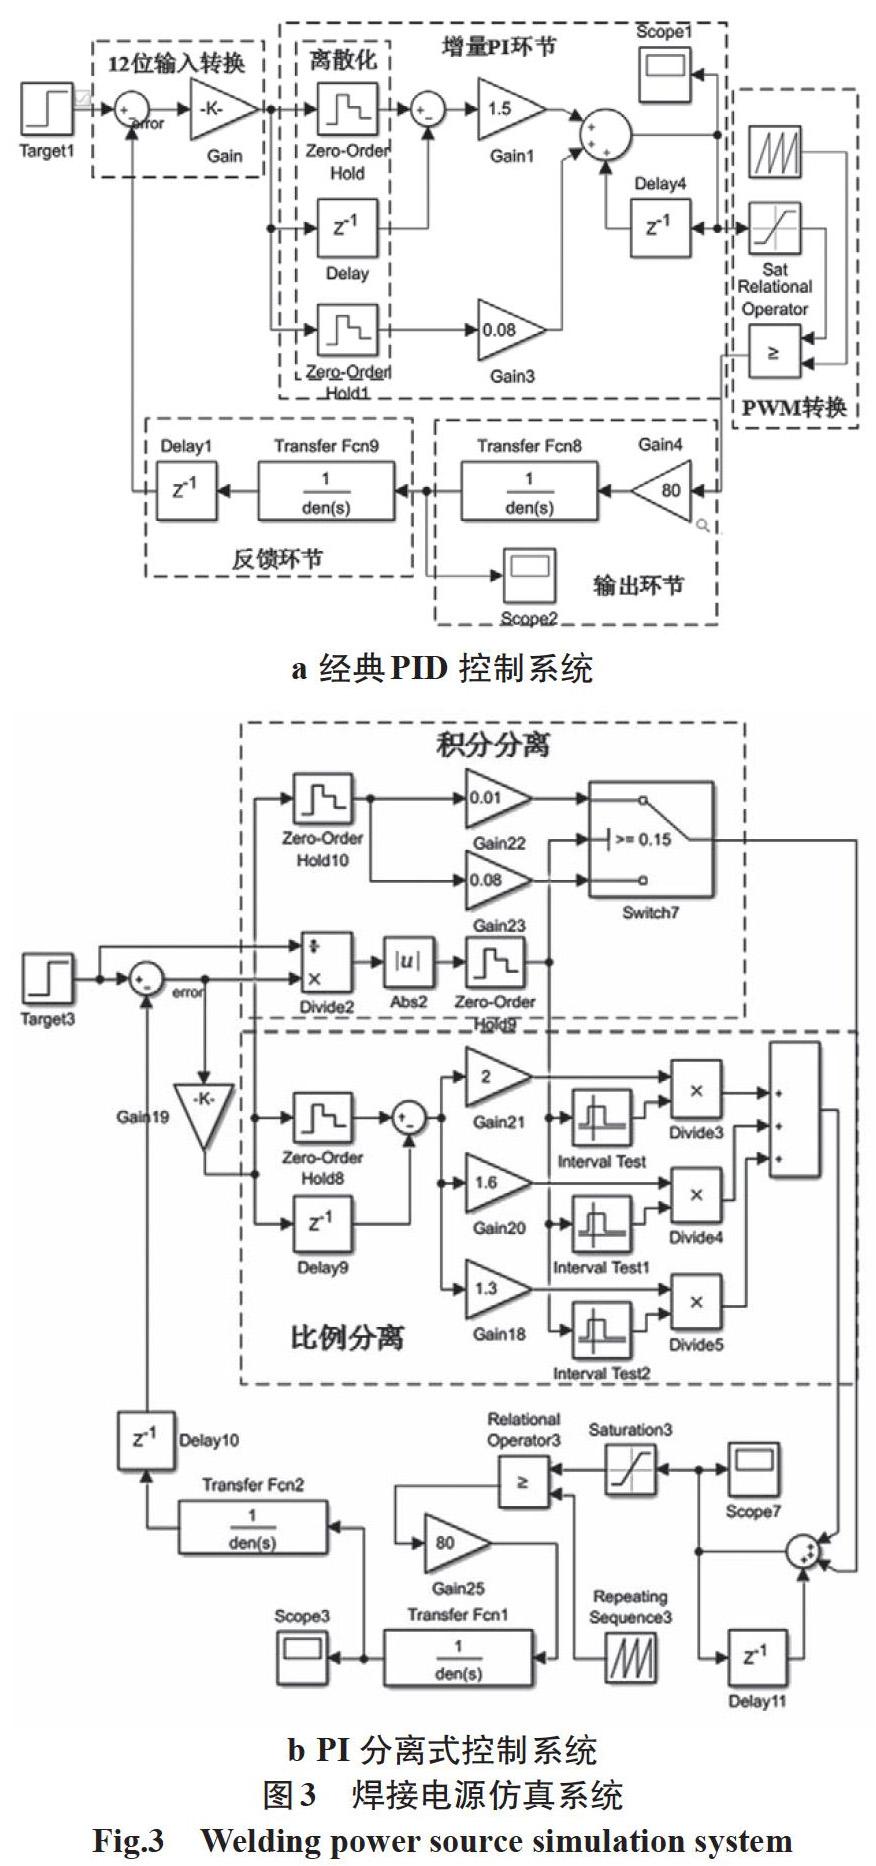


摘要:波形控制有利于改善交流埋弧焊接质量,但其对埋弧焊接电源的极性切换速度、过零点稳弧以及动态响应速度等均有着极高的要求,尤其在大电流交流脉冲埋弧焊接工况下的实现难度极大。为此,提出两种大功率交流脉冲埋弧焊接电源的优化控制策略,包括:次级逆变的临界直通策略,可加快交流输出时的极性切换速度;PI分离式控制算法,可提高焊接电源动态波形输出性能。通过模态分析和SMIULINK模型仿真方法,对所提出的优化控制策略进行了有效性分析,并将所提出的优化策略在所研制的大功率交流脉冲埋弧焊接电源系統上进行了实验验证。结果表明,提出的波形控制策略可有效提高埋弧焊接电源的极性切换速度,同时可抑制复杂波形的电流超调、稳态误差和波形震荡。
关键词:埋弧焊;方波脉冲;极性切换;PI分离
中图分类号:TG434 文献标志码:A 文章编号:1001-2003(2021)07-0001-05
DOI:10.7512/j.issn.1001-2303.2021.07.01
0 前言
埋弧焊具有焊缝熔深大、熔敷速度快、自动化程度高的特点,在中厚板长焊缝的焊接领域中有着较为广泛的应用。为获取更高的焊接效率,埋弧焊通常工作于大电流、高速度的状态之下,不仅容易导致焊缝晶粒粗化,还会增大焊缝中气孔、热裂纹等缺陷出现的概率,降低焊缝的力学性能[1]。GMAW(熔化极气体保护焊)的经验表明,通过波形控制可以影响电弧焊时的熔滴过渡,进而影响焊缝成形质量[2]。Sengupta V和Mendez P通过实验发现,交流方波有……
登录APP查看全文