河钢宣钢1段喷嘴改造提高拉速生产试验
2021-07-27徐亮
徐 亮
(河钢河钢宣化钢铁集团有限责任公司二钢轧厂,河北 宣化 075100)
1 宣钢二钢轧厂连铸主要设备情况
河钢宣化钢铁集团有限责任公司(全文简称宣钢)150 t炉区1号连铸机为12机12流小方坯弧形连铸机,弧长10 m,断面150 mm×150 mm、165 mm×165 mm两种断面,主要钢种低合金系列。设计年产量200万t,该机采用全弧形连续矫直工艺,配置蝶式液压升降钢包回转台,全程无氧保护浇注,钢包下渣检测,结晶器液压面控制技术,结晶器电磁搅拌,连铸矫直技术,红外线自动定尺切割,装配水平是目前世界上流数最多,产量最高的小方坯连铸机之一。150 t炉区连铸机主要参数(见表1)。

表1 连铸机主要参数
2 拉钢条件
宣钢二钢轧厂1号连铸机在改造之前,二冷喷嘴参数如表3,0段喷嘴采用不锈钢喷咀-1/4PZ9490QZ5,12个,1段喷嘴采用不锈钢喷咀-1/4PZ2665QZ5,52个,2段喷嘴采用喷嘴-1/4PZ2065QZ5,28个,比水量在0.80L/KG。在拉低合金HRB400EZT2(SY)拉速165断面达到2.4 m/min时,150断面达到2.6 m/min时有轻微脱方现象,并且中包连浇次数2次1段、2段喷嘴堵塞严重(见图1)。拉速在2.2~2.4 m/min时液面波动较大,漏钢拉断频率明显增加。

表3 改造前二冷喷嘴参数

图1 连浇2次后的1段喷嘴
1号机日产要达到7500 t,减去每月定修两次24 h,小修及日常工艺停机累计24 h,平均日产需达到8035 t才能完成目标任务。表2为对应断面及拉速(出钢量205 t)。
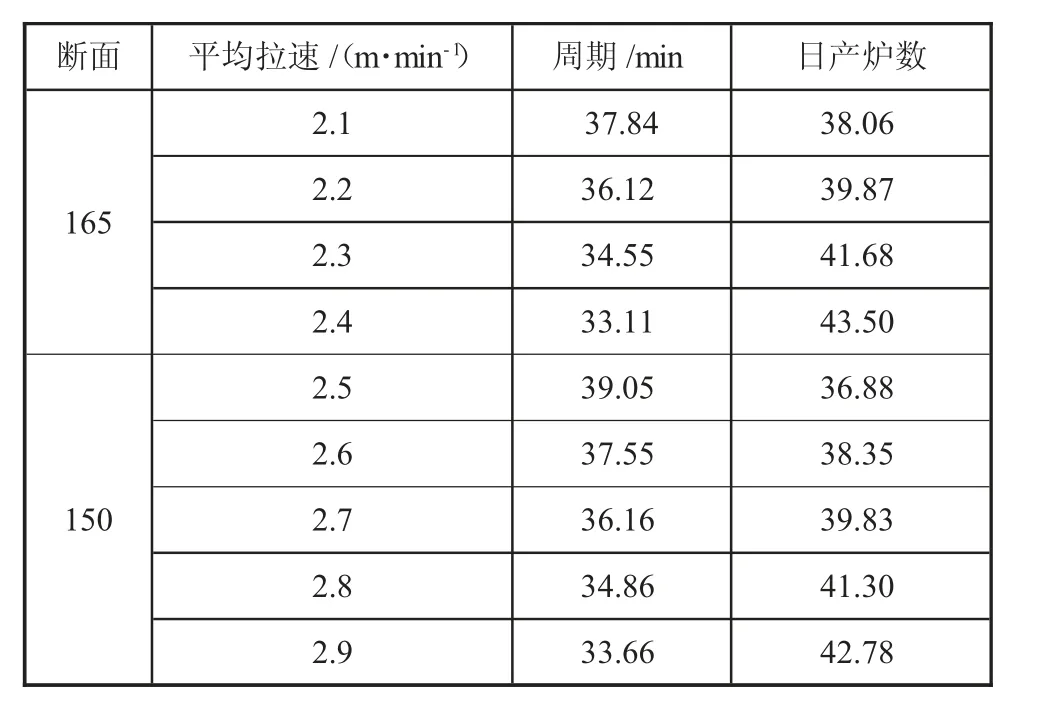
表2 断面及拉速对照表
由于开浇及连浇前两炉温度高,拉速慢,周期在45~50 min左右,正常浇注过程需165断面平均拉速达到2.4 m/min,150断面平均拉速达到2.8 m/min,才能完成生产目标。所以提高拉速是急需解决日产7500 t问题所在。提高拉速首先满足钢坯出结晶器时有足够的坯壳厚度,坯壳厚度在10~15 mm为安全拉钢范围。……
