冷轧卧式活套带钢跑偏防治
2021-07-27秦疆
山西冶金 2021年3期
秦 疆
(河钢集团邯钢公司邯宝冷轧厂,河北 邯郸 056015)
1 概述
酸轧冷轧机组采用的是卧式活套进行带钢储存,分为入口活套、1号出口活套和2号出口活套,三层活套分别保证焊机正常焊接、带钢酸洗、圆盘剪切边的连续稳定运行。但受活套内辊子磨损、设备精度丧失等综合因素影响,存在带钢活套跑偏问题,严重制约着活套冲套量,影响整条产线的稳定运行。2号出口活套跑偏严重时,生产1800 mm以上的带钢,活套套量限制35%,带钢边部几乎脱离活套转向辊,轧机基本无法提速。稍有不慎,带钢就会脱离辊面,与钢结构剐蹭,造成边裂、毛边等质量缺陷。正常情况下,生产1700 mm以上的带钢平均需要4~6min。但由于活套跑偏限制套量,导致生产一卷的时间延长至14~16 min,严重制约着酸轧宽幅产品的产量和质量[1]。
2 活套跑偏原因分析及改进措施[2]
2.1 活套门辊倾角调整
活套门辊规格Φ150 mm×1200 mm胶辊,在活套内起支撑带钢作用。如果同层两根门辊的水平度不一样,板带就会向低的门辊侧滑动,造成跑偏。由于辊子在使用过程中会出现不同程度的磨损,因此无法避免造成高低偏差而引起的跑偏。但通过调整辊子的倾角可以缓解此问题,具体方案如图1所示。
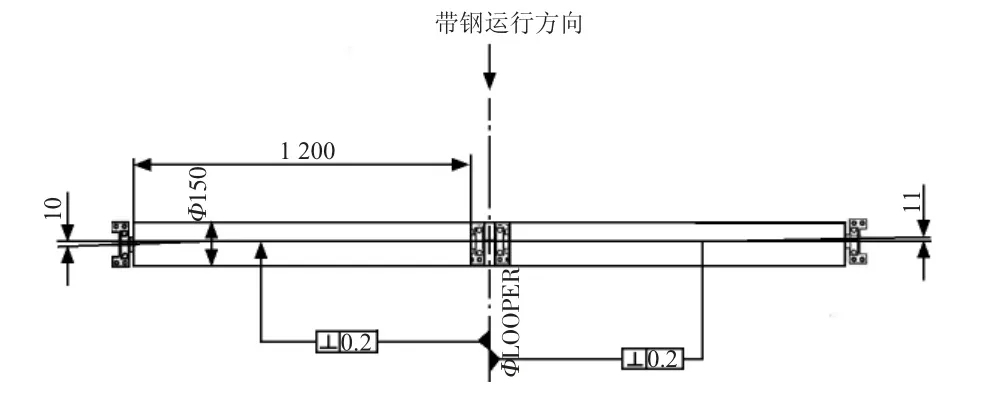
图1 活套门辊倾角调整(mm)
2.2 两侧活套门水平度和与中心线垂直度的调整
在生产运行时发现,活套门摆动较为严重,目测最大摆动达到3 cm,导致活套门垂直度以及辊子倾角调整都失去作用。这种现象是由于滑块与铜滑板间隙过大引起的。针对以上现象,逐步对每对活套门滑块间隙进行测量调整,使间隙量小于0.1 mm,此时门的带动量不超过1 mm,如图2和图3所示。……
登录APP查看全文
