1 780 mm线U型冷却方式的研究与应用
2021-05-26邢俊芳彭良贵陆凤慧
山西冶金 2021年2期
邢俊芳,彭良贵,邵 帅,陆凤慧
(1.河钢股份有限公司承德分公司;2.河北省钒钛工程技术研究中心,河北 承德067001;3.东北大学轧制技术及连轧自动化国家重点实验室,辽宁 沈阳11081)
热轧钢卷温度控制主要分为加热炉温度控制、粗轧温度控制、精轧温度控制和轧后冷却控制等四种温度控制过程。而轧后冷却的目的是将带钢从精轧温度控制转变到轧后冷却控制,即从精轧终轧温度冷却到卷取温度。1 780 mm生产线热轧轧后冷却自动控制系统由基础自动化和过程自动化等组成,通过自动控制的方式实现卷取温度的控制。1 780 mm热轧层流冷却设备布置如图1所示。在热输出辊道上/下各布置了17组粗调集管和三组精调集管,水冷区长度达95.76 m,可对厚度为1.2~19 mm,宽度为900~1 630 mm的热带冷却降温400℃以上。
卷取温度的均匀性对质量稳定有很大的影响,因此卷取温度的控制通常采用等温卷取的方式,全长在同一个目标温度范围内波动.部分层流冷却模型主要考虑冷却水与带钢表面以对流换热形式的热量传递不考虑带钢内部沿厚度方向的热传导,厚规格出现头尾卷取温度偏低的问题[1]。为了降低厚规格头部对卷取机的冲击,在现场操作时经常采用头部不冷却的方式,从而造成钢卷头尾与中间部分的性能差异问题,严重时造成头部性能不能满足标准要求。为解决这些现场问题,1 780 mm生产线需要在原模型基础上开发U型冷却方式。
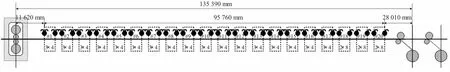
图1 1 780 mm热轧层流冷却设备布置
1 U型功能的实现
层流冷却U型卷取一般有两种方式,第一种为头尾温度高于中部温度,通过控制头尾温度控制范围和控制长度保证头中尾温度均匀性,如图2所示。……
登录APP查看全文
