HXD2型电力机车牵引支座锻造工艺研究与应用
2021-05-20王大勇陶剑锋韩坤男
模具工业 2021年5期
张 振,王大勇,陶剑锋,韩坤男
(1.中车大连机车车辆有限公司 铸锻分公司,辽宁 大连 116022;2.大连交通大学 轨道交通关键材料省重点实验室,辽宁 大连 116028;3.中车大连机车研究所有限公司,辽宁 大连 116022)
0 引 言
牵引支座是HXD2型电力机车转向架装配的重要零件,如图1所示,每台机车4件,其质量为54.3 kg。支座有非加工黑皮面,结构相对复杂,在1个较大、较薄的不规则斜板上有1个不对称且带有角度的圆锥台,其成型工艺相对复杂。现阶段牵引支座是外购锻件,但是其圆锥和斜板过渡位置有夹纹,导致锻件质量无法保证,其生产企业的生产能力和供货周期影响了电力机车整车的生产进度。
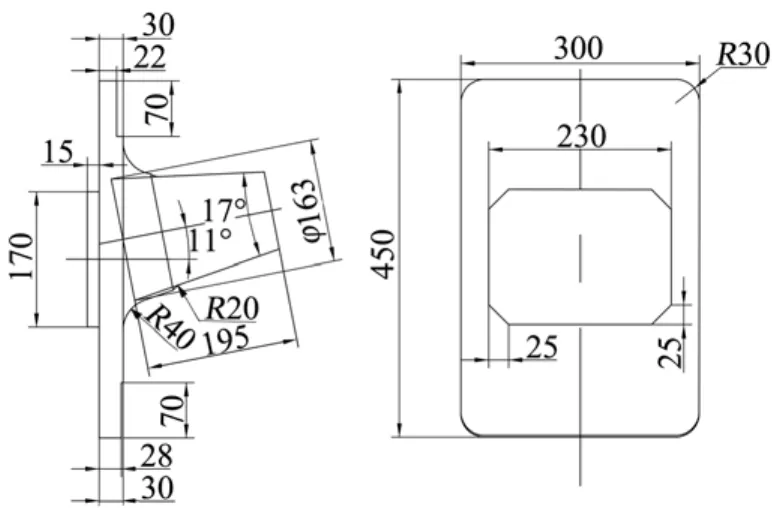
图1 牵引支座
1 零件锻造工艺分析
1.1 工艺分析
由图1可知,牵引支座的方形法兰尺寸为450 mm×300 mm×30 mm,法兰面积大、厚度较薄,企业现有大规格型材为圆型棒料,给方形薄板锻造带来困难。薄板上的圆锥台较细,最大直径处只有φ163 mm,圆锥台与水平面成11°夹角,上下不对称,上端会产生3°的负角,制造坯料及锻件拔模有一定难度。法兰与圆锥台的衔接R40 mm处为非加工平面,锻造时要保证表面质量满足设计要求,同时避免夹纹的产生。
考虑企业实际情况,采用30 kN蒸汽-空气自由锻锤生产,其工艺流程初步设定为自由锻制坯→预锻→终锻。牵引支座质量较大,为使坯料能充满型腔,采用增大下料量的方式,其材料利用率较低[1]。
1.2 锻件图制订
锻件图是根据牵引支座的零件图进行设计,其法兰和一般锻件不同,为一个斜面且厚度不同,上部圆柱与法兰不垂直,这2种结构使其在锻造成型过程中容易出现圆柱处填充不满和局部金属折叠;……
登录APP查看全文
