汽车翼子板大灯拐角处面品问题研究
2021-05-20耿明亮陈春瑜杨少臣龚玉禄
模具工业 2021年5期
耿明亮,刘 帅,陈春瑜,杨少臣,龚玉禄
(长城汽车股份有限公司 河北省汽车工程技术研究中心,河北 保定 071000)
0 引 言
汽车已成为出行必不可少的交通工具,同时汽车外覆盖件表面质量将影响整车的视觉效果,因此各汽车主机厂对外覆盖件的表面质量要求越来越高,表面不允许有波纹、擦伤、压痕、凹坑等面品缺陷,棱线应清晰、平直,曲线要圆滑并过渡均匀等。现对汽车翼子板大灯拐角处凹坑产生机理及解决方法进行探讨,为提升翼子板表面质量提供参考。
1 翼子板成形工艺
翼子板成形过程一般经过拉深、修边、翻边与侧翻边、侧整形与侧冲孔4道工序,如图1所示,其中翼子板大灯轮廓翻边特征处成形均涉及以上4道工序,而灯口拐角在拉深工序成形,在翻边工序完成成形,说明灯口拐角处面品问题发生风险可能性较大的工序为拉深和翻边,如图2所示。
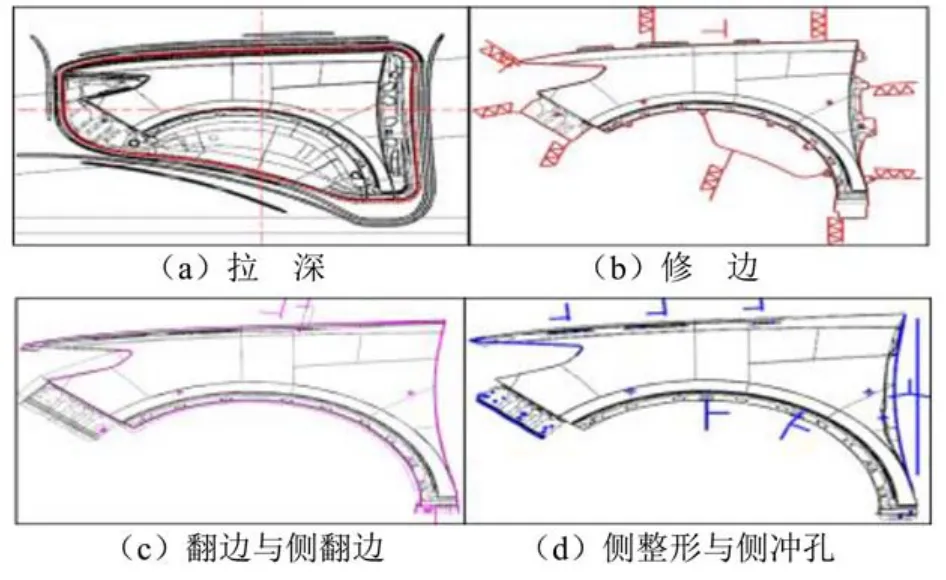
图1 翼子板成形工序
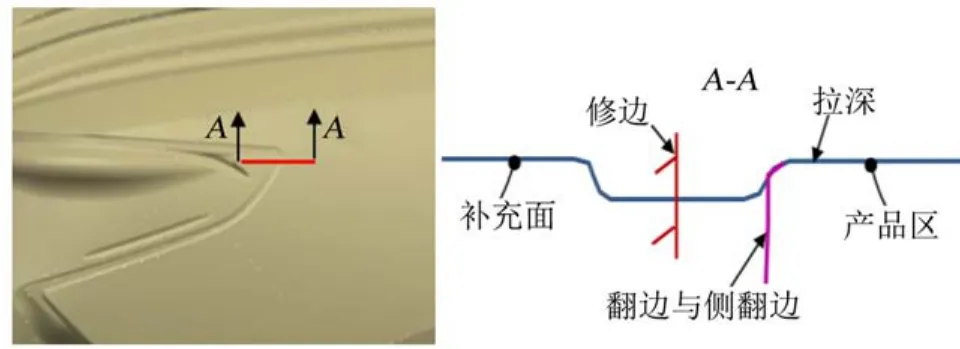
图2 翼子板灯口拐角处成形工序
经过多车型验证,翼子板灯口拐角位置经常发生面品凹坑问题,导致光影变形(见图3),影响顾客的感知,为提升整车精致感,针对凹坑问题进行研究。
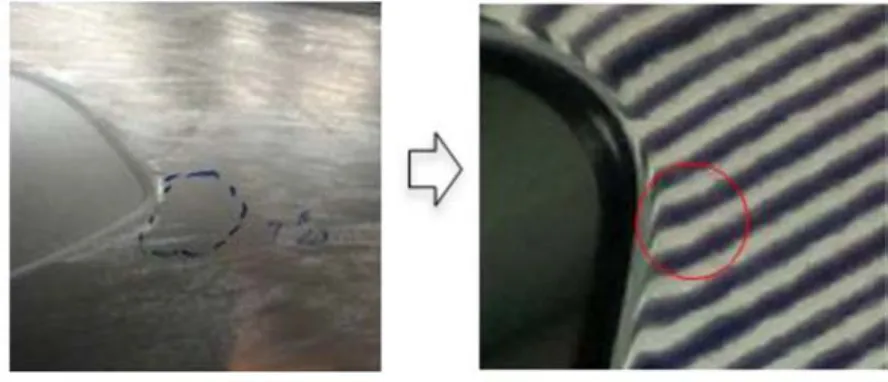
图3 面品凹坑及光影变形
2 灯口拐角面品分析及方案优化
2.1 冲压方向设定
(1)设定拉深工序冲压方向时,需根据棱线两侧面与水平方向夹角决定,两侧夹角越接近,成形时两侧受力越均等,有利于避免滑移线的产生,如图4所示,特殊部位冲压方向可适当调整,如汽车前挡处。
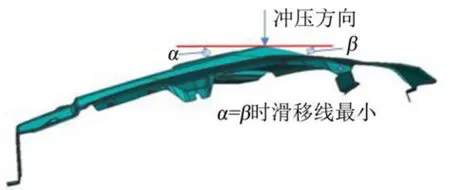
图4 拉深工序冲压方向设定
登录APP查看全文
