C/D型总段船坞无余量搭载反变形加放
2021-05-06张杨飞刘盈汉里博群
船海工程 2021年2期
关键词:变形
张杨飞,刘盈汉,里博群
(上海外高桥造船有限公司,上海 200137)
面对母公司“邮轮引领,一体两翼”的产业布局,总组场地日趋紧张,无法满足现场生产,作为子公司将承担总段的建造,以此满足公司年度既定生产任务,但异地总组的C/D型总段在移交到后道船坞搭载阶段常出现中间下沉,两头上翘的现象,俗称“包饺子”。船坞搭载产生大量外板错位和甲板抛势高低不良[2],严重影响了搭载进度,同时造成了大量人工工时、能源等成本的增加和消耗。
1 问题分析
针对此现象,在C/D型总段驳运至公司前进行三维数据测量,海运至母公司放置门架隔墩再次进行三维数据测量。经多组数据(见表1、表2)比对发现:C/D型总段驳运至公司均出现同样的“包饺子”现象。
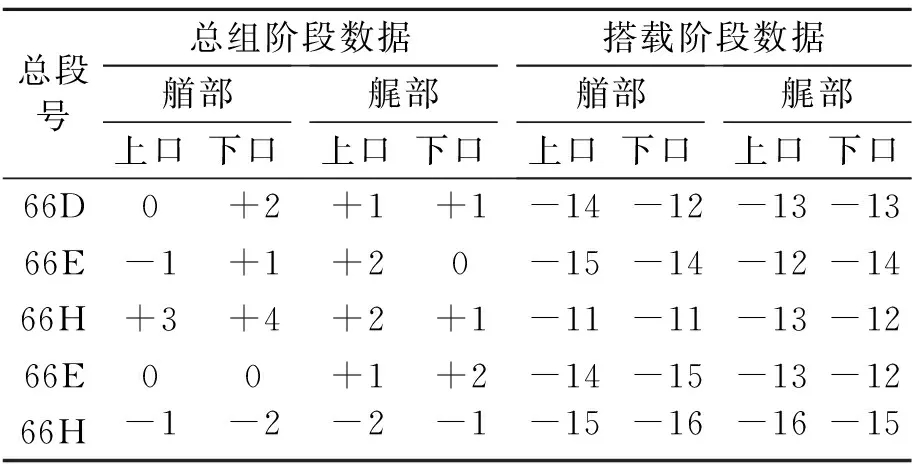
表1 C型总段吊装海运前后部分数据 mm
跟踪C/D型总段吊装驳运过程发现:从子公司到母公司本部进行船坞搭载过程中,一共较母公司本部多了3次吊装、1次平板车转运和1次海运。由于受多次吊装、驳运和海运,使分段产生不可回弹的塑性变形,从而导致C/D型总段“包饺子”问题频繁产生。
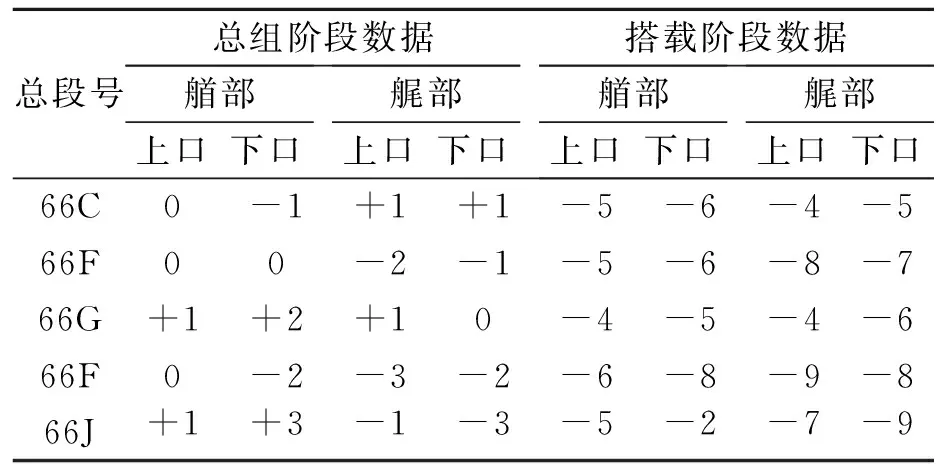
表2 D型总段吊装海运前后部分数据 mm
2 改善方案
2.1 方案建议
针对C/D型总段外部流转后出现“包饺子”现象,提出2个解决方案。
2.1.1 方案1
由于C/D型总段从子公司流转至母公司呈规律的出现“包饺子”现象,并且C型总段变形范围介于10~15 mm,D型总段介于5~10 mm。为减小和规避这种吊装导致的不良变形,欲尝试使用斜撑对C/D型开口肋位受力点进行刚性固定。以C型为例,见图1。……
登录APP查看全文
