整体车门窗框处特殊包边机构原理研究
2021-05-06赵子海江克洪王健王伟李兴胜浙江吉利汽车集团有限公司
锻造与冲压 2021年4期
文/赵子海,江克洪,王健,王伟,李兴胜·浙江吉利汽车集团有限公司
整体车门窗框处四面包边前规划时,没有采用机器人滚边方式,因空间和产品结构受限,运用正常的冲压模具标准预弯机构和压合结构无法实现该处包边;因此我司通过采用两种特殊的模具包边机构,有效地解决了该处包边问题。
常见车门窗框处包边方案
常见车门窗框处产品包边形式
如图1 所示,某车型前门总成产品窗框处为辊压件,车门总成A 柱侧、B 柱侧、下门槛侧都是门内外板之间包边,窗框水切侧为门外板与加强板包边;窗框只有水切处包边,水切处包边在车身Y 向没有被门内板挡住,窗框水切处包边结构截面如图2 所示。
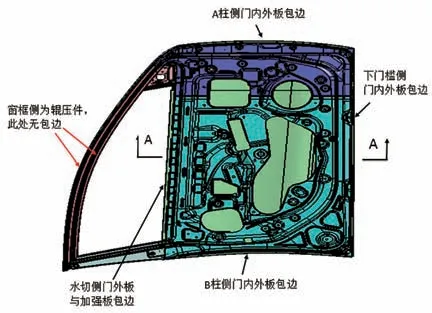
图1 常见车型前门包边总成
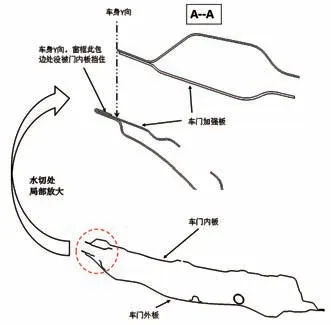
图2 常见车型前门水切处包边产品结构
常见车门窗框处模具包边结构
常用门窗框水切处包边结构,如图3 所示。采用标准预弯机构驱动预弯刀块,把门外板包边处的翻边由90°~105°预弯到40°~45°,然后预弯刀块回退,压合刀块下行进行压合包边到位;该结构简单成熟,预弯机构可以在各主流标准件厂采购,是目前模具包边最常用的结构。
整体车门窗框处特殊包边方案
整体车门窗框处产品包边形式
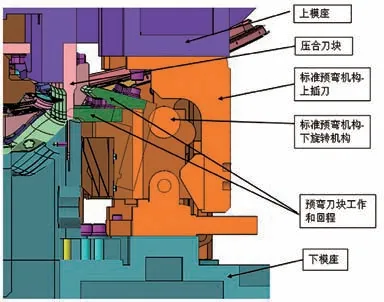
图3 门窗框水切处包边结构
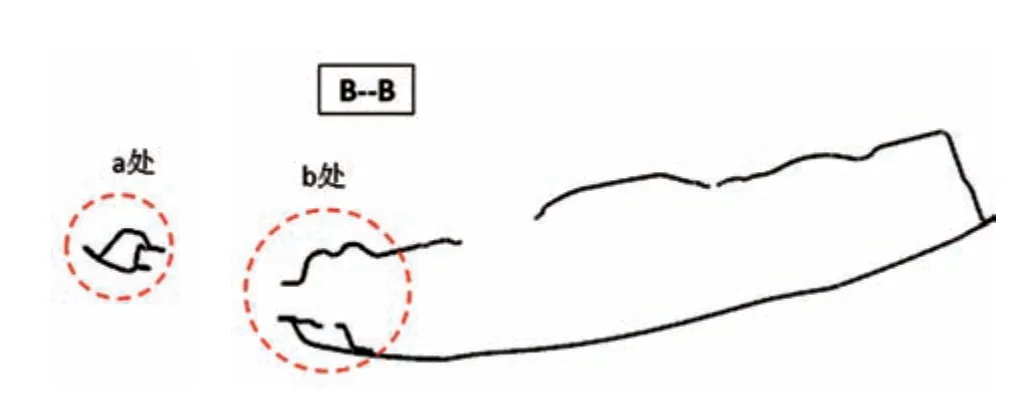
图4 整体车门窗框处包边总成处剖视图
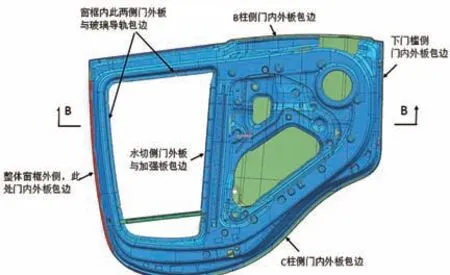
图5 整体车门窗框处包边总成
整体车门窗框处,当门总成产品为图4、图5 的结构时,后车门总成B 柱侧、C 柱侧、下门槛侧、窗框顶部侧都是门内外板之间包边,窗框水切侧为门外板与加强板包边;……
登录APP查看全文
