侧围尾部翻边棱线不顺的原因分析及解决办法
2021-05-06高满银北京汽车股份有限公司王莉瑞鹄汽车模具股份有限公司
锻造与冲压 2021年4期
文/高满银·北京汽车股份有限公司王莉·瑞鹄汽车模具股份有限公司
侧围尾部由于产品造型及翻边工艺复杂,很容易产生翻边棱线不顺的问题,并且不容易解决。如果仔细观察,甚至会发现已经在市场上销售的车型还遗留着或轻微、或明显的问题,由此说明此类问题不但发生概率高,而且解决难度大。本文从产品设计和制造工艺两方面对类似问题的发生原因进行了分析,并且制定了解决方案。
某车型侧围外板冲压模具在开发过程中,发生了尾部翻边棱线不顺的问题,严重影响了侧围与行李厢匹配位置的分缝精致感,如图1 所示。从问题原因分析到整改验证,再到问题得到根本解决花费了近6 个月的时间。
原因分析及解决方案
原因分析
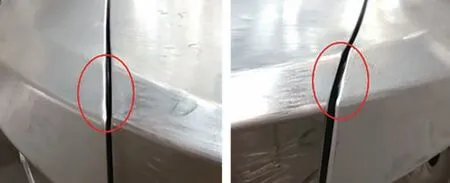
图1 侧围尾部翻边棱线不顺

图2 侧围尾部翻边工艺排布
如图2 所示,侧围此位置的翻边轮廓线处于三个不同角度的曲面上,需要至少两个角度的翻边工序才能完成。此产品的冲压工艺是先在OP30 完成位置1的棱线翻边,再在OP40 完成位置2 的棱线翻边,前后两道工序在中间曲面位置3 相交。
在OP40 完成位置2 的翻边时,因为位置1 已经完成翻边,在冲压方向已经产生了负角,所以OP40的凸模需要设计活动凸模,以便OP30 工序零件能够在OP40 凸模上定位。但是OP30 工序件存在轻微的扭曲回弹及定位误差,导致OP40 活动凸模在驱动到位的过程中与零件发生干涉,使得OP40 压料芯到位时,OP30 零件与OP40 活动凸模干涉位置被压料芯压变形,如图3 所示,图4 为零件发生的卷边问题。……
登录APP查看全文
